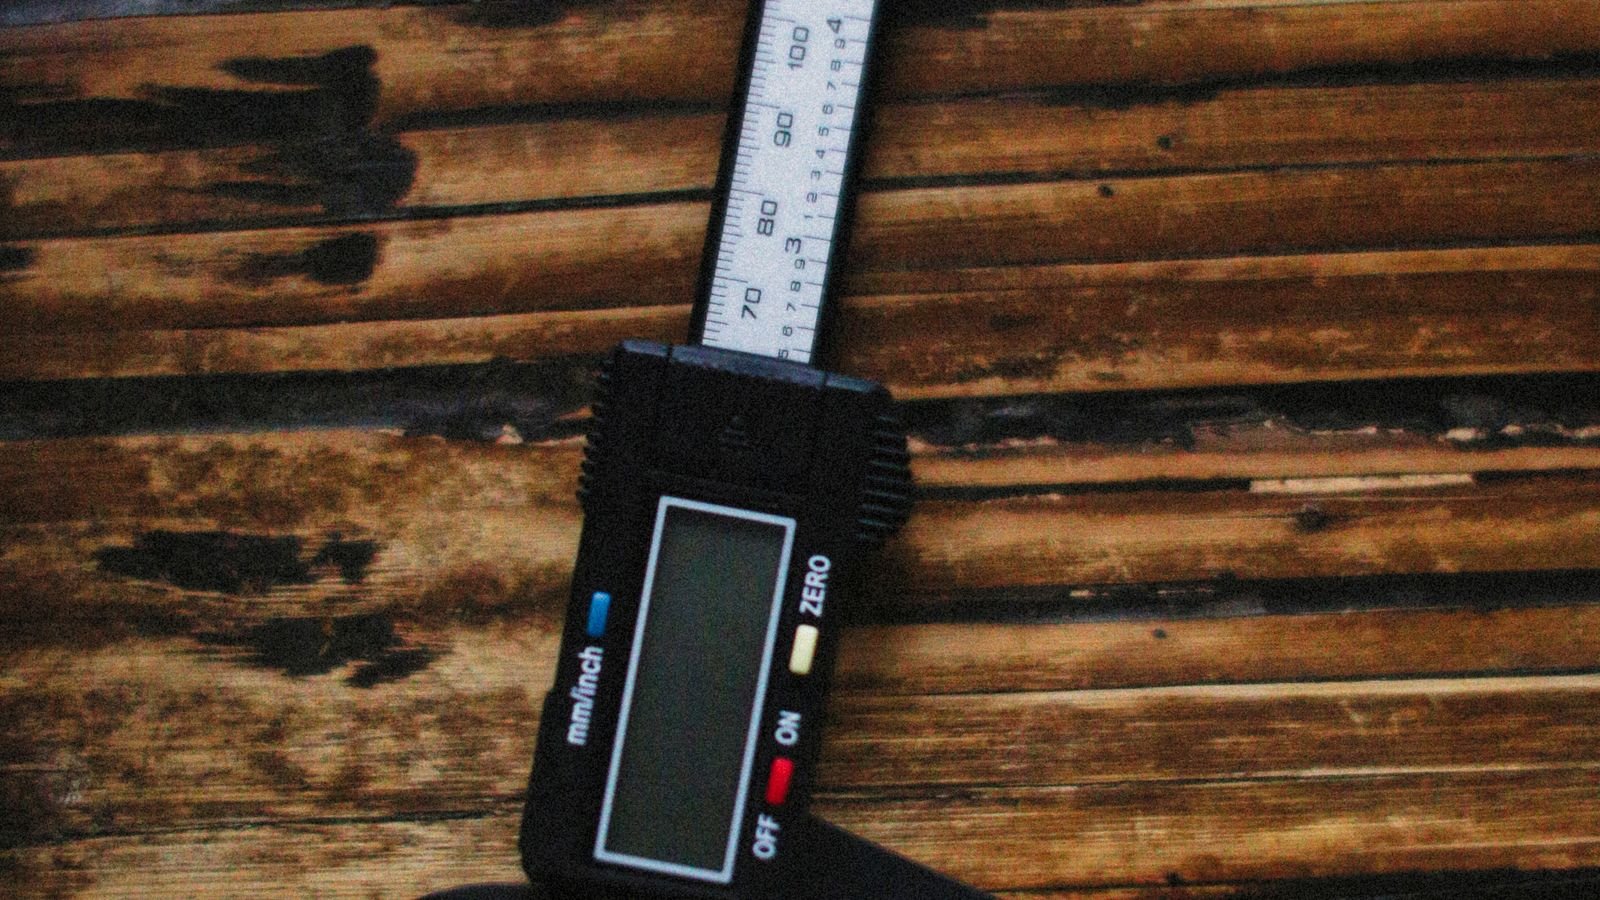
O paquímetro mede dimensões externas, internas, degraus e profundidade com mais resolução que uma régua. Na impressão 3D, ele ajuda a reproduzir objetos, conferir paredes e criar encaixes. O visor com duas casas decimais não garante que toda leitura seja exata: qualidade, alinhamento, força e temperatura influenciam.
Para hobby, o objetivo é obter medições repetíveis e adequadas à folga do projeto, não transformar a bancada em laboratório metrológico.
Digital ou analógico
O digital é rápido, alterna unidades e facilita ler em posição difícil. Depende de bateria e modelos baratos podem perder zero. O de relógio mostra variação mecanicamente e não usa bateria, mas engrenagem precisa de cuidado. O vernier é simples e robusto, porém exige prática.
Escolha o sistema que você consegue ler e verificar. Para projeto em milímetros, mantenha a unidade consistente.
Faixa de 150 mm atende?
Paquímetro de 150 mm cobre muitas peças domésticas e é fácil de manusear. Objetos maiores podem exigir 200 ou 300 mm, com custo e peso superiores. Para dimensões grandes sem tolerância apertada, régua ou trena pode bastar.
Resolução, exatidão e repetibilidade
Resolução é o menor incremento exibido; exatidão é proximidade do valor; repetibilidade é obter leituras semelhantes. Um digital de 0,01 mm não torna uma peça FDM controlável em centésimos. O NIST ressalta que operador, método e ambiente fazem parte da incerteza total.
Leia a especificação de erro do fabricante, não apenas os dígitos do visor.
Materiais e construção
Aço inox é rígido e resistente ao desgaste. Paquímetros plásticos não riscam superfícies e servem para leitura aproximada, mas flexionam. As faces devem fechar paralelas e sem luz visível. O cursor precisa mover suave, sem folga excessiva.
Antes de medir
- limpe as faces e a peça;
- feche sem força;
- confirme zero;
- verifique unidade;
- espere a peça esfriar;
- segure pela parte isolada do corpo quando possível.
Um fio de plástico entre as faces altera a leitura. Temperatura da mão pode importar em medições finas de metal; para encaixe FDM, consistência ainda é a prioridade.
Dimensão externa
Use as mandíbulas maiores, mantenha-as perpendiculares e encoste com pressão leve. Inclinar mede diagonal e aumenta o valor. Em cilindro, mova suavemente até achar o diâmetro máximo sem apertar o plástico.
Dimensão interna
Use as pontas superiores e abra até tocar as paredes. Em furo circular, procure o maior valor no plano do diâmetro. Pontas têm largura e não alcançam perfeitamente furos muito pequenos; não force.
Profundidade e degrau
A haste traseira mede profundidade com a base apoiada plana. Para degrau, use as faces próprias do corpo. Uma cavidade com fundo cônico ou suporte residual não fornece superfície definida.
Não aperte peças flexíveis
TPU, paredes finas e encaixes vivos deformam. Encoste até primeiro contato e repita. Se cada leitura muda, registre faixa em vez de escolher a menor. Um gabarito pode ser mais adequado.
Faça três leituras
Meça, retire e reposicione. Leituras próximas mostram que método é repetível. Se variam, revise alinhamento e local. Peças impressas podem ser diferentes em base, meio e topo; meça onde a função ocorre.
Como transferir para o CAD
Não copie a medida e modele duas peças iguais. Defina o tipo de encaixe e acrescente folga testada. Use o artigo tolerância e folga para criar série.
Para reproduzir objeto, divida em formas e estabeleça referências. Meça distância entre centros por bordas quando o acesso direto é difícil.
Verificação doméstica
Blocos padrão certificados pertencem à metrologia. Em casa, você pode observar zero, paralelismo e repetibilidade com objeto estável de dimensão conhecida, entendendo que isso não é calibração rastreável. Não anuncie exatidão certificada sem cadeia documentada.
Cuidados
- não use como alicate ou riscador;
- não meça peça quente no hotend;
- evite cavacos entre as faces;
- guarde seco e fechado;
- retire bateria em armazenamento prolongado;
- não lixe faces de medição;
- não derrube nem force o cursor.
Quando vale investir mais
Produção repetitiva, usinagem e controle de qualidade justificam instrumento com certificado, erro especificado e serviço de calibração. Para caixas e suportes ocasionais, um modelo consistente de 150 mm costuma ser suficiente. A compra deve acompanhar a tolerância necessária.
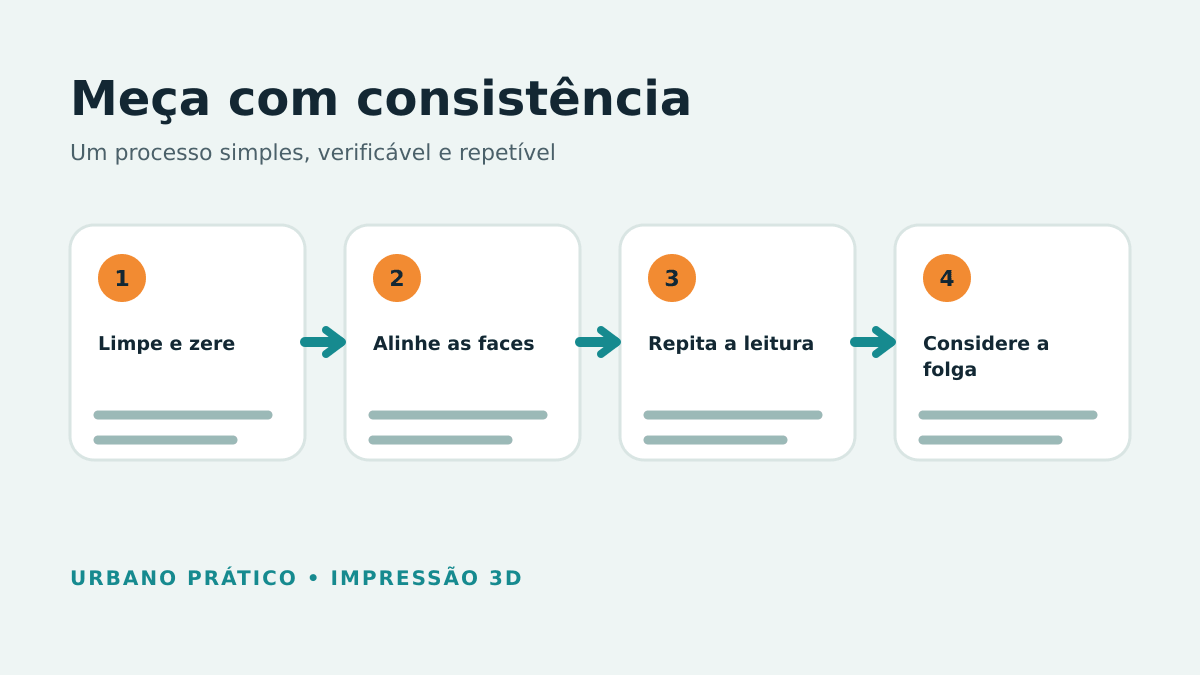
O paquímetro aparece na lista de acessórios prioritários, mas seu valor vem do método: limpar, alinhar, repetir e registrar.
O que conferir antes de comprar
Feche as mandíbulas e observe zero e paralelismo; mova o cursor por toda a faixa; confira parafuso de trava, rolete e haste de profundidade. Em digital, alterne milímetros e polegadas e veja se o zero permanece depois de abrir e fechar. Procure especificação de erro e garantia.
Um estojo protege as faces. Bateria sobressalente é útil, mas remova-a se houver sinal de vazamento. Evite kits que anunciam apenas “alta precisão” sem informar faixa, resolução e exatidão.
Medir uma peça existente para copiá-la
Comece por referências grandes e depois detalhe furos e espessuras. Faça um esboço e anote cada medida no local, em vez de confiar na memória. Confirme simetria: peças moldadas podem ter ângulo de saída e paredes que parecem paralelas, mas não são.