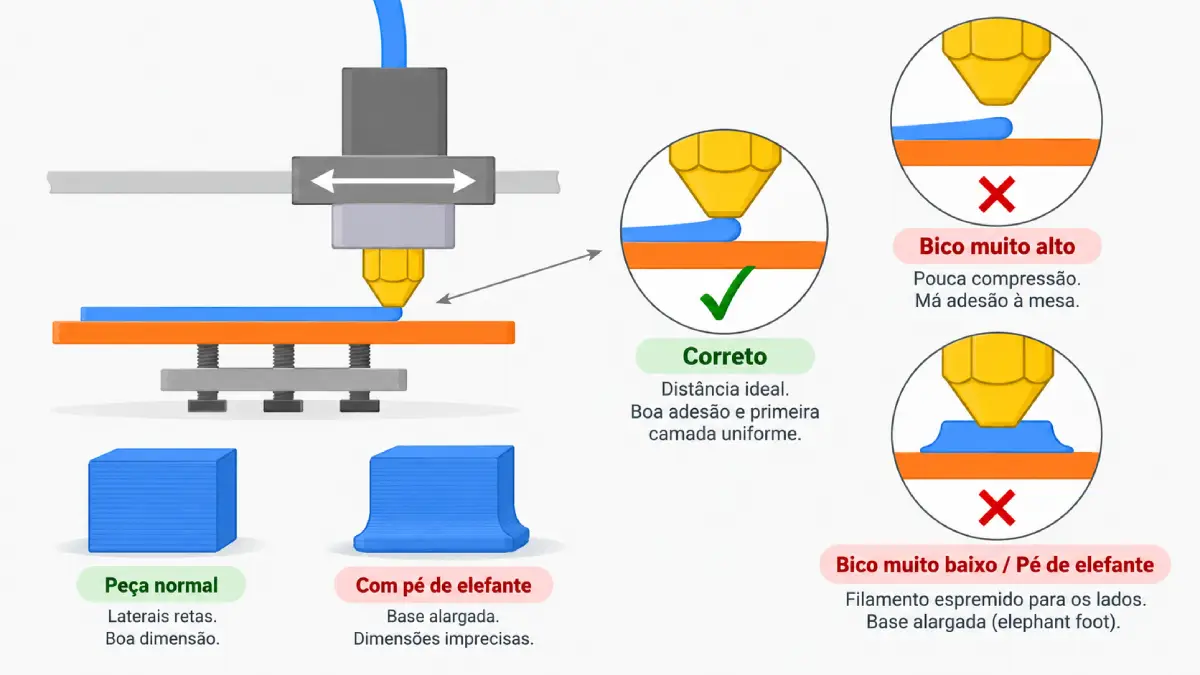
Você mede uma peça e percebe que o corpo está correto, mas os primeiros milímetros da base ficaram mais largos. Uma tampa não encaixa, um furo próximo à mesa ficou apertado ou uma caixa ganhou uma pequena borda ao redor do fundo.
Esse defeito é conhecido como pé de elefante, ou elephant foot.
Ele acontece quando as primeiras camadas se expandem para os lados mais do que deveriam.
As causas mais comuns envolvem primeira camada excessivamente comprimida, temperatura da mesa, comportamento térmico do material e falta de compensação dimensional.
O mais importante é corrigir primeiro a causa física. A compensação do fatiador é um ajuste fino — não uma forma de esconder um Z-offset claramente errado.
Se sua peça está descolando ou levantando os cantos em vez de alargar a base, consulte primeiro o guia de primeira camada e warping.
Como identificar o pé de elefante?
Observe a peça lateralmente, principalmente os primeiros milímetros acima da mesa.
Os sinais mais comuns são:
- base ligeiramente mais larga que o restante da peça;
- pequena aba ao redor do contorno inferior;
- quinas inferiores arredondadas ou espalhadas;
- furos próximos à primeira camada menores do que o projeto;
- encaixes que travam apenas na região inferior;
- medida correta no meio da peça, mas excessiva na base.
Em peças decorativas, alguns décimos de milímetro podem passar despercebidos. Em encaixes, tampas, mecanismos e peças técnicas, a mesma diferença pode impedir a montagem.
Pé de elefante, brim e warping não são a mesma coisa
| Problema | O que acontece | Como reconhecer |
|---|---|---|
| Pé de elefante | A base se expande lateralmente | Primeiras camadas ficam mais largas |
| Warping | A base se contrai e levanta | Cantos se afastam da mesa |
| Brim | Linhas extras são adicionadas propositalmente | Estrutura fina removível ao redor da peça |
Essa distinção é importante porque as soluções podem ser opostas.
Em warping, às vezes buscamos mais aderência e maior estabilidade térmica. No pé de elefante, aumentar ainda mais a compressão ou manter a base excessivamente quente pode piorar o alargamento.
Para entender as estruturas auxiliares de aderência, veja skirt, brim e raft na impressão 3D.
Vídeo: como corrigir o pé de elefante
O vídeo em português abaixo mostra visualmente o defeito e algumas das formas de corrigi-lo. Ele é útil principalmente para comparar o formato da base antes de começar a alterar o perfil.
Vídeo em português do canal 3D Geek Show – Impressão 3D.
Primeira causa a verificar: Z-offset baixo demais
Uma primeira camada precisa ser comprimida o suficiente para aderir, mas não esmagada contra a mesa.
Quando o bico começa perto demais da superfície, o plástico não possui espaço suficiente na direção vertical e é empurrado lateralmente.
Procure também estes sinais:
- linhas da primeira camada muito largas;
- cristas entre linhas vizinhas;
- superfície quase transparente em algumas regiões;
- bico raspando;
- primeira camada difícil de remover;
- dimensão externa maior apenas na base.
O objetivo não é simplesmente subir bastante o bico.
Se você elevar demais o Z-offset, troca o pé de elefante por falta de adesão.
Faça ajustes pequenos e valide imprimindo uma área de primeira camada.
Autonivelamento não elimina Z-offset incorreto
Uma máquina com sensor automático pode medir variações da mesa e ainda assim trabalhar com uma distância inicial inadequada.
O sensor responde à posição relativa da superfície. O sistema ainda precisa conhecer corretamente a relação entre sensor, bico e primeira camada.
Também verifique:
- bico limpo antes da medição;
- placa corretamente instalada;
- nenhum fragmento sob a chapa;
- superfície selecionada corretamente no perfil;
- procedimento de calibração concluído conforme o fabricante.
Não altere offsets aleatoriamente se sua impressora possui um processo automático específico. Use primeiro o procedimento documentado para aquele modelo.
Temperatura da mesa também influencia
A região inferior da peça permanece próxima à mesa aquecida durante toda a impressão.
Se ela fica quente e macia por tempo demais, pode deformar mais facilmente sob as tensões e o material depositado acima.
Isso não significa que você deve baixar a mesa arbitrariamente.
Temperatura insuficiente pode provocar perda de aderência e warping.
Use como ponto de partida o perfil recomendado para:
- material exato;
- superfície instalada;
- impressora;
- condições previstas pelo fabricante.
Se a primeira camada já está corretamente posicionada e a base continua alargando, teste uma mudança pequena dentro da faixa segura recomendada.
Não copie temperaturas de outro PLA ou PETG
Dois carreteis classificados como PLA podem usar formulações, pigmentos e aditivos diferentes.
O mesmo ocorre com PETG, ABS, ASA e outros materiais.
Uma temperatura de mesa que funciona em uma chapa lisa pode não ser adequada a uma superfície texturizada.
Por isso, registre material e placa junto com suas calibrações.
Para entender melhor essas diferenças, consulte tipos de filamento para impressão 3D.
Como medir se existe realmente um problema dimensional?
Não confie apenas no olho quando o projeto depende de encaixe.
Use um paquímetro e compare pelo menos duas regiões:
- medida próxima à base;
- medida alguns milímetros acima.
Exemplo:
- CAD: 30,00 mm;
- corpo da peça: 30,03 mm;
- base: 30,38 mm.
Nesse cenário, aplicar uma correção global de escala seria uma escolha ruim porque o restante do objeto já está próximo do valor esperado.
Você precisa tratar especificamente as primeiras camadas.
Se ainda está aprendendo a medir corretamente, veja como usar paquímetro na impressão 3D.
Não corrija pé de elefante alterando o Flow Rate global
Se apenas a base está larga e as paredes acima possuem dimensões adequadas, reduzir o fluxo de toda a peça pode criar subextrusão onde não havia problema.
Flow Rate atua sobre muito mais do que a primeira camada.
Antes de mexer nele, confirme:
- Z-offset;
- temperatura da mesa;
- perfil da superfície;
- configuração específica de primeira camada;
- compensação de pé de elefante.
O que é Elephant Foot Compensation?
Fatiadores modernos podem compensar o alargamento reduzindo ligeiramente o contorno das primeiras camadas.
A lógica é simples:
se o processo tende a expandir a base alguns décimos para fora, o fatiador gera aquela região um pouco menor para que a expansão termine mais próxima da dimensão desejada.
No PrusaSlicer, a função aparece como Elephant foot compensation.
No OrcaSlicer também existe uma função dedicada à compensação das primeiras camadas.
Essa ferramenta é especialmente útil em:
- encaixes;
- caixas com tampa;
- peças montadas lado a lado;
- furos próximos à mesa;
- pinos;
- componentes dimensionais.
Corrija a primeira camada antes da compensação
Imagine que o Z-offset esteja claramente baixo demais e a base expanda 0,6 mm.
Você poderia tentar compensar isso no software, mas continuaria imprimindo com uma primeira camada excessivamente esmagada.
Além da dimensão, isso pode causar:
- superfície inferior ruim;
- remoção difícil da placa;
- cristas;
- desgaste desnecessário da superfície;
- bico raspando material.
A ordem correta é:
- primeira camada fisicamente correta;
- temperatura adequada;
- medição;
- compensação fina se ainda necessária.
Quanto de compensação usar?
Não existe um valor universal.
A documentação da Prusa menciona valores próximos de 0,2 mm como referência comum em seus perfis com bico de 0,4 mm, mas isso não deve ser copiado automaticamente para qualquer equipamento.
Material, bico, superfície, primeira camada e geometria alteram o resultado.
Faça um teste dimensional curto.
Se a peça possui base nominal de 30 mm e mede 30,20 mm apenas na primeira camada, comece por uma correção pequena e reimprima.
O objetivo é encontrar o menor valor que corrige o defeito sem prejudicar detalhes finos.
Compensação excessiva também causa problemas
Reduzir demais a primeira camada pode:
- afinar paredes pequenas;
- alterar detalhes inferiores;
- enfraquecer a conexão de um brim;
- criar base visivelmente menor que o corpo;
- prejudicar pequenas geometrias.
A Prusa inclusive alerta que uma compensação alta demais pode enfraquecer a ligação entre brim e peça.
Mais compensação não significa mais precisão.
OrcaSlicer permite distribuir a compensação
Nas versões atuais do OrcaSlicer, existem configurações relacionadas à quantidade de camadas afetadas pela compensação.
Isso pode ser útil quando o alargamento não está restrito exclusivamente à primeira camada.
O objetivo é fazer a correção desaparecer gradualmente em vez de criar uma mudança brusca de dimensão.
Não aumente o número de camadas compensadas apenas por hábito. Observe quantas camadas estão realmente deformadas na sua peça.
Chanfro no modelo é uma solução muito eficiente
Quando você controla o CAD, outra opção é criar um pequeno chanfro na aresta inferior.
Em vez de o modelo começar com uma quina vertical perfeita, a base começa ligeiramente recuada e alcança a dimensão nominal nas camadas seguintes.
Isso pode ser particularmente útil em:
- peças funcionais;
- tampas;
- caixas;
- componentes que serão impressos repetidamente;
- modelos destinados a máquinas diferentes.
Mas não use um chanfro grande para esconder uma calibração ruim.
Ele é uma decisão de projeto complementar.
Pé de elefante pode fechar furos próximos à base
O efeito não altera apenas o contorno externo.
Se existe um furo, rasgo ou cavidade começando na primeira camada, a expansão pode avançar para dentro e diminuir essa abertura.
Isso explica situações em que:
- parafuso entra pelo topo, mas não pela base;
- canal inferior fica estreito;
- encaixe trava apenas nos primeiros milímetros.
Antes de aumentar todas as folgas do CAD, verifique se a dimensão está errada apenas na região afetada pelo pé de elefante.
O guia de tolerância e folga para encaixes aprofunda esse diagnóstico.
Por que ele prejudica tanto peças de encaixe?
Uma pequena saliência na base funciona como uma interferência mecânica.
Imagine uma tampa que precisa deslizar em uma caixa.
O corpo pode estar exatamente dentro da tolerância, mas uma borda de apenas alguns décimos na primeira camada impede a entrada.
Isso frequentemente leva o usuário a aumentar demais a folga no CAD, fazendo o encaixe ficar solto depois que a base é lixada ou o defeito é corrigido.
Resolva primeiro a geometria da impressão.
Não lixe antes de entender a causa
Lixar a borda pode salvar uma peça isolada, mas não corrige o processo.
Se você imprime dez unidades e precisa lixar todas para que encaixem, existe uma oportunidade clara de corrigir Z-offset, temperatura, compensação ou projeto.
Use acabamento manual como pós-processamento intencional, não como substituto permanente da calibração.
Teste simples para calibrar o pé de elefante
Crie ou use um bloco pequeno com dimensões conhecidas.
Um teste útil pode ter:
- 30 × 30 mm;
- 10 a 15 mm de altura;
- paredes verticais;
- um furo próximo à base;
- quinas bem definidas.
Depois:
- imprima com o perfil atual;
- deixe a peça esfriar;
- meça o corpo;
- meça a base;
- fotografe lateralmente;
- altere apenas uma variável;
- repita.
Esse teste é muito mais informativo do que tentar calibrar usando uma peça complexa de várias horas.
Faça uma alteração por vez
Evite alterar simultaneamente:
- Z-offset;
- temperatura da mesa;
- fluxo;
- altura inicial;
- compensação;
- velocidade da primeira camada.
Se o resultado melhorar, você não saberá qual ajuste realmente resolveu o problema.
Uma sequência mais útil é:
- validar primeira camada;
- validar temperatura;
- medir;
- aplicar compensação;
- validar com encaixe real.
Peças grandes podem mostrar o defeito de forma diferente
Em uma peça pequena, o alargamento pode parecer uniforme.
Em uma base grande, diferenças de nivelamento e temperatura podem produzir pé de elefante mais forte em apenas uma região.
Se um lado da peça está correto e o outro muito esmagado, investigar apenas a compensação global pode não resolver.
Verifique:
- malha da mesa;
- assentamento da placa;
- resíduo embaixo da chapa;
- bico limpo durante o nivelamento;
- estrutura da mesa.
Primeira camada bonita nem sempre significa dimensão correta
Uma primeira camada pode parecer extremamente lisa justamente porque foi comprimida demais.
Para peças decorativas isso pode até passar despercebido.
Para engenharia, encaixe e medição, avalie aparência e dimensão separadamente.
A meta não é produzir a primeira camada mais “espelhada” possível. É produzir uma camada aderida, uniforme e dimensionalmente coerente.
Checklist para corrigir pé de elefante
- Confirme que a base está alargando, e não levantando.
- Remova brim antes de avaliar a dimensão.
- Confira limpeza e instalação da placa.
- Valide o procedimento de nivelamento.
- Observe se o Z-offset está esmagando demais a primeira camada.
- Use a temperatura recomendada para material e superfície.
- Meça base e corpo separadamente.
- Corrija a causa física primeiro.
- Aplique compensação pequena quando ainda necessária.
- Valide furos e encaixes reais.
- Salve a configuração no perfil correto.
Erros comuns
- Aumentar o Z-offset demais: o pé de elefante desaparece, mas a peça deixa de aderir.
- Reduzir Flow Rate global: corrige a base às custas do restante da peça.
- Baixar muito a mesa: cria warping ou falha de aderência.
- Usar compensação enorme: a base passa a ficar menor que o projeto.
- Modificar o CAD antes de calibrar: o modelo passa a compensar um defeito específico da máquina.
- Medir sobre brim ou rebarba: a leitura não representa a peça.
- Copiar valores de outra impressora: placa, material, bico e perfil podem ser diferentes.
Perguntas frequentes
Pé de elefante é causado por mesa quente demais?
Pode ser uma das causas, mas não é a única. Primeira camada excessivamente comprimida, nivelamento, comportamento térmico do material e ausência de compensação também podem contribuir.
Preciso desligar a mesa aquecida?
Não. Use a faixa recomendada para material e superfície. Desligar a mesa pode criar outro problema: falta de aderência ou warping.
Elephant Foot Compensation deve ficar sempre ativado?
Depende do perfil. Alguns perfis oficiais já incluem compensação. Se sua base está dimensionalmente correta, não existe motivo para aumentar o valor apenas porque a função está disponível.
O brim causa pé de elefante?
Brim e pé de elefante são coisas diferentes. Brim é uma estrutura intencional ao redor da peça. Porém, uma primeira camada excessivamente esmagada pode afetar tanto o brim quanto a própria base.
Por que o problema aparece principalmente em encaixes?
Porque poucos décimos de milímetro podem ser suficientes para transformar uma folga funcional em interferência. É comum o corpo medir corretamente e apenas a base impedir a montagem.
Posso simplesmente lixar a base?
Para uma peça isolada, sim, se o projeto permitir. Para produção repetida, é melhor corrigir o processo para não depender de retrabalho.
O que aprender depois?
Se a primeira camada apresenta outros sintomas, continue pelo guia de primeira camada e warping.
Se a peça precisa encaixar em outra, leia tolerância e folga para encaixes.
Para medir corretamente o resultado, consulte como usar paquímetro na impressão 3D.
E, se ainda não sabe se o defeito realmente é pé de elefante, use o guia de diagnóstico por sintomas.
Fontes técnicas consultadas
- Prusa Knowledge Base — Elephant Foot Compensation.
- OrcaSlicer Wiki — Precision e Elephant Foot Compensation.
- Anycubic — Elephant Foot / First Layer Problem.
- 3D Geek Show — Pé de Elefante: o que é e como corrigir.