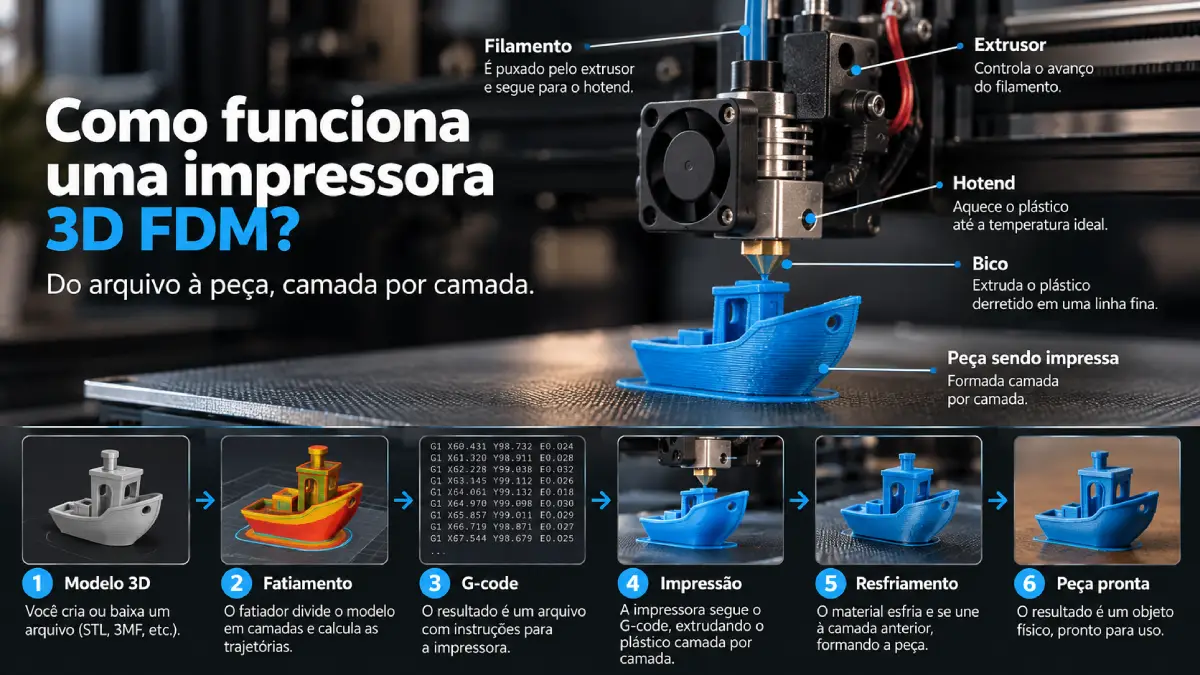
Uma impressora 3D FDM transforma um modelo digital em uma peça física depositando plástico derretido em trajetórias muito precisas.
Em vez de esculpir um bloco de material, a máquina constrói o objeto gradualmente, camada por camada.
O processo parece simples quando visto de fora: o cabeçote se movimenta, o filamento passa pelo bico e a peça cresce. Por trás disso, porém, existe uma sequência coordenada entre modelo 3D, fatiador, G-code, motores, extrusor, hotend, mesa aquecida e resfriamento.
Entender essa sequência ajuda não apenas quem está começando. Também torna muito mais fácil descobrir por que uma peça falhou, escolher uma impressora e saber quais configurações realmente importam.
Se você acabou de comprar a máquina e quer executar o primeiro trabalho, consulte também o guia de primeira impressão 3D passo a passo. Aqui o objetivo é entender o funcionamento do processo.
O que significa impressão 3D FDM?
FDM é a sigla de Fused Deposition Modeling. O termo FFF, de Fused Filament Fabrication, também é usado para descrever o processo de fabricação por extrusão de filamento termoplástico.
Na prática, uma impressora FDM doméstica normalmente trabalha com um carretel de filamento sólido, como PLA, PETG, ABS, ASA ou TPU.
O filamento é puxado pelo extrusor, conduzido ao hotend, aquecido e pressionado através de um pequeno orifício no bico.
O plástico quente sai em forma de uma linha fina. O cabeçote deposita essa linha sobre a mesa seguindo uma trajetória calculada pelo software.
Quando uma camada termina, a máquina muda ligeiramente sua posição no eixo Z e começa a próxima.
Esse ciclo se repete centenas ou milhares de vezes até formar o objeto completo.
Vídeo: como funciona a impressão 3D FDM
O vídeo abaixo, em português, mostra visualmente o princípio da impressão FDM e ajuda a entender o caminho do filamento até a formação da peça.
Vídeo em português do canal Bruno Cerqueira explicando o funcionamento da tecnologia FDM.
O processo começa antes da impressora
A máquina não olha para um arquivo STL e descobre sozinha como fabricar a peça.
Antes da impressão, um software chamado fatiador transforma o modelo tridimensional em uma sequência de camadas e trajetórias.
Programas como Cura, OrcaSlicer, PrusaSlicer e Bambu Studio analisam o modelo e calculam, entre outras coisas, onde o bico deverá passar, quanto material deve ser extrudado, em qual velocidade, quais regiões precisam de preenchimento e onde podem ser necessários suportes.
Se quiser entender essa etapa em profundidade, veja Do STL ao G-code: como preparar um arquivo para impressão 3D.
1. O modelo digital define a geometria
O ponto de partida normalmente é um modelo tridimensional criado em CAD, modelagem 3D ou obtido em uma plataforma de arquivos.
Formatos comuns incluem STL, 3MF e OBJ.
O arquivo descreve a forma do objeto, mas não necessariamente como ele deve ser fabricado.
É possível ter o mesmo modelo e produzir resultados muito diferentes alterando:
- orientação;
- altura de camada;
- quantidade de paredes;
- preenchimento;
- material;
- temperatura;
- velocidade;
- suportes.
Por isso, modelo e impressão são etapas diferentes.
2. O fatiador divide a peça em camadas
Imagine cortar digitalmente um objeto em centenas de fatias horizontais.
Cada fatia representa uma camada que a impressora deverá construir.
Se uma peça possui 40 mm de altura e é fatiada em camadas de 0,20 mm, haverá aproximadamente 200 níveis verticais, embora detalhes do processo possam alterar a contagem final.
Camadas menores normalmente representam curvas e inclinações com degraus menores, porém aumentam a quantidade de movimentos necessários.
Esse equilíbrio é explicado em altura de camada e diâmetro do bico.
3. O fatiador calcula as trajetórias
Dividir a geometria em camadas não é suficiente. O software precisa decidir como preencher cada uma delas.
Normalmente aparecem trajetórias diferentes para:
- paredes externas;
- paredes internas;
- superfícies superiores;
- superfícies inferiores;
- infill;
- suportes;
- brim ou outras estruturas auxiliares.
A parede externa recebe atenção especial porque influencia diretamente o acabamento visual e a precisão do contorno.
O preenchimento interno, por sua vez, não precisa ocupar 100% da peça na maioria das aplicações.
Veja como paredes, infill e orientação afetam resistência.
4. O resultado do fatiamento vira G-code
Depois de calcular as trajetórias, o software gera instruções que a impressora consegue executar.
Em muitos equipamentos, essas instruções são armazenadas em um arquivo G-code.
Ele pode conter comandos para:
- mover os eixos;
- extrudar determinada quantidade de filamento;
- definir temperaturas;
- acionar ventiladores;
- executar procedimentos de início e término.
Por esse motivo, G-code não deve ser tratado como um arquivo universal. Um arquivo preparado para outra máquina pode ter dimensões, origem, temperatura e comandos incompatíveis.
5. O extrusor controla a alimentação do filamento
O filamento precisa avançar de forma previsível.
Essa tarefa pertence ao extrusor, que utiliza engrenagens acionadas por motor para puxar e empurrar o material.
Existem diferentes arquiteturas.
Em sistemas Direct Drive, o mecanismo de tração fica próximo ao hotend. Em sistemas Bowden, o extrusor fica mais distante e o filamento percorre um tubo até o cabeçote.
As duas arquiteturas funcionam, mas possuem comportamentos diferentes principalmente em retração e materiais flexíveis.
Veja a comparação completa em Direct Drive ou Bowden.
6. O hotend aquece o material
Extrusor e hotend não são a mesma coisa.
O extrusor movimenta o filamento. O hotend cria a zona controlada de aquecimento que permite extrudar o plástico pelo bico.
O conjunto normalmente inclui componentes como dissipador, heatbreak, bloco aquecedor, sensor de temperatura e bico.
A temperatura precisa ser adequada ao material e ao fluxo exigido.
Baixa demais pode dificultar a passagem e prejudicar a união entre linhas. Alta demais pode aumentar vazamento, stringing, degradação e outros defeitos.
Não copie uma temperatura apenas porque outra pessoa usa o mesmo nome de material. Comece pelo perfil ou pela faixa especificada pelo fabricante do filamento.
7. O bico transforma plástico fundido em uma linha
Depois de aquecido, o material passa pela abertura do bico.
Bicos domésticos frequentemente utilizam 0,4 mm como configuração intermediária, mas existem diâmetros menores e maiores.
Um bico menor pode favorecer detalhes finos, enquanto um maior consegue depositar linhas mais largas e aumentar produtividade em determinadas peças.
Isso também altera a quantidade de plástico que o hotend precisa derreter por segundo.
É por isso que velocidade não pode ser analisada isoladamente.
8. Os motores posicionam o bico nos eixos X, Y e Z
A impressora precisa posicionar o material no espaço tridimensional.
De forma simplificada:
X e Y formam cada camada horizontal.
Z define a altura e permite construir a próxima camada sobre a anterior.
A maneira como esses movimentos são distribuídos depende da arquitetura da máquina.
Em uma impressora de mesa móvel, por exemplo, o próprio objeto pode se deslocar em um dos eixos. Em uma CoreXY, a organização mecânica é diferente.
Veja CoreXY ou mesa móvel: diferenças práticas.
9. A primeira camada cria a fundação da peça
Antes de construir centenas de camadas, a impressora precisa depositar a primeira corretamente.
Ela deve aderir à superfície, formar linhas conectadas e criar uma base estável.
Se a distância entre bico e mesa estiver inadequada, a superfície estiver contaminada ou houver uma combinação errada entre material e placa, toda a impressão pode falhar.
Por isso, acompanhar a primeira camada continua sendo uma das verificações mais importantes.
Se ela está descolando ou os cantos levantam, siga o guia de primeira camada e warping.
10. Por que algumas impressoras possuem mesa aquecida?
A mesa aquecida não existe para derreter o filamento.
Sua função é ajudar a controlar a temperatura da região inferior da peça e favorecer condições de aderência compatíveis com determinados materiais e superfícies.
A necessidade e a temperatura variam conforme o polímero, a placa e a impressora.
Materiais com maior tendência à contração podem exigir controle térmico mais rigoroso.
O perfil oficial da máquina e do filamento deve ser o ponto de partida.
11. O plástico precisa esfriar na velocidade adequada
Depois que sai do bico, o material precisa manter sua forma.
Para isso, muitas impressoras utilizam um ventilador direcionado à peça.
Mas novamente não existe uma configuração universal.
PLA geralmente se beneficia de resfriamento significativo em muitas situações, enquanto ABS e ASA podem exigir condições muito diferentes para preservar adesão entre camadas e reduzir contração.
Por isso, usar 100% de ventilador para qualquer material não é uma regra segura.
Consulte o guia de tipos de filamento e o perfil específico do produto.
12. Como uma camada consegue ficar sobre a outra?
Quando a nova linha quente é depositada, ela entra em contato com o material da camada anterior.
Temperatura, pressão, material, velocidade e resfriamento influenciam a união entre essas camadas.
Isso explica por que peças FDM apresentam comportamento diferente dependendo da orientação.
Uma força aplicada paralelamente às linhas pode ter efeito diferente de uma força tentando separar as camadas no eixo Z.
É um dos motivos pelos quais orientação deve fazer parte do projeto de peças funcionais.
13. Como a impressora cria espaços vazios?
A máquina simplesmente não deposita material onde o fatiador não criou uma trajetória.
Isso permite construir peças parcialmente ocas.
O interior normalmente combina paredes sólidas com um padrão de preenchimento.
Essa estratégia economiza material e tempo sem necessariamente comprometer o uso da peça.
Uma caixa simples, por exemplo, não precisa ser transformada em um bloco maciço de plástico para ter boa resistência.
14. E quando uma parte começa no ar?
Esse é um dos limites naturais da deposição de material.
Uma linha precisa ser sustentada pela camada anterior ou atravessar um vão que a impressora consiga formar como ponte.
Quando a geometria cria uma região que começa no ar, o fatiador pode gerar uma estrutura temporária de suporte.
Depois da impressão, essa estrutura é retirada.
Mas suporte aumenta tempo, material e acabamento. Antes de ativá-lo em toda parte, vale mudar a orientação da peça.
Veja quando usar suportes na impressão 3D.
15. Por que a peça tem linhas visíveis?
Porque ela foi construída por camadas discretas.
Em uma superfície vertical, as linhas podem aparecer como pequenas faixas horizontais.
Em curvas e inclinações, surge também um efeito semelhante a degraus.
Altura de camada menor pode reduzir esse efeito em determinadas regiões, mas aumenta o número de camadas.
Uma alternativa é usar altura de camada variável para aplicar maior resolução apenas onde realmente traz benefício.
Por que a impressão 3D demora horas?
Uma peça aparentemente pequena pode exigir quilômetros de movimentos do cabeçote.
O tempo depende de uma combinação entre:
- volume de material;
- altura de camada;
- largura de linha;
- quantidade de paredes;
- infill;
- suportes;
- velocidade;
- aceleração;
- limite de fluxo do hotend;
- tempo de resfriamento das camadas.
Por isso, dobrar o valor de velocidade no fatiador não significa automaticamente reduzir o tempo pela metade.
O artigo quanto tempo demora uma impressão 3D mostra como interpretar a estimativa corretamente.
Por que aumentar a velocidade pode causar falta de material?
O hotend possui uma capacidade limitada de derreter plástico por unidade de tempo.
Se a combinação de velocidade, largura e altura de camada exige material mais rápido do que o conjunto consegue processar, o fluxo pode começar a falhar.
Isso pode parecer um bico parcialmente entupido mesmo quando o caminho está livre.
Em impressoras rápidas, o limite volumétrico é uma variável importante.
Se existe falta de material, use o diagnóstico de subextrusão antes de simplesmente aumentar o fluxo.
O que a impressora faz quando termina?
O G-code normalmente contém instruções finais que podem:
- afastar o cabeçote;
- mover a mesa;
- desligar aquecedores;
- desligar ou alterar ventiladores;
- apresentar uma notificação.
Depois disso, é recomendável aguardar a peça e a superfície esfriarem conforme o procedimento do fabricante.
Placas flexíveis e materiais diferentes possuem métodos de remoção próprios.
Forçar uma peça quente pode danificar o acabamento ou a superfície.
FDM e resina funcionam da mesma forma?
Não.
Ambas são tecnologias de fabricação aditiva, mas o mecanismo é diferente.
FDM deposita termoplástico fundido através de um bico.
Impressoras de resina solidificam seletivamente um fotopolímero líquido usando luz.
Isso muda materiais, precisão, acabamento e principalmente o pós-processamento.
Para escolher entre as tecnologias, veja FDM ou resina: qual faz sentido para cada projeto.
Quais materiais uma impressora FDM utiliza?
Os mais conhecidos são PLA, PETG, ABS, ASA e TPU, além de polímeros técnicos e compósitos.
Nem toda impressora consegue usar todos eles.
A compatibilidade depende de fatores como:
- temperatura máxima segura do hotend;
- tipo de superfície;
- temperatura da mesa;
- gabinete;
- material do bico;
- engrenagens do extrusor;
- controle de emissões.
Filamentos abrasivos, por exemplo, podem desgastar rapidamente determinados bicos.
Escolha material pelo projeto e depois confirme se a máquina possui o hardware necessário.
O que realmente controla a qualidade?
Não existe um único botão de “qualidade máxima”.
O resultado nasce da interação entre:
- geometria bem preparada;
- orientação;
- material em boas condições;
- perfil compatível;
- temperatura;
- fluxo;
- movimento;
- resfriamento;
- mecânica da impressora.
Isso explica por que alterar cinco configurações ao mesmo tempo é uma estratégia ruim para diagnóstico.
Quando algo falha, mude uma variável e compare com uma peça curta.
Uma impressora 3D não “copia” qualquer objeto automaticamente
Para reproduzir um objeto existente é necessário primeiro obter uma geometria digital.
Isso pode ser feito por modelagem CAD, desenho artístico, digitalização 3D ou técnicas de reconstrução.
Depois disso, o modelo ainda precisa ser adaptado às limitações do processo.
Uma geometria possível no computador pode conter paredes finas demais, regiões suspensas ou detalhes menores que o bico consegue produzir.
A fabricação começa no projeto, não quando o bico aquece.
Resumo do caminho completo
- Um modelo 3D define a geometria.
- O fatiador divide o modelo em camadas.
- O software calcula paredes, preenchimento, suportes e movimentos.
- As instruções são geradas para a impressora.
- O extrusor alimenta o filamento.
- O hotend aquece o material.
- O bico deposita linhas de plástico.
- Os eixos posicionam essas linhas em X, Y e Z.
- Cada camada se apoia e adere à anterior.
- O processo continua até o objeto ficar completo.
Quando você entende essa sequência, vários problemas deixam de parecer aleatórios. Uma falha na base aponta para um conjunto de causas; falta de material aponta para outro; ondas após quinas direcionam a investigação para movimento e ressonância.
Perguntas frequentes
FDM e FFF são a mesma coisa?
Os dois termos são usados para o processo de deposição de filamento termoplástico fundido camada por camada. FDM surgiu como denominação associada historicamente à tecnologia, enquanto FFF se tornou uma expressão amplamente utilizada para o mesmo princípio de fabricação.
Impressora 3D precisa de computador enquanto imprime?
Nem sempre. Muitas máquinas executam o trabalho a partir de cartão, USB, armazenamento interno ou arquivo enviado pela rede. O computador é normalmente usado para preparar o modelo e o fatiamento, mas o método de transferência depende do equipamento.
Por que a impressora não imprime no ar?
Porque o plástico extrudado precisa de apoio suficiente enquanto ainda está quente. Pontes curtas podem funcionar, mas geometrias sem sustentação podem exigir suporte ou outra orientação.
Uma impressora 3D derrete plástico?
Em FDM, o hotend aquece o termoplástico até uma condição em que ele possa ser extrudado pelo bico. A temperatura adequada depende do material específico.
Quanto tempo leva para aprender?
Máquinas modernas automatizam várias etapas, mas compreender primeira camada, material, fatiador e diagnóstico continua sendo útil. Comece com um perfil oficial e uma peça curta antes de buscar ajustes avançados.
Impressão 3D libera emissões?
Sim. A quantidade e o tipo dependem do processo e do material. Além de partes quentes e móveis, a NIOSH cita partículas ultrafinas e compostos químicos entre os riscos que precisam ser considerados. Use o equipamento em local adequado e siga as orientações de segurança.
O que aprender depois?
Se você ainda não realizou uma peça, siga a primeira impressão 3D passo a passo.
Para entender o software, veja como o STL vira G-code.
Para escolher o material, consulte tipos de filamento 3D.
E, se pretende comprar uma máquina, use os critérios para escolher uma impressora 3D para iniciantes.