Suporte é uma estrutura temporária criada pelo fatiador para sustentar regiões que começariam no ar. Ele resolve alguns balanços, mas consome material, tempo e deixa marcas. O objetivo não é preencher todo espaço vazio: é oferecer apoio suficiente onde a geometria e o processo não conseguem formar a camada.
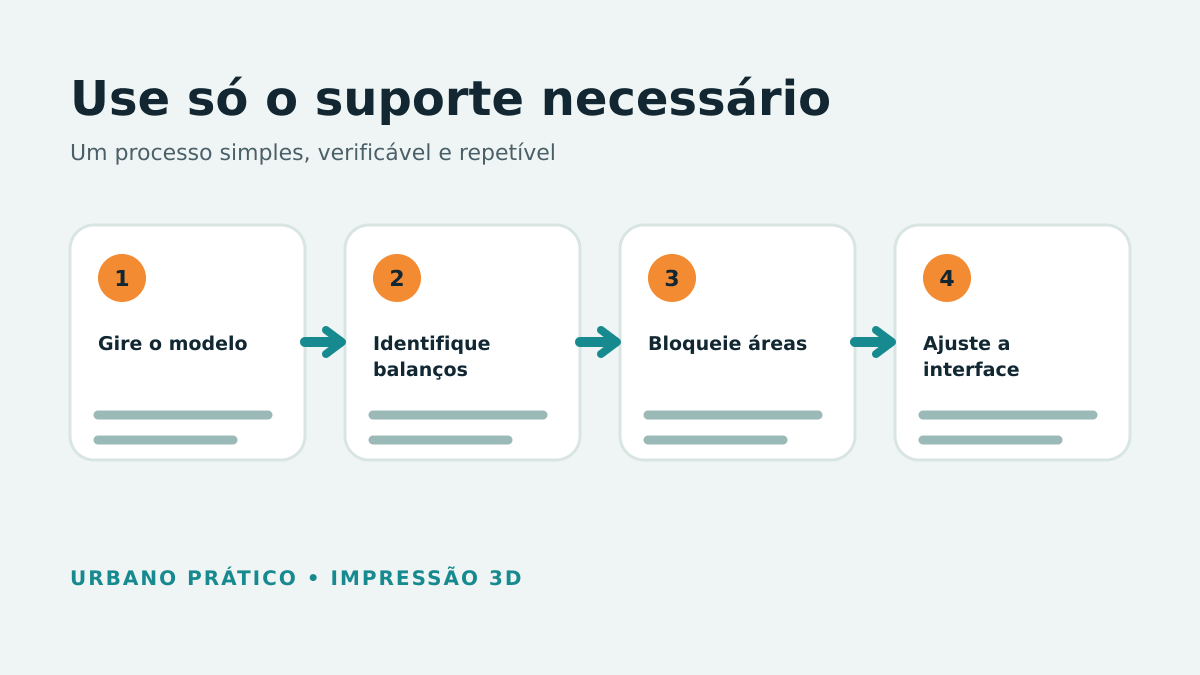
Antes de ativar suporte, gire o modelo. Uma orientação melhor costuma reduzir mais material que qualquer ajuste avançado e ainda pode melhorar resistência.
Por que uma camada precisa de apoio
Cada linha deve repousar sobre a anterior ou atravessar um vão entre dois pontos. Em um balanço, parte da linha avança lateralmente; em uma ponte, o extrusor conecta duas bordas. Quando falta apoio, o material cede, enrola ou é arrastado pelo bico.
A capacidade depende de material, altura, largura de extrusão, temperatura, resfriamento e velocidade. O conhecido “ângulo de 45 graus” é só referência; teste a combinação real.
Suporte somente na mesa ou em toda parte
“Somente na mesa” cria estruturas que nascem na placa e evita apoiar sobre a própria peça. Funciona para braços externos e saliências acessíveis. “Em toda parte” permite suporte sobre superfícies do modelo, necessário em cavidades ou níveis sobrepostos, mas aumenta marcas.
Confira a prévia camada por camada. Uma área interna pode ficar sem acesso para remoção, mesmo que o fatiador consiga preenchê-la.
Grid, snug e orgânico
Na documentação do PrusaSlicer, o tipo grid forma uma estrutura regular e robusta; snug acompanha o contorno com menos expansão lateral; organic cria ramos que buscam apoiar regiões com menos contato. Os nomes e algoritmos variam entre fatiadores.
Estruturas retas podem ser preferíveis sob superfícies largas e planas. Orgânicas economizam material em formas dispersas e miniaturas, mas ramos finos podem tombar. Escolha pela geometria e estabilidade, não por moda.
Ângulo e limiar de geração
O limiar define quais faces recebem suporte. Um valor agressivo gera estruturas em regiões que a impressora faria sozinha; um valor permissivo deixa tetos caírem. Imprima um teste de balanço no material e perfil usados e observe a face inferior, não apenas se a peça terminou.
Camadas menores criam degraus laterais menores e podem melhorar balanços, mas aumentam tempo. Ventilação adequada ajuda PLA; materiais que pedem menos fan precisam de outra estratégia.
Interface: a camada entre suporte e peça
A interface usa linhas mais densas próximas ao modelo para formar teto uniforme. Pouca distância melhora acabamento, mas dificulta separação; muita distância remove fácil e deixa a face caída. A altura deve ser pensada em número de camadas e compatibilidade do material.
Altere um parâmetro por vez e imprima um cupom com a mesma superfície. O valor que funciona em PLA de 0,20 mm não migra automaticamente para PETG ou TPU.
Pintura, reforço e bloqueadores
Fatiadores modernos permitem pintar regiões que exigem ou não suporte. Bloqueadores evitam material em texto, furos e áreas que imprimem por ponte. Reforçadores garantem apoio em um ponto crítico. Essas ferramentas corrigem decisões locais sem mudar o limiar global.
Pinte com a prévia de balanço visível e depois inspecione as trajetórias reais. Uma mancha na superfície não garante que o ramo terá base estável.
Oriente pensando em quatro custos
- resistência: onde as camadas encontram a carga;
- acabamento: qual face pode receber marcas;
- suporte: volume, estabilidade e acesso;
- adesão: área na mesa e altura da peça.
Uma miniatura pode ficar inclinada para mover marcas para trás. Uma peça funcional pode aceitar mais suporte para preservar a direção das paredes. Veja paredes, preenchimento e orientação.
Projete para precisar de menos suporte
Chanfros e arcos graduais substituem tetos horizontais. Furos em forma de gota imprimem melhor na vertical que círculos com topo quase plano. Dividir o modelo abre cavidades e permite orientar cada metade. Uma ponte curta entre nervuras pode eliminar uma grande estrutura.
Não faça alterações que reduzam a função. Para encaixes, parafusos e vedação, teste a geometria final.
Suporte solúvel e multimaterial
Materiais solúveis permitem interface próxima, úteis em cavidades complexas. Eles exigem compatibilidade de temperatura, adesão entre materiais, armazenamento seco e sistema de troca. O suporte pode dissolver, mas o resíduo precisa de descarte adequado.
Outra opção é usar material que se separa mecanicamente na interface. Confirme compatibilidade oficial e não assuma que qualquer combinação adere durante a impressão.
Remoção segura
Espere a peça esfriar e retire-a da mesa. Use alicate de corte com movimento para longe do rosto e proteja os olhos: fragmentos podem saltar. Apoie partes finas antes de torcer. Em cavidades, remova por etapas e não force lâmina em direção à mão.
A Prusa recomenda cuidado e proteção ocular ao remover suporte. Lixe apenas em área ventilada e controle o pó segundo o material. Ferramenta rotativa pode aquecer e deformar a superfície.
Quando o suporte falha
- ramo tomba: base pequena, colisão, velocidade ou adesão;
- face inferior cai: distância grande, interface fraca ou resfriamento;
- não desgruda: distância pequena, material ou temperatura;
- parede fica marcada: expansão lateral ou contato desnecessário;
- suporte vira fios: extrusão no ar, umidade ou estrutura instável;
- cavidade fica presa: falta de acesso no projeto.
Procedimento econômico
Comece com perfil oficial, oriente o modelo e gere suporte automático. Bloqueie áreas que passam no teste de balanço, pinte pontos críticos e adicione interface apenas onde a face importa. Fatie, anote tempo e massa de suporte e compare uma segunda orientação. A melhor versão equilibra função, acabamento e remoção.
O fluxo completo de preparação está em STL, fatiamento e G-code. Se o suporte se desprende junto com a peça, corrija primeiro a adesão da primeira camada.
Como decidir suporte antes de clicar em “fatiar”
Antes de ativar suportes para toda a peça, gire o modelo e compare pelo menos duas orientações no fatiador. A melhor orientação nem sempre é a que usa menos suporte: também conte a área de contato, o acabamento que ficará visível, a direção das camadas e o risco de enfraquecer uma região funcional.
Use a prévia para verificar onde o suporte começa, onde toca a peça e se existe interface suficiente para sustentar a camada seguinte. Se uma área crítica pode ser redesenhada com chanfro, arco ou divisão da peça, isso costuma ser mais previsível do que aumentar densidade de suporte.
Teste econômico antes da peça final
- recorte no fatiador apenas a região crítica, quando possível;
- mantenha material, altura de camada e ventilação do perfil final;
- compare uma versão com suporte padrão e outra com orientação diferente;
- avalie facilidade de remoção e marca deixada na superfície.
Se a própria peça se solta da mesa, resolva primeiro a primeira camada. Para entender como orientação também altera resistência, veja paredes, infill e orientação. E, antes de gerar o G-code definitivo, confira o fluxo completo em STL ao G-code.