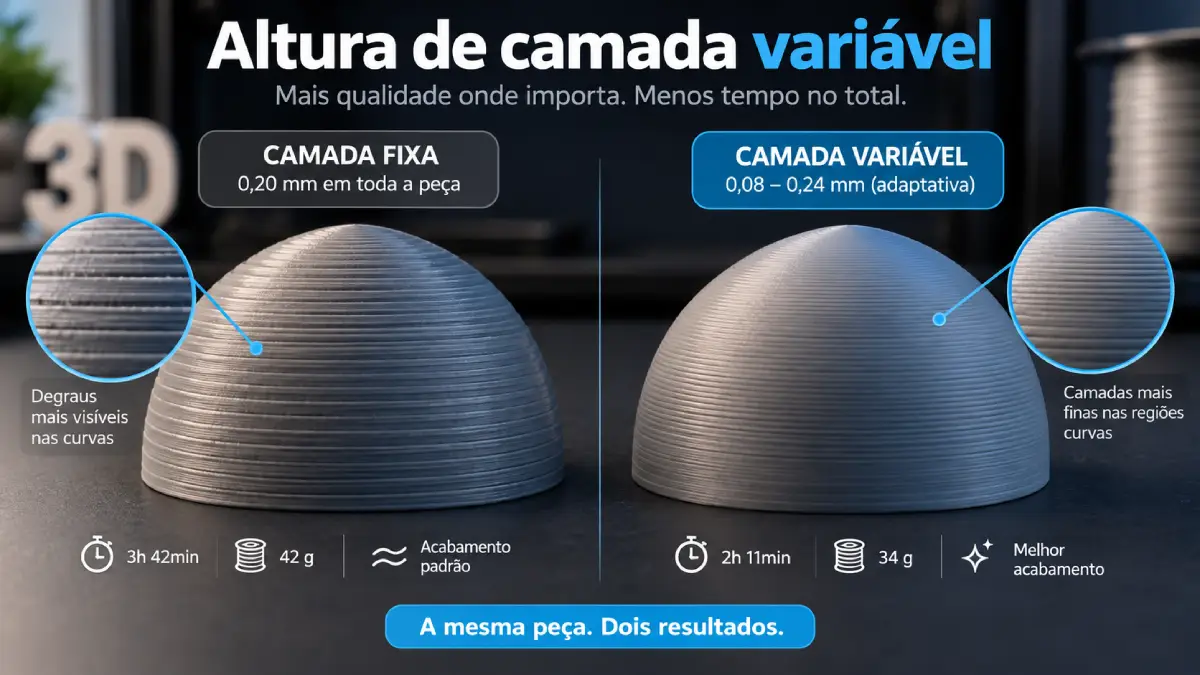
Usar uma camada de 0,08 mm em uma peça inteira pode aumentar bastante o tempo de impressão mesmo quando apenas uma pequena região realmente precisa dessa resolução.
A altura de camada variável, também chamada de altura adaptativa, resolve justamente esse problema.
O fatiador utiliza camadas mais finas nas regiões em que curvas, inclinações ou detalhes se beneficiam delas e camadas maiores nas partes simples do modelo.
O resultado pode ser um acabamento visual melhor sem aplicar a resolução máxima do início ao fim.
Mas o recurso não melhora automaticamente qualquer impressão. Em paredes verticais, encaixes críticos ou geometrias simples, a diferença pode ser pequena ou até desnecessária.
Se você ainda não entende como altura de camada e diâmetro do bico se relacionam, leia primeiro altura de camada e diâmetro do bico. Este guia parte desse conceito e mostra quando vale variar a altura dentro da mesma peça.
O que é altura de camada variável?
Em uma impressão convencional, o eixo Z normalmente sobe o mesmo valor a cada nova camada.
Se o perfil utiliza 0,20 mm, grande parte do modelo será dividida em fatias dessa espessura.
Com altura variável, o fatiador pode gerar algo semelhante a:
- 0,24 mm em uma parede vertical simples;
- 0,18 mm quando começa uma inclinação;
- 0,10 mm em uma superfície curva;
- 0,16 mm durante a transição;
- 0,24 mm novamente em uma região simples.
Esses valores são apenas exemplos. Os limites reais dependem do bico, do perfil, da impressora e do fatiador utilizado.
A documentação do PrusaSlicer sobre Variable Layer Height explica que diferentes regiões do mesmo modelo podem receber alturas diferentes e que as transições são suavizadas automaticamente.
Quando a altura variável realmente melhora uma peça?
O maior benefício aparece em superfícies cujo formato muda gradualmente ao longo do eixo Z.
Exemplos comuns:
- cúpulas;
- esferas;
- capacetes;
- miniaturas com superfícies curvas;
- figuras orgânicas;
- topos arredondados;
- chanfros suaves;
- superfícies inclinadas.
Nessas regiões, uma camada grossa cria degraus visíveis. Quanto menor a camada, menor tende a ser cada degrau.
Vídeo: altura de camada variável na prática
O vídeo abaixo, em português, compara diferentes estratégias para reduzir linhas visíveis no topo de uma impressão e demonstra o uso da altura de camada variável no Bambu Studio.
Vídeo em português do canal Zoom Digital – Impressão 3D, com comparação de qualidade, tempo e consumo no Bambu Studio.
Por que curvas mostram tanto as linhas de camada?
Uma impressora FDM constrói uma superfície curva usando várias seções horizontais.
Imagine uma esfera vista de lado. Próximo ao meio, a superfície é quase vertical e uma camada relativamente alta pode representar bem o contorno.
Perto do topo, porém, o raio muda rapidamente no sentido horizontal. Cada nova camada fica ligeiramente menor que a anterior e os degraus passam a ficar mais visíveis.
É justamente nessas regiões que reduzir a altura da camada produz benefício visual maior.
Paredes verticais quase não ganham detalhe em Z
Se uma parede sobe perfeitamente vertical, utilizar 0,08 mm em vez de 0,20 mm não altera a posição XY daquele contorno.
Você estará criando mais camadas para formar praticamente a mesma parede.
Por isso, uma peça composta principalmente por:
- caixas retas;
- paredes verticais;
- suportes quadrados;
- placas;
- organizadores simples;
pode ganhar pouco com altura variável.
Esse princípio também é destacado pela documentação da Prusa: altura de camada afeta principalmente a resolução vertical. Para detalhes pequenos no plano XY, o diâmetro do bico continua sendo uma variável importante.
Altura variável pode economizar tempo?
Sim, mas a comparação correta é com uma peça que seria impressa inteira em camada fina.
Imagine um modelo que ficaria visualmente bom em 0,10 mm apenas nos 20% superiores.
Existem três caminhos:
- imprimir tudo em 0,20 mm e aceitar degraus no topo;
- imprimir tudo em 0,10 mm e aumentar bastante o número de camadas;
- usar 0,20 mm onde possível e camadas menores apenas no topo.
A terceira estratégia é a função da altura adaptativa.
A Prusa informa que o recurso pode produzir tempos significativamente menores que uma impressão integralmente fina, com pouca perda de qualidade nas regiões que não precisam da menor camada.
Não compare apenas o valor de “horas”. Compare também:
- acabamento;
- número de camadas;
- fluxo;
- velocidade real;
- resfriamento;
- consumo de material.
Altura variável não muda o diâmetro do bico
Esse ponto evita bastante confusão.
Um bico de 0,4 mm continua sendo um bico de 0,4 mm quando a altura da camada cai de 0,20 para 0,10 mm.
A camada menor aumenta a resolução no eixo Z, mas não permite reproduzir automaticamente um detalhe XY mais estreito que a capacidade das trajetórias.
Para entender essa diferença, veja o guia de altura de camada e diâmetro do bico.
Respeite os limites do bico e do perfil
A altura variável não significa que qualquer valor entre zero e o diâmetro do bico seja adequado.
A documentação da Prusa utiliza como referência uma altura máxima próxima de 80% do diâmetro do bico. Um bico de 0,4 mm, por exemplo, teria um limite aproximado de 0,32 mm nessa referência.
Perfis oficiais podem trabalhar com intervalos mais conservadores.
Na prática, use os limites previstos pelo fatiador e pelo perfil da sua impressora.
Não aumente artificialmente a faixa apenas porque o software permite editar um número.
Como usar no PrusaSlicer
No PrusaSlicer, selecione o objeto na visualização 3D e abra a ferramenta de Variable Layer Height.
O programa permite dois caminhos.
Modo automático
A opção adaptativa analisa a geometria e gera um perfil de alturas.
O controle de qualidade/velocidade permite escolher se o algoritmo deverá favorecer mais detalhe ou menos tempo.
Ajuste manual
Também é possível aumentar ou diminuir o nível de detalhe em regiões específicas.
Isso é útil quando o algoritmo aplica camadas finas onde você não considera necessário ou deixa uma superfície importante com resolução baixa demais.
A documentação oficial está em Variable Layer Height Function — Prusa.
Use o automático como ponto de partida, não como verdade absoluta
O algoritmo observa geometria. Ele não sabe necessariamente qual superfície importa para você.
Uma região pode ser geometricamente complexa, mas ficar escondida dentro de uma montagem.
Outra pode ser relativamente simples, porém receber pintura brilhante e ficar exatamente na linha de visão.
Por isso, uma boa sequência é:
- aplicar o cálculo automático;
- girar o modelo;
- observar as áreas visualmente importantes;
- ajustar manualmente se necessário;
- suavizar transições;
- revisar a prévia fatiada.
Por que suavizar as transições?
Uma mudança abrupta entre alturas muito diferentes pode deixar uma alteração visual perceptível na superfície.
Em vez de passar imediatamente de uma camada grossa para uma muito fina, o fatiador pode criar valores intermediários.
Por exemplo:
0,24 → 0,21 → 0,18 → 0,15 → 0,12 mm
em vez de:
0,24 → 0,12 mm.
O PrusaSlicer possui uma função específica de suavização para essa finalidade.
Confira a prévia depois de aplicar altura variável
Não envie o arquivo imediatamente para a máquina.
Abra a prévia e observe:
- onde as camadas ficam menores;
- onde aumentam novamente;
- tempo estimado;
- mudanças de velocidade;
- regiões de suporte;
- camadas muito curtas;
- fluxo volumétrico.
O processo completo de inspeção está no guia Do STL ao G-code.
Camadas menores também mudam o resfriamento
Uma região com muitos detalhes pode criar camadas muito rápidas.
Isso significa que o material pode receber a próxima camada antes de ter tempo suficiente para estabilizar.
Fatiadores normalmente possuem controles de tempo mínimo de camada e redução de velocidade justamente por isso.
Em peças pequenas, reduzir a altura pode aumentar bastante o número de passagens sobre praticamente a mesma região.
Observe:
- deformação em pontas;
- material excessivamente mole;
- superfície brilhante irregular;
- pequenos detalhes sendo arrastados pelo bico.
Altura variável ajuda em overhangs?
Pode ajudar em algumas geometrias porque uma camada menor desloca menos material lateralmente de uma camada para a seguinte.
Isso pode suavizar superfícies inclinadas.
Mas não transforme altura variável em substituto universal para suporte.
Regiões realmente sem apoio continuam precisando de orientação adequada, ponte ou estrutura de suporte.
Se esse é o problema principal, consulte quando usar suportes na impressão 3D.
Altura variável e superfícies superiores
Topos arredondados são um dos melhores exemplos de uso.
Conforme uma cúpula se aproxima do ponto mais alto, cada camada ocupa uma área horizontal progressivamente menor.
Com camadas grossas, os degraus ficam evidentes.
Reduzir apenas as últimas regiões pode melhorar bastante o aspecto sem transformar toda a peça em uma impressão de alta resolução.
É exatamente esse tipo de situação demonstrada no vídeo incluído neste artigo.
E em miniaturas?
A altura variável pode ser útil quando uma miniatura FDM possui regiões muito diferentes.
Por exemplo:
- base relativamente simples;
- tronco quase vertical;
- rosto com curvas pequenas;
- capacete arredondado.
É possível concentrar as camadas finas nas regiões superiores e mais visíveis.
Entretanto, se todo o modelo é pequeno e altamente detalhado, pode ser mais simples usar um perfil de camada fina constante.
Altura variável gera maior benefício quando existe uma diferença clara entre regiões simples e complexas.
Peças funcionais precisam de outro critério
Acabamento visual não é o único objetivo possível.
Em uma peça funcional, determinadas superfícies podem participar de:
- encaixes;
- vedação;
- rolamento;
- deslizamento;
- roscas;
- contato com outra peça.
Nesses casos, analise se variar a altura naquela região altera acabamento, dimensionalidade ou comportamento mecânico.
Para projeto estrutural, consulte também paredes, infill e orientação.
Não use altura mínima em tudo manualmente
Se depois de ativar o recurso você pinta praticamente o modelo inteiro com a menor altura disponível, perdeu o principal benefício da ferramenta.
Nesse caso, provavelmente seria mais simples escolher diretamente um perfil global de camada fina.
A altura variável faz sentido quando consegue responder à pergunta:
“Onde realmente preciso de resolução extra?”
Compare antes e depois no fatiador
Antes de imprimir, faça duas versões do mesmo projeto.
Versão A
Perfil normal, por exemplo 0,20 mm.
Versão B
Mesmo perfil com altura variável nas regiões relevantes.
Compare:
- tempo;
- gramas de filamento;
- número de camadas;
- aparência da prévia;
- regiões que realmente mudaram.
Se o tempo aumenta 40% e a única melhoria acontece em uma superfície escondida, provavelmente a otimização não faz sentido.
Se aumenta 10% e melhora bastante a face principal, pode ser um excelente compromisso.
Não compare tempo apenas pela altura média
O tempo real depende de muito mais que altura de camada.
Também entram:
- velocidade;
- aceleração;
- quantidade de perímetros;
- fluxo volumétrico;
- tempo mínimo de camada;
- infill;
- suportes;
- deslocamentos.
Por isso, use a estimativa do próprio perfil e valide com uma peça real quando o tempo for importante.
Quando eu usaria altura de camada variável?
Ela é especialmente interessante para:
- objetos com topo arredondado;
- modelos orgânicos;
- figuras;
- capacetes e cosplay;
- peças com grandes regiões retas e pequenas regiões detalhadas;
- superfícies inclinadas visíveis;
- protótipos em que acabamento importa apenas em áreas específicas.
Quando eu deixaria a altura fixa?
Altura constante costuma ser mais simples quando:
- a geometria inteira é simples;
- toda a peça exige o mesmo nível de detalhe;
- o projeto é um teste dimensional controlado;
- você está diagnosticando um problema e quer reduzir variáveis;
- o perfil validado já atende ao acabamento necessário;
- a economia de tempo seria irrelevante.
Um teste simples para saber se vale a pena
Escolha uma peça com:
- uma parede vertical;
- uma inclinação;
- uma superfície arredondada.
Faça duas impressões:
- camada constante de 0,20 mm;
- altura variável dentro dos limites oficiais do perfil.
Depois compare as três regiões separadamente.
Normalmente, a parede vertical muda pouco visualmente, enquanto a inclinação e o topo curvo mostram com mais clareza o benefício.
Esse teste ensina mais que aplicar o recurso aleatoriamente em uma peça grande.
Erros comuns com altura adaptativa
- Usar camada mínima na peça inteira: elimina a vantagem de otimização.
- Esperar mais detalhe em XY: altura de camada atua principalmente no eixo Z.
- Ignorar os limites do bico: cada combinação possui uma faixa viável.
- Não revisar a prévia: o algoritmo pode colocar detalhe onde ele não traz benefício.
- Usar para corrigir modelo ruim: erros de malha continuam sendo erros de malha.
- Alterar várias configurações junto: dificulta avaliar se a melhoria veio realmente da camada variável.
- Ignorar tempo mínimo de camada: detalhes pequenos podem aquecer excessivamente.
Checklist antes de imprimir
- Use um perfil oficial ou já validado.
- Escolha uma altura-base próxima da maior parte da peça.
- Identifique curvas e inclinações que realmente importam.
- Aplique a função automática como ponto de partida.
- Ajuste manualmente somente quando necessário.
- Suavize transições.
- Confira os limites mínimo e máximo.
- Fatie novamente.
- Revise a prévia camada por camada.
- Compare tempo com o perfil normal.
- Imprima uma amostra antes de uma peça longa.
Perguntas frequentes
Altura de camada variável melhora qualquer impressão?
Não. Ela é mais útil em regiões inclinadas ou curvas. Paredes verticais simples normalmente apresentam benefício visual pequeno.
Altura adaptativa deixa a peça mais resistente?
Não deve ser usada como ferramenta principal de resistência. Material, orientação, paredes, geometria, temperatura e adesão entre camadas têm influência maior. Avalie resistência separadamente.
Posso usar altura variável com bico de 0,6 mm?
Sim, desde que as alturas escolhidas estejam dentro dos limites previstos para aquele bico, impressora e perfil.
Ela funciona no Bambu Studio?
Sim. Bambu Studio possui ferramenta de altura de camada variável, e o vídeo deste artigo mostra um exemplo prático de utilização.
Vale a pena para miniaturas?
Pode valer quando algumas regiões precisam de muito mais detalhe que outras. Se toda a miniatura é altamente detalhada, uma camada fina constante pode ser mais simples.
Usar camada menor sempre melhora uma curva?
Normalmente reduz o efeito de degraus no eixo Z, mas acabamento também depende de orientação, velocidade, vibração, fluxo, temperatura e resolução XY.
O que aprender depois?
Para entender os limites físicos envolvidos, leia altura de camada e diâmetro do bico.
Para conferir como o fatiador transforma essas escolhas em trajetórias, veja Do STL ao G-code.
Se você ainda está escolhendo o programa, compare Cura, OrcaSlicer e PrusaSlicer.
E, quando o acabamento depende principalmente da direção em que o modelo está posicionado, consulte paredes, infill e orientação.