Uma impressão pode durar vinte minutos ou vários dias. O tempo não é definido apenas pelo tamanho externo: duas peças com o mesmo volume podem ter quantidade de paredes, altura, suportes e mudanças de direção completamente diferentes. A estimativa confiável aparece depois de fatiar o modelo no perfil real.
Não use a duração mostrada em um repositório como promessa. Ela pode ter sido calculada para outra impressora, bico, material ou versão do software.
O fatiador calcula trajetórias, não apenas volume
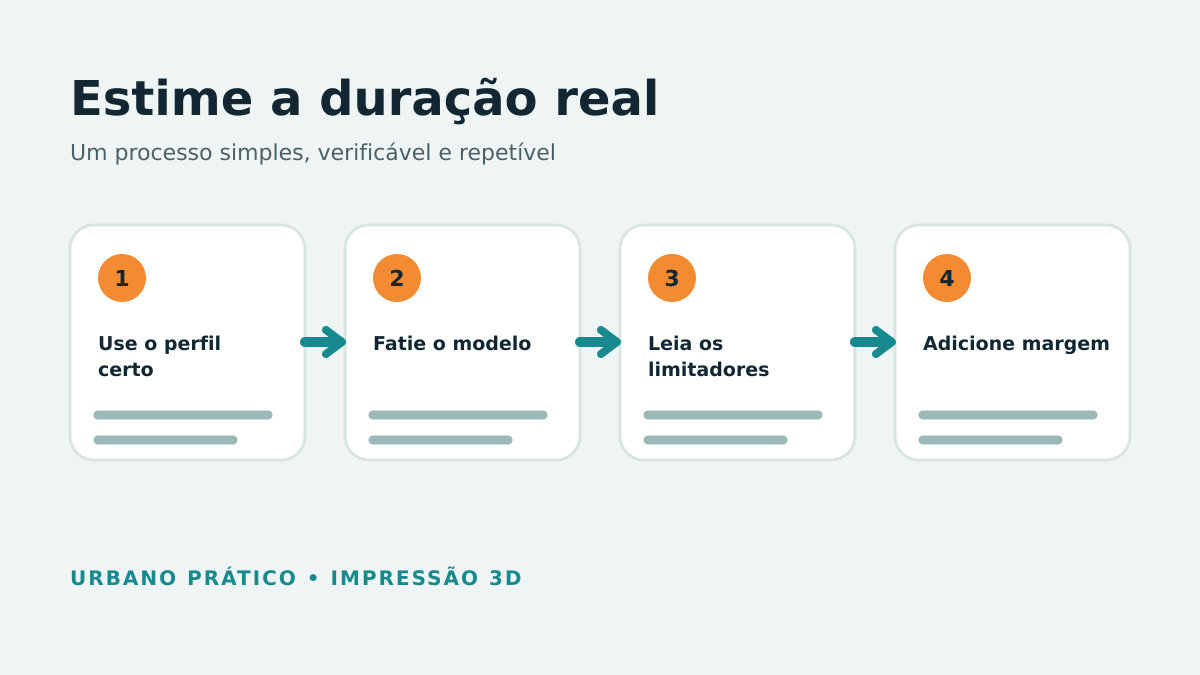
Depois do fatiamento, o programa conhece comprimento de movimentos, velocidades, acelerações e trocas. Perfis que incluem limites corretos do firmware tendem a estimar melhor. Se os limites no software não correspondem à máquina, a impressão real pode ser mais lenta.
A Prusa mostra duração e consumo em arquivos preparados para modelos compatíveis. Use essa previsão como planejamento, não como relógio exato.
Altura de camada
Camada menor aumenta o número de voltas em Z. Reduzir de 0,20 para 0,10 mm pode aproximadamente dobrar camadas, mas o tempo total não segue proporção perfeita porque primeira camada, deslocamentos e aceleração permanecem. Altura adaptativa concentra detalhe onde a geometria pede.
Veja altura de camada e bico antes de escolher a resolução mais fina.
Diâmetro do bico e largura de linha
Bico maior cobre a parede com menos trajetórias e permite camadas altas. Em caixas e vasos, pode reduzir bastante o tempo. O ganho é limitado pela capacidade do hotend de derreter volume por segundo e pelo resfriamento.
Trocar o bico exige perfil correspondente. Não aumente apenas a largura no fatiador além da faixa validada.
Paredes, topo e preenchimento
Paredes percorrem todo o contorno e podem consumir mais tempo que elevar o infill. Camadas sólidas de topo fecham a estrutura. Um preenchimento denso aumenta material e movimentos, mas o padrão e a geometria mudam o efeito.
Para resistência, paredes e orientação frequentemente são mais eficientes que preencher 100%. Faça o ajuste pela função, não só para encurtar o relógio.
Suportes e brim
Suporte cria outra peça temporária, com interface e deslocamentos. Brim adiciona linhas na primeira camada. Uma orientação com cinco minutos a mais de perímetro pode economizar horas de suporte e pós-processamento.
Compare duas orientações na prévia e leia também como reduzir suportes.
Velocidade nominal não é velocidade média
Uma configuração de 200 mm/s não significa que a cabeça percorre toda peça nesse ritmo. Segmentos curtos não têm distância para acelerar; perímetros externos e pontes usam valores menores; fluxo volumétrico e resfriamento limitam. A média depende da geometria.
Aumentar velocidade sem ajustar aceleração pode quase não mudar a previsão. Aumentar ambos fora do perfil pode causar vibração, layer shift e perda de qualidade.
Tempo mínimo de camada
Torres estreitas precisam esfriar antes da próxima camada. O fatiador reduz a velocidade para cumprir um tempo mínimo. Colocar duas peças iguais pode melhorar resfriamento, porém quase dobra material e adiciona movimentos; não é atalho universal.
Trocas de cor e material
Cada troca descarrega, carrega e purga. Em um modelo com centenas de camadas coloridas, o mecanismo pode passar mais tempo trocando que imprimindo o objeto. Torre de purga e limpeza aumentam duração e consumo.
Antes de comprar automação, avalie quando o sistema multicolorido vale a pena.
Aquecimento, nivelamento e preparação
Algumas estimativas incluem aquecimento e rotinas iniciais; outras começam no primeiro movimento. Mesa grande e material quente levam mais tempo. Adicione margem para limpeza, troca do carretel, retirada e resfriamento.
Margem para o mundo real
Use histórico: compare cinco trabalhos e calcule a diferença entre previsto e real na sua máquina. Se o desvio costuma ser 8%, planeje com essa margem. Não invente percentual universal. Pausas por sensor, troca manual e recuperação de energia alteram o resultado.
Como comparar configurações
- salve o projeto 3MF;
- fatie com perfil normal e anote tempo e massa;
- duplique o projeto;
- mude apenas camada, orientação ou bico;
- compare tempo por recurso na prévia;
- verifique se detalhe e resistência continuam atendidos.
Exemplo de decisão
Uma caixa com texto pode ficar mais rápida em bico 0,6 mm, mas o texto desaparece. A solução pode ser corpo com bico maior e etiqueta separada com bico 0,4 mm. Outra opção é aumentar o traço das letras. A redução útil preserva a função.
Quando não acelerar
- primeira camada ainda não está consistente;
- hotend já mostra subextrusão;
- peça alta oscila;
- material exige ambiente estável;
- encaixes ainda não foram testados;
- o trabalho ficará sem supervisão prevista pelo manual.
Se o objetivo é orçamento, some energia, depreciação e falhas no guia custo da impressão 3D. Duração é uma entrada, não o custo completo.
Inclua o pós-processamento no prazo
O relógio da impressora termina antes do projeto. A peça precisa esfriar, ser retirada e perder brim ou suporte; pode exigir colagem, lixamento, pintura ou montagem. Em resina, lavagem e pós-cura fazem parte do processo. Para entregar uma peça, planeje o ciclo completo e não apenas a previsão do fatiador.
Também reserve tempo para uma reimpressão quando o prazo é crítico. Uma margem baseada no seu histórico é mais honesta que acelerar um perfil validado no último momento.