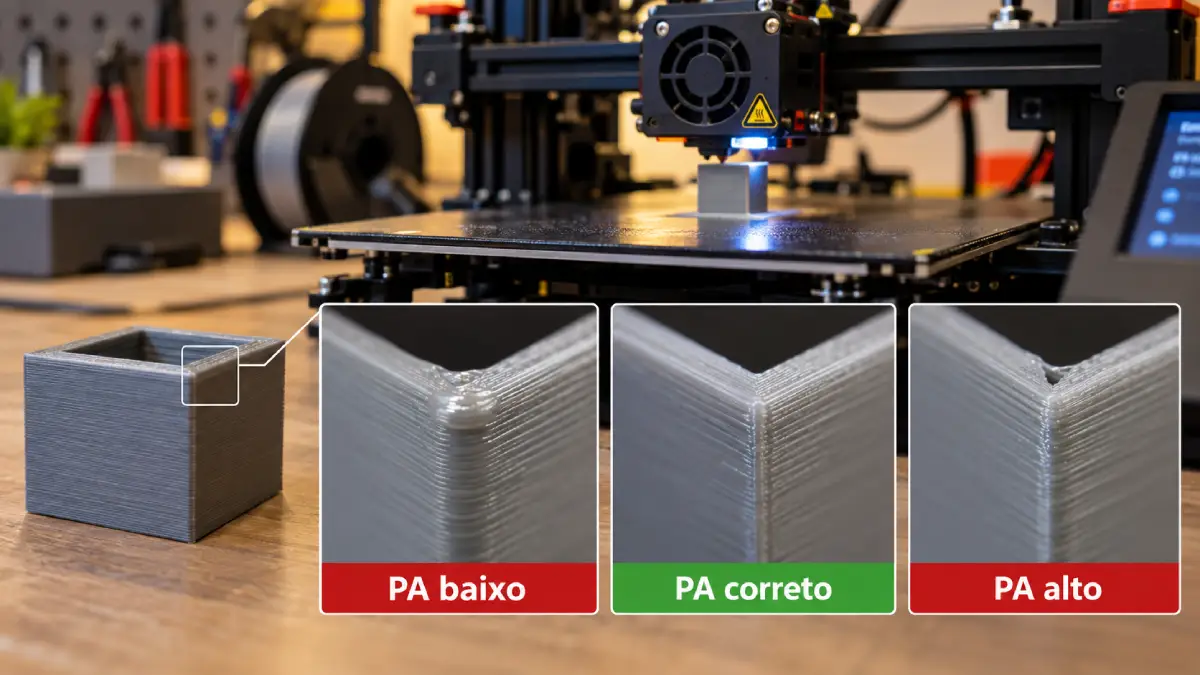
Pressure Advance e Linear Advance corrigem um problema físico do sistema de extrusão: quando a impressora acelera ou desacelera, a pressão dentro do hotend não muda instantaneamente.
Esse atraso aparece principalmente em cantos e mudanças bruscas de velocidade. O resultado pode ser excesso de material em quinas, pequenos blobs, linhas que afinam antes de um canto ou paredes com largura irregular.
Em Klipper, o recurso se chama Pressure Advance. No Marlin, a implementação equivalente é Linear Advance. Outros fabricantes podem usar nomes próprios ou calibrações automáticas semelhantes.
Este guia mostra quando vale calibrar, o que precisa estar correto antes, como interpretar os testes e por que PA não deve ser confundido com flow, retração ou Input Shaping.
Se você ainda não calibrou a temperatura do filamento, comece pelo guia de torre de temperatura na impressão 3D.
O que o Pressure Advance corrige?
Quando a cabeça acelera, parte do movimento inicial do filamento é usada para elevar a pressão dentro do hotend antes que essa diferença apareça na saída do bico. Quando a cabeça desacelera, a pressão armazenada ainda tenta empurrar plástico mesmo depois que a demanda caiu.
Sem compensação, você pode observar:
- cantos inchados;
- blobs perto de mudanças de direção;
- largura de linha irregular;
- pequena falta de material antes ou depois de cantos;
- costura Z mais marcada;
- diferenças mais evidentes em velocidades altas.
A documentação oficial do Klipper descreve exatamente esse problema: pouca extrusão no início de determinados movimentos e excesso depois que o movimento termina.
Veja Pressure Advance — Klipper.
Vídeo: Pressure Advance em português
O vídeo abaixo, do canal 3D Geek Show, mostra a calibração do Pressure Advance e ajuda a visualizar como os cantos mudam conforme o valor aumenta.
Vídeo em português do canal 3D Geek Show. Os comandos mostrados são específicos do fluxo de calibração usado no vídeo; confirme sempre seu firmware.
Pressure Advance e Linear Advance são a mesma coisa?
Eles tratam o mesmo problema físico, mas a implementação e os parâmetros não são idênticos.
| Sistema | Nome | Observação |
|---|---|---|
| Klipper | Pressure Advance | Configuração pelo parâmetro pressure_advance |
| Marlin | Linear Advance | Usa fator K e comando M900 |
| OrcaSlicer | Pressure Advance Calibration | Gera testes para sistemas compatíveis |
| Firmwares proprietários | Varia | Pode haver calibração automática ou recurso não exposto |
O Marlin explica que tratar o extrusor exatamente como um eixo linear gera excesso de material em desacelerações, especialmente em cantos.
Veja Linear Advance — Marlin Firmware.
Por que fica mais importante em impressoras rápidas?
Em velocidades baixas, a pressão interna tem mais tempo para acompanhar as mudanças de movimento. Quando velocidade e aceleração aumentam, a diferença entre o que o firmware pede e a vazão real fica mais perceptível.
Por isso, uma máquina pode imprimir cantos aceitáveis devagar e apresentar quinas inchadas quando o mesmo modelo é produzido muito mais rápido.
O que precisa estar correto antes?
Pressure Advance é um ajuste de refinamento. Antes do teste, confirme:
- mecânica saudável;
- correias corretamente tensionadas;
- bico sem obstrução;
- temperatura do filamento adequada;
- filamento seco quando necessário;
- extrusão consistente;
- vazão volumétrica compatível com a velocidade;
- primeira camada confiável se usar teste por linhas.
O OrcaSlicer recomenda temperatura e vazão volumétrica máxima antes de Pressure Advance. Depois entram Flow e retração.
Veja Calibration Guide — OrcaSlicer.
Pressure Advance não é Flow
Flow controla a quantidade média de material extrudida. Pressure Advance modifica temporariamente o movimento do extrusor quando a velocidade muda.
Se uma parede inteira está grossa demais, não corrija com PA. Se a parede está correta no trecho reto e incha nos cantos, PA passa a ser uma suspeita relevante.
Pressure Advance não é retração
A retração atua principalmente antes de movimentos sem extrusão para reduzir vazamento. Pressure Advance atua durante acelerações e desacelerações de trajetórias que estão extrudando.
Os dois podem afetar ooze, mas fazem trabalhos diferentes.
Se o problema principal são fios entre partes separadas, consulte stringing e subextrusão.
Pressure Advance não é Input Shaping
Pressure Advance corrige resposta de extrusão. Input Shaping reduz ressonância e vibração mecânica.
Ondas repetidas depois de uma quina apontam mais para ghosting/ringing. Uma quina inteira gorda ou falta de material imediatamente antes dela aponta mais para dinâmica de pressão.
Veja ghosting na impressão 3D.
PA influencia a costura Z?
Sim. Como a costura concentra início e término do perímetro, controle ruim de pressão pode aparecer ali como bolinha, depressão ou pequena falha.
Mas PA não determina onde a costura fica e não substitui Seam Position, Scarf Seam ou Seam Gap.
Veja costura Z na impressão 3D.
Direct Drive e Bowden usam o mesmo valor?
Normalmente não. Em Bowden existe um tubo mais longo entre extrusor e hotend, aumentando elasticidade e compressão do caminho.
O OrcaSlicer oferece versões específicas de calibração para Direct Drive e Bowden, e o Klipper também usa fatores iniciais diferentes no teste oficial.
Não copie o valor de outra arquitetura.
Veja Direct Drive ou Bowden.
O valor muda com o filamento?
Sim. O Klipper destaca que Pressure Advance depende do extrusor, bico, filamento, temperatura e taxa de extrusão.
Marcas, pigmentos e formulações diferentes podem exigir valores diferentes. Um PA calibrado para um PLA não deve ser tratado como universal para PETG ou TPU.
Quando vale recalibrar?
- mudança de material;
- nova marca ou formulação;
- troca de extrusor;
- troca de hotend;
- novo diâmetro de bico;
- mudança significativa de temperatura;
- aumento grande de velocidade ou vazão.
Como calibrar no OrcaSlicer
O OrcaSlicer possui três métodos principais:
- Line: linhas com valores diferentes;
- Pattern: padrão de cantos e acelerações;
- Tower: torre cujo PA muda progressivamente com a altura.
Veja Pressure Advance Calibration — OrcaSlicer.
Método Line
É rápido e econômico, mas depende muito da qualidade da primeira camada.
Procure a linha que mantém largura mais uniforme durante as mudanças de velocidade. Valores baixos demais tendem a deixar excesso; valores altos demais podem criar afinamento.
Método Pattern
O padrão cria mudanças de direção para revelar a diferença entre os valores.
Procure um trecho com:
- canto limpo;
- largura uniforme antes da quina;
- largura uniforme depois da quina;
- sem buraco nem grande acúmulo.
Método Tower
A torre aumenta o valor progressivamente com a altura. Ela demora mais, mas depende menos da primeira camada.
Depois da impressão, você identifica a altura com melhor canto e usa o início e o passo do teste para chegar ao valor correspondente.
Como calibrar em Klipper
O procedimento oficial utiliza uma torre quadrada oca. Regiões com PA baixo apresentam blobbing nos cantos. Acima do ideal, os cantos podem ficar arredondados e aparecer extrusão deficiente antes da virada.
O Klipper também chama atenção para uma quina que pode conter a costura da camada. Se ela estiver diferente das outras, use os demais cantos para escolher o valor.
E no Marlin?
No Marlin, Linear Advance precisa estar habilitado no firmware para que M900 funcione. Nem todo firmware comercial baseado em Marlin vem com o recurso ativo.
Antes de testar:
- confirme se seu firmware suporta Linear Advance;
- use o procedimento do fabricante quando disponível;
- não instale firmware de outra revisão só para obter o recurso.
Não converta diretamente valores de Klipper para o fator K do Marlin.
Valor baixo demais: sintomas
- cantos inchados;
- excesso nas desacelerações;
- blobs em transições;
- linha mais grossa perto da quina.
Valor alto demais: sintomas
- cantos arredondados;
- linha afinando antes da quina;
- pequena falta de material;
- separação entre infill e parede;
- movimentos agressivos do extrusor em acelerações altas.
Quando dois valores parecem equivalentes, prefira o menor que já elimina o excesso evidente. Essa também é a abordagem conservadora sugerida pelo Klipper.
Temperatura muda o PA?
Sim. Temperatura altera a viscosidade do polímero. Se você muda significativamente a temperatura depois da calibração, o valor pode precisar de revalidação.
É por isso que a torre de temperatura deve vir antes.
Vazão também influencia
Em alta vazão, mais material precisa atravessar o bico por unidade de tempo e a pressão interna muda.
O OrcaSlicer possui inclusive Adaptive Pressure Advance, uma abordagem avançada que estima valores conforme vazão e aceleração.
Para começar, um PA fixo bem calibrado é mais fácil de entender e manter.
Adaptive Pressure Advance: quando faz sentido?
O recurso é mais interessante em máquinas rápidas que operam com faixas grandes de vazão e aceleração.
Antes de usá-lo:
- calibre PA convencional;
- confirme limite de fluxo;
- garanta que a mecânica está correta;
- use firmware compatível.
O próprio OrcaSlicer alerta para não usar PA para compensar artefatos de Input Shaping.
PA melhora precisão dimensional?
Pode melhorar a forma dos cantos, mas não deve ser usado como compensação dimensional geral.
Se a parede inteira está fora de medida, investigue Flow, contração do material, XY compensation e o próprio projeto.
O PA muda o tempo de impressão?
No Klipper, Pressure Advance não altera o caminho ou o tempo planejado da ferramenta. Ele muda o movimento do extrusor durante aceleração e desaceleração.
Valores muito altos podem, porém, exigir movimentos que o motor do extrusor não consegue acompanhar.
PA muda a quantidade total de filamento?
Não no sentido de Flow. O Klipper documenta que o recurso redistribui temporariamente o movimento do extrusor: mais durante aceleração e menos durante desaceleração.
Filamento úmido invalida a calibração
Umidade pode provocar bolhas, stringing e fluxo irregular. Você acaba calibrando uma condição instável.
Veja como armazenar e secar filamento.
Bico parcialmente entupido também invalida
Uma obstrução aumenta a resistência ao fluxo e muda artificialmente o comportamento de pressão.
Se existem cliques ou falhas também em linhas retas, veja bico entupido na impressora 3D.
Trocar o bico pode mudar o valor?
Sim. Diâmetro e geometria interna influenciam pressão e vazão. Ao trocar de 0,4 para 0,6 mm e aumentar bastante o fluxo, revalidar o PA é recomendável.
Veja altura de camada e diâmetro do bico.
Trocar o hotend pode exigir nova calibração?
Sim, especialmente se a zona de fusão muda bastante. Um hotend high-flow e um convencional não respondem necessariamente da mesma forma.
Veja hotend all-metal ou com PTFE.
Como salvar o resultado
- anote impressora e extrusor;
- anote diâmetro do bico;
- anote material e marca;
- anote temperatura;
- registre o método usado;
- salve no perfil de filamento;
- valide em uma peça real.
Evite sobrescrever seu único perfil funcional antes de confirmar a melhoria.
Quando PA não vai resolver
- correia frouxa;
- ghosting estrutural;
- bico entupido;
- filamento úmido;
- Flow incorreto;
- Z-offset errado;
- warping;
- layer shift.
Checklist antes de calibrar
- Confirme a mecânica.
- Use filamento em boas condições.
- Calibre a temperatura.
- Confirme limite de vazão.
- Verifique bico e extrusor.
- Escolha o método adequado ao firmware.
- Use versão Direct Drive ou Bowden correta.
- Imprima o teste.
- Escolha o trecho mais uniforme.
- Prefira valor conservador quando houver dúvida.
- Salve no perfil correto.
- Valide em uma peça real.
Erros comuns
- Copiar o PA de outra pessoa: extrusor, filamento e bico mudam.
- Confundir PA com Flow: um controla dinâmica, o outro volume médio.
- Calibrar antes da temperatura: a viscosidade ainda está indefinida.
- Usar teste Bowden em Direct Drive: a faixa pode ficar inadequada.
- Tentar corrigir ghosting com PA: vibração é outro problema.
- Escolher o maior valor sem blob: excesso de PA cria falta de material.
- Ignorar a costura da torre: uma quina pode parecer pior apenas por ser o ponto de troca de camada.
Perguntas frequentes
Pressure Advance melhora a qualidade?
Pode melhorar bastante cantos e consistência quando o restante da extrusão já está calibrado.
Qual valor devo usar?
Não existe valor universal. Calibre para sua impressora, bico, filamento, temperatura e faixa de vazão.
Pressure Advance e Linear Advance são iguais?
Tratam o mesmo fenômeno, mas Klipper e Marlin usam implementações e parâmetros diferentes.
Preciso recalibrar para cada filamento?
É recomendável ao mudar material ou formulação, principalmente se o comportamento dos cantos mudar.
PA resolve stringing?
Pode reduzir parte do ooze relacionado à pressão, mas stringing também depende de umidade, temperatura, retração e deslocamento.
PA substitui retração?
Não. Retração e wipe ainda podem ser úteis nos movimentos sem extrusão.
O que aprender depois?
Se ainda não calibrou temperatura, comece por torre de temperatura.
Se aparecem ondas repetidas depois das quinas, veja ghosting e ringing.
Se o defeito está concentrado no fechamento do perímetro, consulte costura Z.
Para entender o caminho do filamento, veja Direct Drive ou Bowden.
Fontes técnicas consultadas
- Klipper — Pressure Advance
- Klipper — Kinematics / Pressure Advance
- Marlin Firmware — Linear Advance
- OrcaSlicer Wiki — Pressure Advance Calibration
- OrcaSlicer Wiki — Calibration Guide
- 3D Geek Show — Pressure Advance: a calibragem que você precisa
Pressure Advance e Linear Advance corrigem um problema físico do sistema de extrusão: quando a impressora acelera ou desacelera, a pressão dentro do hotend não muda instantaneamente.
Esse atraso aparece principalmente em cantos e mudanças bruscas de velocidade. O resultado pode ser excesso de material em quinas, pequenos blobs, linhas que afinam antes de um canto ou paredes com largura irregular.
Em Klipper, o recurso se chama Pressure Advance. No Marlin, a implementação equivalente é Linear Advance. Outros fabricantes podem usar nomes próprios ou calibrações automáticas semelhantes.
Este guia mostra quando vale calibrar, o que precisa estar correto antes, como interpretar os testes e por que PA não deve ser confundido com flow, retração ou Input Shaping.
Se você ainda não calibrou a temperatura do filamento, comece pelo guia de torre de temperatura na impressão 3D.
O que o Pressure Advance corrige?
Quando a cabeça acelera, parte do movimento inicial do filamento é usada para elevar a pressão dentro do hotend antes que essa diferença apareça na saída do bico. Quando a cabeça desacelera, a pressão armazenada ainda tenta empurrar plástico mesmo depois que a demanda caiu.
Sem compensação, você pode observar:
- cantos inchados;
- blobs perto de mudanças de direção;
- largura de linha irregular;
- pequena falta de material antes ou depois de cantos;
- costura Z mais marcada;
- diferenças mais evidentes em velocidades altas.
A documentação oficial do Klipper descreve exatamente esse problema: pouca extrusão no início de determinados movimentos e excesso depois que o movimento termina.
Veja Pressure Advance — Klipper.
Vídeo: Pressure Advance em português
O vídeo abaixo, do canal 3D Geek Show, mostra a calibração do Pressure Advance e ajuda a visualizar como os cantos mudam conforme o valor aumenta.
Vídeo em português do canal 3D Geek Show. Os comandos mostrados são específicos do fluxo de calibração usado no vídeo; confirme sempre seu firmware.
Pressure Advance e Linear Advance são a mesma coisa?
Eles tratam o mesmo problema físico, mas a implementação e os parâmetros não são idênticos.
| Sistema | Nome | Observação |
|---|---|---|
| Klipper | Pressure Advance | Configuração pelo parâmetro pressure_advance |
| Marlin | Linear Advance | Usa fator K e comando M900 |
| OrcaSlicer | Pressure Advance Calibration | Gera testes para sistemas compatíveis |
| Firmwares proprietários | Varia | Pode haver calibração automática ou recurso não exposto |
O Marlin explica que tratar o extrusor exatamente como um eixo linear gera excesso de material em desacelerações, especialmente em cantos.
Veja Linear Advance — Marlin Firmware.
Por que fica mais importante em impressoras rápidas?
Em velocidades baixas, a pressão interna tem mais tempo para acompanhar as mudanças de movimento. Quando velocidade e aceleração aumentam, a diferença entre o que o firmware pede e a vazão real fica mais perceptível.
Por isso, uma máquina pode imprimir cantos aceitáveis devagar e apresentar quinas inchadas quando o mesmo modelo é produzido muito mais rápido.
O que precisa estar correto antes?
Pressure Advance é um ajuste de refinamento. Antes do teste, confirme:
- mecânica saudável;
- correias corretamente tensionadas;
- bico sem obstrução;
- temperatura do filamento adequada;
- filamento seco quando necessário;
- extrusão consistente;
- vazão volumétrica compatível com a velocidade;
- primeira camada confiável se usar teste por linhas.
O OrcaSlicer recomenda temperatura e vazão volumétrica máxima antes de Pressure Advance. Depois entram Flow e retração.
Veja Calibration Guide — OrcaSlicer.
Pressure Advance não é Flow
Flow controla a quantidade média de material extrudida. Pressure Advance modifica temporariamente o movimento do extrusor quando a velocidade muda.
Se uma parede inteira está grossa demais, não corrija com PA. Se a parede está correta no trecho reto e incha nos cantos, PA passa a ser uma suspeita relevante.
Pressure Advance não é retração
A retração atua principalmente antes de movimentos sem extrusão para reduzir vazamento. Pressure Advance atua durante acelerações e desacelerações de trajetórias que estão extrudando.
Os dois podem afetar ooze, mas fazem trabalhos diferentes.
Se o problema principal são fios entre partes separadas, consulte stringing e subextrusão.
Pressure Advance não é Input Shaping
Pressure Advance corrige resposta de extrusão. Input Shaping reduz ressonância e vibração mecânica.
Ondas repetidas depois de uma quina apontam mais para ghosting/ringing. Uma quina inteira gorda ou falta de material imediatamente antes dela aponta mais para dinâmica de pressão.
Veja ghosting na impressão 3D.
PA influencia a costura Z?
Sim. Como a costura concentra início e término do perímetro, controle ruim de pressão pode aparecer ali como bolinha, depressão ou pequena falha.
Mas PA não determina onde a costura fica e não substitui Seam Position, Scarf Seam ou Seam Gap.
Veja costura Z na impressão 3D.
Direct Drive e Bowden usam o mesmo valor?
Normalmente não. Em Bowden existe um tubo mais longo entre extrusor e hotend, aumentando elasticidade e compressão do caminho.
O OrcaSlicer oferece versões específicas de calibração para Direct Drive e Bowden, e o Klipper também usa fatores iniciais diferentes no teste oficial.
Não copie o valor de outra arquitetura.
Veja Direct Drive ou Bowden.
O valor muda com o filamento?
Sim. O Klipper destaca que Pressure Advance depende do extrusor, bico, filamento, temperatura e taxa de extrusão.
Marcas, pigmentos e formulações diferentes podem exigir valores diferentes. Um PA calibrado para um PLA não deve ser tratado como universal para PETG ou TPU.
Quando vale recalibrar?
- mudança de material;
- nova marca ou formulação;
- troca de extrusor;
- troca de hotend;
- novo diâmetro de bico;
- mudança significativa de temperatura;
- aumento grande de velocidade ou vazão.
Como calibrar no OrcaSlicer
O OrcaSlicer possui três métodos principais:
- Line: linhas com valores diferentes;
- Pattern: padrão de cantos e acelerações;
- Tower: torre cujo PA muda progressivamente com a altura.
Veja Pressure Advance Calibration — OrcaSlicer.
Método Line
É rápido e econômico, mas depende muito da qualidade da primeira camada.
Procure a linha que mantém largura mais uniforme durante as mudanças de velocidade. Valores baixos demais tendem a deixar excesso; valores altos demais podem criar afinamento.
Método Pattern
O padrão cria mudanças de direção para revelar a diferença entre os valores.
Procure um trecho com:
- canto limpo;
- largura uniforme antes da quina;
- largura uniforme depois da quina;
- sem buraco nem grande acúmulo.
Método Tower
A torre aumenta o valor progressivamente com a altura. Ela demora mais, mas depende menos da primeira camada.
Depois da impressão, você identifica a altura com melhor canto e usa o início e o passo do teste para chegar ao valor correspondente.
Como calibrar em Klipper
O procedimento oficial utiliza uma torre quadrada oca. Regiões com PA baixo apresentam blobbing nos cantos. Acima do ideal, os cantos podem ficar arredondados e aparecer extrusão deficiente antes da virada.
O Klipper também chama atenção para uma quina que pode conter a costura da camada. Se ela estiver diferente das outras, use os demais cantos para escolher o valor.
E no Marlin?
No Marlin, Linear Advance precisa estar habilitado no firmware para que M900 funcione. Nem todo firmware comercial baseado em Marlin vem com o recurso ativo.
Antes de testar:
- confirme se seu firmware suporta Linear Advance;
- use o procedimento do fabricante quando disponível;
- não instale firmware de outra revisão só para obter o recurso.
Não converta diretamente valores de Klipper para o fator K do Marlin.
Valor baixo demais: sintomas
- cantos inchados;
- excesso nas desacelerações;
- blobs em transições;
- linha mais grossa perto da quina.
Valor alto demais: sintomas
- cantos arredondados;
- linha afinando antes da quina;
- pequena falta de material;
- separação entre infill e parede;
- movimentos agressivos do extrusor em acelerações altas.
Quando dois valores parecem equivalentes, prefira o menor que já elimina o excesso evidente. Essa também é a abordagem conservadora sugerida pelo Klipper.
Temperatura muda o PA?
Sim. Temperatura altera a viscosidade do polímero. Se você muda significativamente a temperatura depois da calibração, o valor pode precisar de revalidação.
É por isso que a torre de temperatura deve vir antes.
Vazão também influencia
Em alta vazão, mais material precisa atravessar o bico por unidade de tempo e a pressão interna muda.
O OrcaSlicer possui inclusive Adaptive Pressure Advance, uma abordagem avançada que estima valores conforme vazão e aceleração.
Para começar, um PA fixo bem calibrado é mais fácil de entender e manter.
Adaptive Pressure Advance: quando faz sentido?
O recurso é mais interessante em máquinas rápidas que operam com faixas grandes de vazão e aceleração.
Antes de usá-lo:
- calibre PA convencional;
- confirme limite de fluxo;
- garanta que a mecânica está correta;
- use firmware compatível.
O próprio OrcaSlicer alerta para não usar PA para compensar artefatos de Input Shaping.
PA melhora precisão dimensional?
Pode melhorar a forma dos cantos, mas não deve ser usado como compensação dimensional geral.
Se a parede inteira está fora de medida, investigue Flow, contração do material, XY compensation e o próprio projeto.
O PA muda o tempo de impressão?
No Klipper, Pressure Advance não altera o caminho ou o tempo planejado da ferramenta. Ele muda o movimento do extrusor durante aceleração e desaceleração.
Valores muito altos podem, porém, exigir movimentos que o motor do extrusor não consegue acompanhar.
PA muda a quantidade total de filamento?
Não no sentido de Flow. O Klipper documenta que o recurso redistribui temporariamente o movimento do extrusor: mais durante aceleração e menos durante desaceleração.
Filamento úmido invalida a calibração
Umidade pode provocar bolhas, stringing e fluxo irregular. Você acaba calibrando uma condição instável.
Veja como armazenar e secar filamento.
Bico parcialmente entupido também invalida
Uma obstrução aumenta a resistência ao fluxo e muda artificialmente o comportamento de pressão.
Se existem cliques ou falhas também em linhas retas, veja bico entupido na impressora 3D.
Trocar o bico pode mudar o valor?
Sim. Diâmetro e geometria interna influenciam pressão e vazão. Ao trocar de 0,4 para 0,6 mm e aumentar bastante o fluxo, revalidar o PA é recomendável.
Veja altura de camada e diâmetro do bico.
Trocar o hotend pode exigir nova calibração?
Sim, especialmente se a zona de fusão muda bastante. Um hotend high-flow e um convencional não respondem necessariamente da mesma forma.
Veja hotend all-metal ou com PTFE.
Como salvar o resultado
- anote impressora e extrusor;
- anote diâmetro do bico;
- anote material e marca;
- anote temperatura;
- registre o método usado;
- salve no perfil de filamento;
- valide em uma peça real.
Evite sobrescrever seu único perfil funcional antes de confirmar a melhoria.
Quando PA não vai resolver
- correia frouxa;
- ghosting estrutural;
- bico entupido;
- filamento úmido;
- Flow incorreto;
- Z-offset errado;
- warping;
- layer shift.
Checklist antes de calibrar
- Confirme a mecânica.
- Use filamento em boas condições.
- Calibre a temperatura.
- Confirme limite de vazão.
- Verifique bico e extrusor.
- Escolha o método adequado ao firmware.
- Use versão Direct Drive ou Bowden correta.
- Imprima o teste.
- Escolha o trecho mais uniforme.
- Prefira valor conservador quando houver dúvida.
- Salve no perfil correto.
- Valide em uma peça real.
Erros comuns
- Copiar o PA de outra pessoa: extrusor, filamento e bico mudam.
- Confundir PA com Flow: um controla dinâmica, o outro volume médio.
- Calibrar antes da temperatura: a viscosidade ainda está indefinida.
- Usar teste Bowden em Direct Drive: a faixa pode ficar inadequada.
- Tentar corrigir ghosting com PA: vibração é outro problema.
- Escolher o maior valor sem blob: excesso de PA cria falta de material.
- Ignorar a costura da torre: uma quina pode parecer pior apenas por ser o ponto de troca de camada.
Perguntas frequentes
Pressure Advance melhora a qualidade?
Pode melhorar bastante cantos e consistência quando o restante da extrusão já está calibrado.
Qual valor devo usar?
Não existe valor universal. Calibre para sua impressora, bico, filamento, temperatura e faixa de vazão.
Pressure Advance e Linear Advance são iguais?
Tratam o mesmo fenômeno, mas Klipper e Marlin usam implementações e parâmetros diferentes.
Preciso recalibrar para cada filamento?
É recomendável ao mudar material ou formulação, principalmente se o comportamento dos cantos mudar.
PA resolve stringing?
Pode reduzir parte do ooze relacionado à pressão, mas stringing também depende de umidade, temperatura, retração e deslocamento.
PA substitui retração?
Não. Retração e wipe ainda podem ser úteis nos movimentos sem extrusão.
O que aprender depois?
Se ainda não calibrou temperatura, comece por torre de temperatura.
Se aparecem ondas repetidas depois das quinas, veja ghosting e ringing.
Se o defeito está concentrado no fechamento do perímetro, consulte costura Z.
Para entender o caminho do filamento, veja Direct Drive ou Bowden.