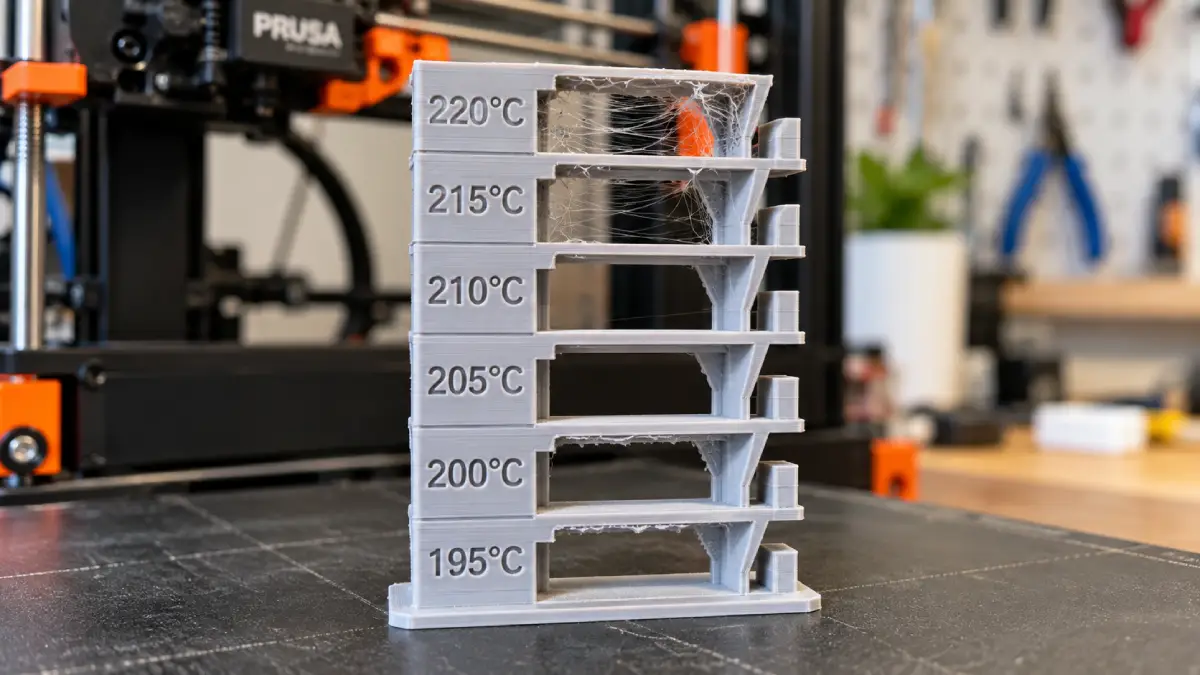
A torre de temperatura é um dos testes mais úteis para calibrar um filamento porque permite comparar, na mesma peça, como diferentes temperaturas afetam acabamento, stringing, pontes, overhangs e união entre camadas.
Ela não serve para descobrir uma “temperatura perfeita” universal. O objetivo é encontrar uma faixa que funcione bem para aquele filamento, naquela impressora, com aquele bico e naquela velocidade.
Por isso, uma torre só tem valor quando cada bloco é realmente impresso em uma temperatura diferente. Baixar um STL e imprimir tudo com o mesmo valor não é um teste de temperatura.
Se você ainda está escolhendo o programa de fatiamento, veja Cura, OrcaSlicer ou PrusaSlicer: qual fatiador escolher. Este guia usa a torre como método de calibração, independentemente do software.
O que é uma torre de temperatura?
É uma peça vertical dividida em vários segmentos. Cada segmento é impresso com uma temperatura de bico diferente.
Um exemplo hipotético para PLA poderia testar:
- 220 °C;
- 215 °C;
- 210 °C;
- 205 °C;
- 200 °C;
- 195 °C.
Esses números são apenas um exemplo. A faixa real deve vir da recomendação do fabricante do filamento.
O OrcaSlicer descreve a torre exatamente dessa forma: uma sequência de blocos em diferentes temperaturas para comparar stringing, adesão entre camadas, overhangs, bridging e acabamento.
Vídeo: como fazer uma torre de temperatura
O vídeo abaixo, em português, mostra a criação e o uso de uma torre de temperatura em impressão FDM.
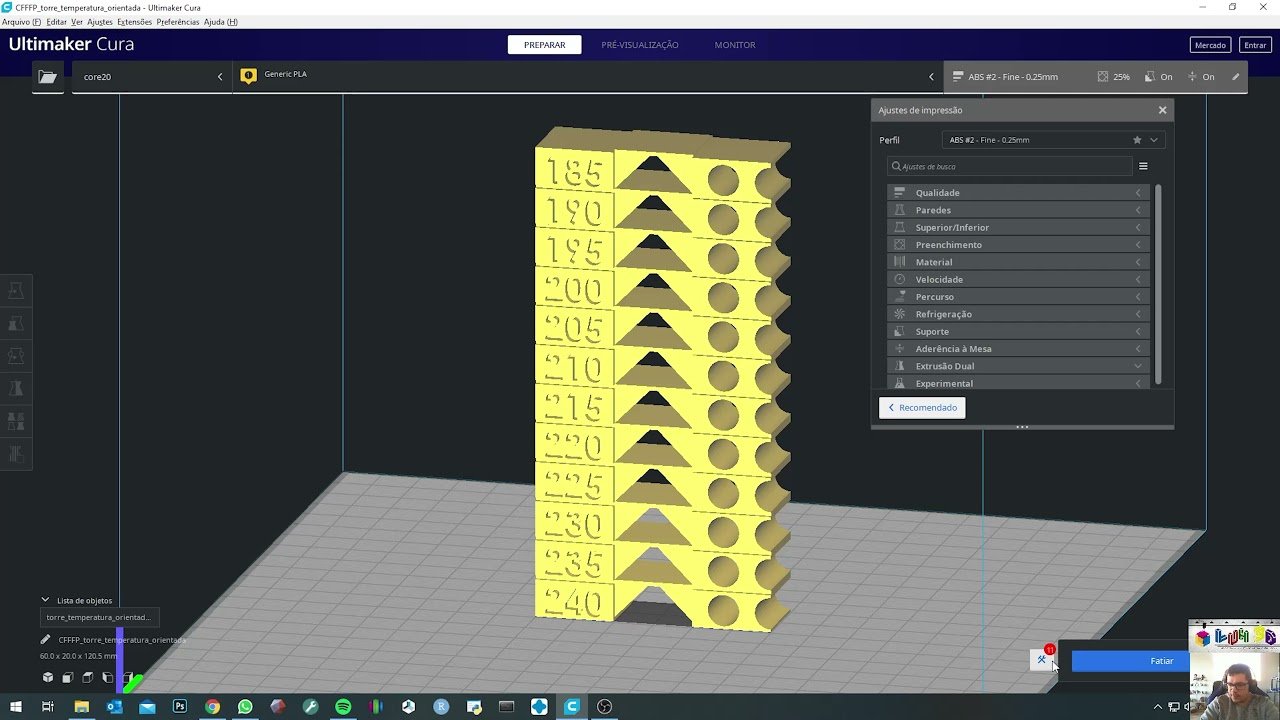
Vídeo em português do canal LuH3D. A interface dos fatiadores mudou ao longo do tempo, mas o princípio do teste permanece o mesmo.
Quando vale a pena imprimir uma torre?
Ela faz sentido quando:
- você abriu um filamento novo sem perfil confiável;
- mudou de marca ou formulação;
- trocou o hotend ou o bico;
- começou a imprimir muito mais rápido;
- o material apresenta stringing, pontes ruins ou camadas fracas;
- você quer criar um perfil próprio.
Se o perfil oficial já produz peças excelentes, não existe obrigação de calibrar apenas porque a função está disponível.
Quando a torre não é o primeiro teste?
Não use temperatura para tentar corrigir um problema que está claramente em outra parte do processo.
Antes da torre, confirme:
- filamento em boas condições;
- bico sem obstrução;
- primeira camada correta;
- perfil da impressora adequado;
- diâmetro correto do filamento e do bico;
- extrusão consistente.
Se existem falhas aleatórias em toda a peça, veja primeiro stringing, subextrusão e layer shift.
Filamento úmido invalida parte do teste
Um material úmido pode produzir:
- stringing;
- bolhas;
- estalos;
- superfície áspera;
- fluxo irregular.
Se você tenta resolver tudo diminuindo a temperatura, pode escolher um valor errado para compensar um material que precisava ser seco.
Antes de calibrar Nylon, TPU, PETG muito úmido ou outros materiais sensíveis, consulte como armazenar e secar filamento 3D.
Comece pela faixa do fabricante
Não monte uma torre de 180 a 260 °C apenas para “ver o que acontece”.
A faixa impressa no carretel ou publicada na ficha técnica deve orientar o teste.
Se o fabricante recomenda 200–220 °C, uma primeira torre pode explorar essa faixa em passos de 5 °C.
Depois, se dois blocos forem claramente melhores, faça um segundo teste mais estreito se realmente precisar de refinamento.
Passos de 5 °C costumam ser suficientes
Para a maioria dos testes práticos, diferenças de 5 °C permitem observar tendências sem criar uma torre enorme.
Passos de 1 °C raramente fazem sentido em uma primeira calibração porque outras variáveis da impressão podem produzir diferenças maiores.
Comece amplo, encontre a região boa e só refine se houver motivo.
Como fazer no OrcaSlicer
O OrcaSlicer possui uma calibração de temperatura integrada.
O fluxo geral é:
- selecione a impressora correta;
- selecione o filamento que deseja calibrar;
- abra o menu Calibration;
- escolha Temperature ou Temp Tower;
- defina temperatura inicial e final;
- confirme o intervalo;
- gere a torre;
- fatie e revise a prévia.
A documentação atual do OrcaSlicer recomenda começar a sequência geral de calibrações justamente pela temperatura, antes de vazão máxima, Pressure Advance, Flow e retração.
Veja a documentação oficial em OrcaSlicer — Temperature Calibration.
Confira se a temperatura realmente muda na prévia
Esse passo evita um erro clássico.
Depois de fatiar, percorra as camadas e confirme se existem comandos de mudança de temperatura nos pontos corretos.
Se o modelo apenas possui números “220, 215, 210…” escritos na lateral, isso não prova que o G-code está mudando a temperatura.
O texto é apenas uma etiqueta visual.
A alteração precisa estar programada no fatiador ou no G-code.
Posso usar uma torre baixada da internet?
Pode, mas existem duas partes diferentes:
- o modelo 3D da torre;
- a lógica que altera a temperatura.
Um STL baixado normalmente contém apenas a geometria.
Você ainda precisa configurar mudanças de temperatura na altura correta, a menos que o arquivo ou projeto do fatiador já tenha sido preparado especificamente para sua máquina.
Não use um G-code pronto de outra impressora.
O artigo Do STL ao G-code explica por que G-code depende da máquina, perfil e material.
Como fazer em Cura ou PrusaSlicer?
O princípio é o mesmo, mas o método depende da versão e dos recursos instalados.
No Cura, usuários costumam usar scripts de pós-processamento ou extensões de calibração para alterar temperatura por altura.
No PrusaSlicer, a mudança pode ser criada por G-code personalizado em alturas específicas ou por projetos preparados para o teste.
Como menus e extensões mudam, não copie um caminho de interface antigo sem conferir sua versão.
O mais importante é validar na prévia e no G-code que cada região usa o valor correto.
O que observar na torre?
Não escolha o bloco apenas pelo que parece mais brilhante.
Avalie um conjunto de sinais:
- stringing;
- pontes;
- overhangs;
- detalhes pequenos;
- superfície;
- cantos;
- união entre camadas;
- resistência do segmento.
A melhor temperatura é a que atende ao uso da peça.
Stringing: mais frio costuma ajudar, mas não resolve tudo
A Prusa cita temperatura de bico muito alta como uma causa comum de stringing e recomenda testar reduções de 5–10 °C quando o restante do processo está correto.
Mas stringing também pode ser causado por:
- filamento úmido;
- retração inadequada;
- problemas no hotend;
- configurações de deslocamento.
Portanto, o bloco com menos fios não deve vencer automaticamente se suas camadas estiverem frágeis.
Temperatura baixa demais: sinais comuns
Quando a temperatura está abaixo do necessário para aquela vazão, podem aparecer:
- subextrusão;
- parede opaca ou áspera;
- camadas que se separam facilmente;
- pontes quebradiças;
- extrusor clicando;
- fluxo inconsistente.
O OrcaSlicer também relaciona temperatura baixa a pior fluxo e adesão entre camadas.
Temperatura alta demais: sinais comuns
Quando existe calor excessivo para o material e a velocidade, você pode observar:
- stringing maior;
- detalhes amolecidos;
- pontes caídas;
- overhangs deformados;
- cantos menos definidos;
- mudança de cor ou odor anormal em casos de degradação.
Isso não significa que a temperatura mais baixa visualmente aceitável seja sempre a melhor.
Resistência entre camadas favorece temperaturas mais altas
Dentro de uma faixa adequada, temperatura maior geralmente permite que o material novo se funda melhor à camada anterior.
A Prusa observa esse efeito em materiais como PETG: temperaturas mais altas podem melhorar a união entre camadas e a resistência mecânica.
Se a peça é funcional, tente romper manualmente as seções da torre depois que esfriarem.
Um bloco bonito mas que delamina facilmente pode não ser a melhor escolha.
Veja também delaminação na impressão 3D.
Pontes ajudam a comparar temperaturas
Uma boa torre normalmente possui pequenos vãos impressos sem suporte.
Observe:
- quanto as linhas cedem;
- se ficam retas;
- se grudam umas nas outras;
- se rompem.
Temperatura alta demais pode deixar a ponte muito mole; baixa demais pode causar extrusão inconsistente.
Ventilação também influencia, por isso mantenha o mesmo fan em todos os blocos.
Overhangs revelam excesso de calor
Superfícies inclinadas precisam sustentar parte da nova linha sobre a camada anterior.
Se o material continua mole por muito tempo, a borda pode cair.
Ao comparar a torre, procure:
- bordas curvadas;
- linhas soltas;
- superfície inferior irregular.
Não altere o fan durante a mesma torre
Se um bloco usa 20% de fan e outro 100%, você já não está comparando apenas temperatura.
Para uma calibração útil, mantenha constantes:
- ventilação;
- velocidade;
- altura de camada;
- largura de linha;
- fluxo;
- retração.
Mude uma variável por vez.
A velocidade precisa representar seu uso real
Temperatura e vazão estão relacionadas.
Uma torre impressa lentamente pode escolher uma temperatura que funciona muito bem a 50 mm/s e fica insuficiente quando você tenta imprimir a 250 mm/s.
O OrcaSlicer recomenda considerar a parte mais alta da faixa boa quando o objetivo é trabalhar com velocidades ou fluxos maiores.
Isso acontece porque mais plástico precisa ser aquecido por unidade de tempo.
Por que impressoras rápidas podem precisar de mais temperatura?
Quanto maior a vazão volumétrica, menor é o tempo que cada porção de filamento passa dentro da zona quente.
Uma aproximação útil é:
vazão volumétrica = largura da linha × altura da camada × velocidade
Por isso, a temperatura não deve ser calibrada completamente isolada do regime de fluxo.
Se pretende imprimir rápido, faça a torre em condições próximas do uso real.
Não use temperatura para compensar vazão acima do limite
Aumentar o bico alguns graus pode elevar a capacidade de fluxo, mas existe um limite térmico do hotend e do material.
Se a impressão continua subextrudando em alta velocidade, talvez o problema seja Max Volumetric Speed, e não a temperatura.
No fluxo de calibração do OrcaSlicer, a vazão volumétrica máxima é testada logo depois da temperatura.
Bico maior pode mudar a temperatura ideal
Ao trocar de 0,4 para 0,6 ou 0,8 mm, é comum aumentar largura de linha e vazão.
O valor calibrado para o bico antigo pode não ser a melhor escolha no novo regime.
Isso é ainda mais importante se você também aumentou velocidade.
Veja altura de camada e diâmetro do bico.
Cor do filamento pode mudar o resultado
Pigmentos e aditivos alteram o comportamento de uma formulação.
Duas cores da mesma família podem não responder exatamente igual.
Você não precisa necessariamente imprimir uma torre para cada carretel, mas vale recalibrar quando:
- o acabamento muda bastante;
- o novo carretel apresenta stringing;
- há diferença de fluxo;
- o fabricante publica faixas diferentes.
Marca nova: trate como material novo
PLA de uma marca e PLA de outra não são obrigatoriamente a mesma formulação.
O mesmo vale para PETG, ASA, Nylon e PC.
Se você quer um perfil consistente para produção, mantenha registros por:
- fabricante;
- linha;
- material;
- cor;
- bico;
- velocidade.
Escolha uma faixa, não um número mágico
Às vezes 205, 210 e 215 °C produzem resultados praticamente iguais.
Nesse caso, o OrcaSlicer recomenda usar o meio da faixa como referência, a menos que sua aplicação justifique outra escolha.
Para peça estética, você pode priorizar acabamento.
Para peça mecânica, pode preferir a parte mais quente da faixa boa para melhorar adesão entre camadas.
Para pontes e detalhes pequenos, um valor um pouco mais baixo pode funcionar melhor.
Exemplo de interpretação
| Temperatura | Observação | Interpretação |
|---|---|---|
| 220 °C | Muito stringing, pontes caídas | Provavelmente quente demais para esse cenário |
| 215 °C | Boa superfície, pequenas linhas | Faixa utilizável |
| 210 °C | Boa superfície e pontes | Forte candidato |
| 205 °C | Boa estética, camada ligeiramente mais frágil | Pode servir para peças visuais |
| 200 °C | Falhas e baixa adesão | Provavelmente frio demais |
Os números são hipotéticos. Não use essa tabela como perfil de PLA.
Teste resistência depois que a torre esfriar
Não avalie apenas visualmente.
Depois de esfriar:
- compare cada bloco;
- tente flexionar ou romper regiões equivalentes;
- observe se a quebra ocorre entre camadas;
- registre qual bloco equilibra superfície e resistência.
Não transforme um teste manual em certificação estrutural. Ele serve apenas para comparação relativa entre os segmentos da mesma torre.
A primeira camada da torre não serve para escolher a temperatura do bico?
A primeira camada pode usar temperatura diferente das demais em muitos perfis.
Além disso, aderência à mesa envolve superfície, Z-offset e temperatura da mesa.
Por isso, escolha a temperatura principalmente a partir dos recursos repetidos ao longo dos blocos, não apenas da base.
Se a primeira camada está ruim, use o diagnóstico de primeira camada e warping.
Temperatura da mesa é outra calibração
A torre normalmente calibra o bico.
A mesa influencia:
- aderência;
- warping;
- acabamento inferior;
- tensões nas primeiras camadas.
Não altere a temperatura da mesa em cada bloco da torre de bico, porque isso adiciona outra variável.
Depois da temperatura, o que calibrar?
Para um filamento novo, uma sequência racional é:
- temperatura;
- vazão volumétrica máxima, quando necessário;
- Pressure Advance;
- Flow Ratio;
- retração;
- tolerância para peças dimensionais.
Essa também é, de forma geral, a ordem sugerida no guia de calibração atual do OrcaSlicer.
Não tente calibrar tudo na mesma peça.
Preciso fazer torre para cada impressão?
Não.
Uma torre serve para criar ou validar um perfil.
Depois que você encontra uma faixa consistente, salve o resultado no perfil do filamento.
Repita quando existir uma mudança relevante, como:
- nova marca;
- nova formulação;
- mudança grande de velocidade;
- novo hotend;
- novo bico ou diâmetro;
- resultado que mudou sem explicação.
Não sobrescreva o perfil original imediatamente
Crie uma cópia do preset antes de alterar.
Um nome útil poderia ser:
PLA Marca X Preto - 0.4 - perfil calibrado
Registre também:
- temperatura escolhida;
- data;
- bico;
- velocidade;
- observações.
Isso facilita voltar atrás quando uma alteração posterior piora a impressão.
Uma torre pode enganar se estiver pequena demais
Em blocos muito curtos, cada camada pode começar antes de a anterior esfriar.
O fatiador então reduz velocidade por tempo mínimo de camada, alterando as condições reais do teste.
Revise na prévia se a velocidade despenca nas partes menores.
Uma torre bem projetada tenta incluir detalhes suficientes sem virar um objeto enorme.
Dois objetos ao mesmo tempo podem alterar o teste
Imprimir duas torres simultaneamente aumenta o tempo entre camadas e adiciona deslocamentos.
Isso pode mudar resfriamento e stringing.
Para comparar temperatura de forma simples, use uma única torre por vez, salvo quando o teste foi projetado especificamente de outra maneira.
Não use uma torre para validar segurança térmica
A torre testa qualidade de extrusão dentro da faixa normal do material.
Ela não serve para descobrir “até onde o hotend aguenta”.
Nunca ultrapasse:
- limite do hotend;
- limite do sensor;
- especificação do material;
- limites seguros definidos pelo fabricante.
Se você pretende usar materiais mais quentes, consulte hotend all-metal ou com PTFE.
Checklist para uma torre útil
- Use filamento em boas condições.
- Comece pela faixa recomendada pelo fabricante.
- Use passos razoáveis, como 5 °C.
- Mantenha fan, velocidade, fluxo e retração constantes.
- Confirme as mudanças de temperatura na prévia.
- Não use G-code de outra impressora.
- Observe stringing, pontes, overhangs e superfície.
- Teste adesão entre camadas.
- Considere sua velocidade real de impressão.
- Escolha uma faixa boa, não apenas um número.
- Salve o resultado em um novo perfil.
Erros comuns
- Baixar o STL e imprimir normalmente: todos os blocos ficam na mesma temperatura.
- Testar filamento úmido: você calibra um defeito de armazenamento.
- Mudar fan junto com temperatura: fica impossível saber qual variável causou a diferença.
- Escolher apenas pelo menor stringing: o bloco pode ter união de camadas ruim.
- Ignorar velocidade: o valor ideal pode mudar com vazão muito maior.
- Usar G-code pronto: comandos e limites podem ser incompatíveis com sua máquina.
- Fazer uma torre para cada peça: calibração deve gerar um perfil reutilizável.
Perguntas frequentes
Qual é a melhor temperatura para PLA?
Não existe uma temperatura universal. Use a faixa fornecida pelo fabricante e teste na sua combinação de filamento, impressora, bico e velocidade.
Devo começar a torre quente ou fria?
O importante é que cada bloco receba o valor correto e que a sequência esteja configurada corretamente. Muitos testes começam no valor mais alto e reduzem progressivamente.
Passos de 5 °C são suficientes?
Na maioria dos testes iniciais, sim. Se surgir uma faixa muito estreita entre dois resultados, você pode fazer um teste mais refinado depois.
A menor temperatura com menos stringing é a melhor?
Não necessariamente. Considere também adesão entre camadas, pontes, overhangs, acabamento e a resistência que sua peça precisa.
Preciso recalibrar ao trocar a cor?
Nem sempre, mas pigmentos e formulações podem mudar o comportamento. Recalibre quando o resultado novo ficar significativamente diferente.
Posso usar a mesma temperatura depois de trocar para bico 0,6 mm?
Pode funcionar, mas se o novo bico aumentar bastante a vazão, a temperatura ideal também pode mudar. Faça um teste quando o regime de impressão mudar.
O que aprender depois?
Para entender por que temperatura, bico e velocidade se relacionam, veja altura de camada e diâmetro do bico.
Se o principal sintoma são fios, continue em stringing e subextrusão.
Se as camadas estão se separando, consulte delaminação na impressão 3D.
Para escolher e organizar seus presets, veja Cura, OrcaSlicer ou PrusaSlicer.