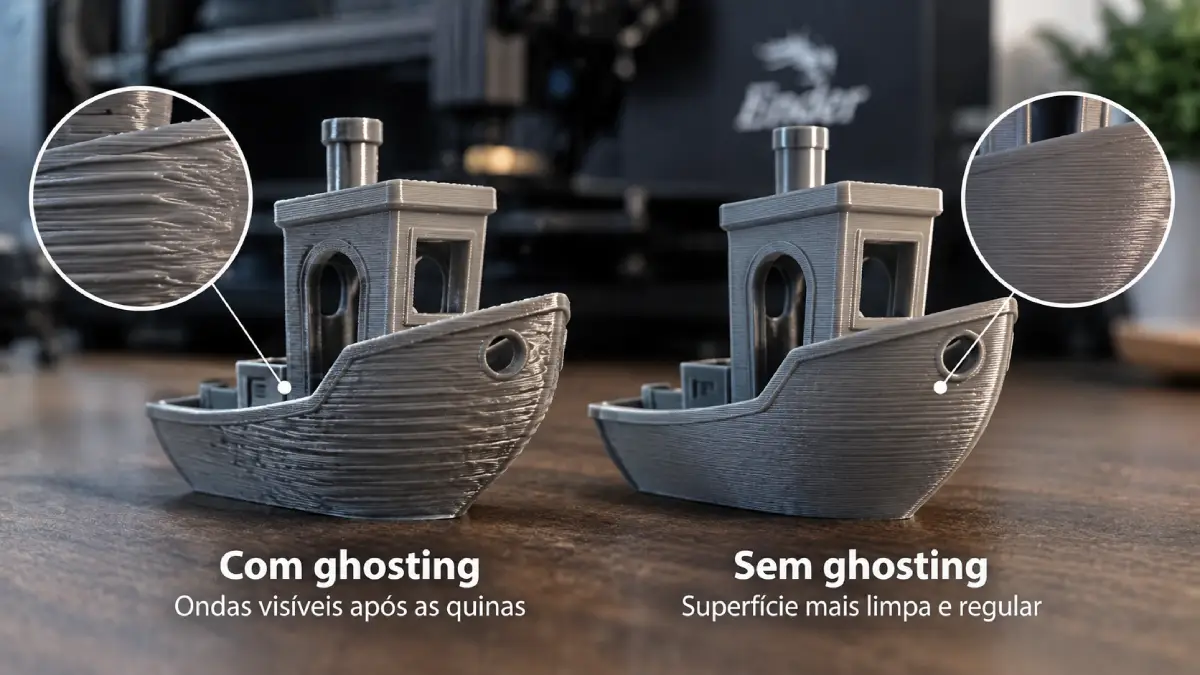
Você imprime uma parede aparentemente lisa, mas logo depois de uma quina, letra ou furo aparecem pequenas ondas que se repetem e vão desaparecendo aos poucos.
Esse defeito é conhecido como ghosting, ringing, eco ou ressonância na impressão 3D.
Na maioria das vezes, o padrão é consequência de vibrações produzidas quando a impressora precisa acelerar, frear ou mudar rapidamente de direção.
O ponto mais importante é não começar pelo Input Shaping. Antes de compensar uma vibração por software, verifique se a máquina possui correia frouxa, polia solta, folga mecânica, cabeçote com jogo ou aceleração incompatível com sua estrutura.
A documentação do Klipper sobre compensação de ressonância deixa isso claro: ringing normalmente possui origem mecânica e esses problemas devem ser corrigidos primeiro sempre que possível.
Se sua peça apresenta vários defeitos ao mesmo tempo e você ainda não tem certeza de que as ondas são realmente ghosting, comece pelo guia de diagnóstico de problemas de impressão 3D.
Como reconhecer ghosting na peça?
O sinal clássico é uma sequência de ondas que aparece imediatamente depois de uma mudança brusca da geometria.
Observe principalmente:
- quinas de caixas;
- letras em relevo;
- furos;
- ranhuras verticais;
- janelas em carcaças;
- detalhes quadrados em paredes lisas.
Depois da aresta, o padrão costuma repetir o contorno algumas vezes com intensidade cada vez menor.
A Prusa descreve ghosting justamente como várias ondas que aparecem depois de uma aresta acentuada.
Ghosting, ringing e echo são a mesma coisa?
No uso cotidiano da impressão 3D, os termos normalmente descrevem manifestações do mesmo fenômeno de vibração.
| Termo | O que normalmente descreve |
|---|---|
| Ghosting | “Sombras” da geometria repetidas na parede |
| Ringing | Ondulações produzidas pela ressonância depois de uma mudança brusca |
| Echoing | Outro nome usado para o efeito de eco da geometria |
| Rippling | Termo usado para descrever o aspecto ondulado |
O Klipper utiliza explicitamente ringing, echoing, ghosting e rippling ao descrever o defeito tratado pelo Input Shaping.
Vídeo: como eliminar ghosting na impressão 3D
O vídeo abaixo, em português, apresenta três formas práticas de atacar o ghosting e ajuda a reconhecer visualmente o defeito antes de começar a alterar parâmetros.
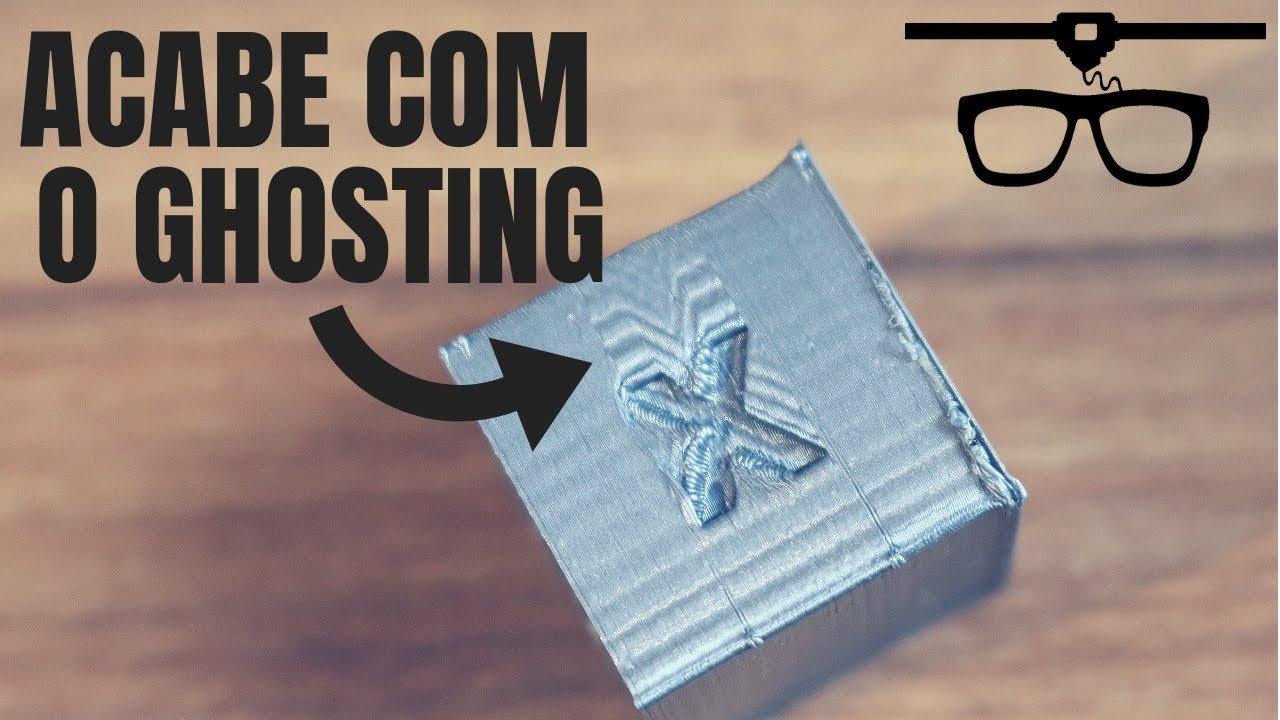
Vídeo do canal brasileiro 3D Geek Show – Impressão 3D sobre ghosting.
Por que uma quina gera ondas?
Imagine o cabeçote se deslocando rapidamente da esquerda para a direita.
Ao chegar a uma quina, ele precisa desacelerar e mudar de direção. A estrutura, correias, cabeçote e demais componentes possuem massa e elasticidade. Eles não respondem como um objeto infinitamente rígido.
Parte da energia do movimento pode fazer o conjunto oscilar por alguns instantes.
Enquanto essa oscilação acontece, a impressora continua depositando plástico. O movimento residual aparece na parede como uma sequência de ondas.
É por isso que o defeito costuma ficar mais evidente depois de mudanças rápidas de direção, e não aleatoriamente em qualquer parte da peça.
Aceleração costuma importar mais que velocidade máxima
Uma impressora pode anunciar 300, 500 ou 600 mm/s e mesmo assim passar boa parte de uma pequena peça sem atingir essa velocidade.
Para ghosting, a maneira como a máquina chega até a velocidade e freia novamente é extremamente relevante.
É a aceleração que determina quão rapidamente a velocidade muda.
Por isso, reduzir apenas o número de velocidade máxima pode produzir pouca diferença em algumas peças, enquanto diminuir a aceleração das paredes externas pode alterar bastante o resultado.
Faça qualquer alteração dentro dos limites recomendados pelo fabricante.
Teste rápido: reduza velocidade e aceleração
Antes de desmontar a impressora, faça um teste controlado.
- Escolha uma peça pequena que reproduza claramente o defeito.
- Salve o perfil atual.
- Imprima uma referência.
- Reduza de forma conservadora velocidade e principalmente aceleração das paredes externas.
- Não altere temperatura, fluxo e retração ao mesmo tempo.
- Imprima novamente.
Se as ondas diminuírem significativamente, você ganhou uma evidência forte de que a dinâmica do movimento participa do problema.
Isso ainda não diz por que a máquina vibra. O próximo passo é verificar a mecânica.
Verifique a bancada antes de mexer na impressora
A impressora deve ficar apoiada de maneira previsível, com todos os pés em contato e sem objetos batendo ou encostando na estrutura.
Verifique:
- se os quatro pés estão apoiados;
- se o móvel possui parafusos frouxos;
- se a impressora toca a parede;
- se cabos batem no móvel;
- se o suporte do carretel está vibrando;
- se objetos soltos estão ressoando junto com a máquina.
Não confunda vibração transmitida para uma mesa barulhenta com uma prova de que a própria peça terá necessariamente ghosting. O objetivo é retirar variáveis e criar um ambiente mecânico previsível.
O planejamento da instalação é tratado separadamente em onde colocar a impressora 3D em casa.
Correia frouxa pode causar ghosting
Uma correia precisa transmitir o movimento do motor ao eixo de forma consistente.
Folga excessiva permite oscilações e prejudica o posicionamento.
A Prusa inclui a verificação da tensão das correias X e Y entre as primeiras ações para corrigir ghosting em modelos compatíveis.
Mas isso não significa apertar a correia até ela ficar extremamente rígida.
Correia apertada demais também é problema. Ela pode aumentar carga sobre rolamentos e motores e alterar o comportamento da máquina.
Use o método, frequência, ferramenta ou indicador especificado pelo fabricante do seu modelo.
O guia de manutenção preventiva da impressora 3D explica por que “apertar tudo” não é uma estratégia de manutenção.
Confira também as polias
Uma correia corretamente tensionada não resolve uma polia frouxa no eixo do motor.
Com a máquina desligada e fria, quando o manual permitir, inspecione:
- fixação da polia;
- alinhamento da correia;
- desgaste dos dentes;
- atrito lateral;
- folgas anormais.
Não solte parafusos aleatoriamente apenas para “reapertar”. Alguns projetos possuem posições específicas para o parafuso de fixação em relação à face plana do eixo.
Folga no cabeçote também deixa marcas
Segure ou mova componentes apenas com a impressora desligada e conforme permitido pelo fabricante.
Procure movimento que não deveria existir no:
- carro do eixo;
- hotend;
- extrusor;
- trilho linear;
- rodas;
- suporte do cabeçote.
Uma pequena folga pode permitir que o bico oscile após uma mudança brusca de direção.
Em sistemas com rodas excêntricas, não aperte até bloquear o movimento. O objetivo é retirar jogo sem introduzir resistência excessiva.
Massa do cabeçote influencia a ressonância
Quanto maior a massa em movimento, mais energia precisa ser acelerada e desacelerada.
Isso não significa que uma impressora Direct Drive seja necessariamente pior. Muitas máquinas modernas com Direct Drive operam em acelerações elevadas porque todo o conjunto foi projetado para isso.
Mas adicionar componentes ao cabeçote pode mudar seu comportamento dinâmico.
Exemplos:
- ventilador maior;
- novo duto;
- câmera;
- sensor;
- extrusor mais pesado;
- hotend diferente;
- suporte metálico adicional.
O Klipper alerta que alterações capazes de mudar a massa móvel ou a rigidez da máquina podem mudar suas frequências de ressonância.
Se você acabou de alterar o extrusor, vale entender também as diferenças em Direct Drive ou Bowden.
Peças altas podem amplificar o problema
Nem toda ondulação vem apenas do cabeçote.
Uma peça muito alta e fina também pode flexionar durante mudanças de direção.
Isso é especialmente relevante em impressoras nas quais a mesa se movimenta horizontalmente.
Uma base estreita e uma peça alta funcionam como uma pequena alavanca.
Nesse caso, avalie:
- orientação do modelo;
- área de contato;
- altura;
- aceleração;
- estabilidade da própria peça;
- uso de brim quando realmente necessário.
Para estabilização da base, consulte quando usar skirt, brim e raft.
Ghosting não é layer shift
Os dois problemas podem aparecer depois de movimentos bruscos, mas visualmente são diferentes.
| Ghosting | Layer shift |
|---|---|
| A peça continua na posição correta | Parte da peça fica deslocada |
| Forma pequenas ondas na parede | Todo o contorno muda de posição |
| O padrão normalmente enfraquece depois da quina | O deslocamento permanece nas camadas seguintes |
| Relacionado principalmente a vibração/ressonância | Relacionado a perda de posição ou obstáculo mecânico |
Se a peça realmente “pulou” alguns milímetros para um lado, siga o diagnóstico de layer shift em vez de calibrar Input Shaping.
Ghosting não é infill aparecendo na parede
Outro defeito visual parecido ocorre quando o padrão do preenchimento interno fica marcado na superfície externa.
Nesse caso, a marca tende a acompanhar o padrão do infill e não apenas surgir como um eco depois de quinas.
Verifique:
- número de paredes;
- ordem de impressão das paredes;
- sobreposição entre infill e perímetro;
- espessura externa;
- fluxo.
O artigo de paredes, infill e orientação aprofunda essa estrutura.
Ghosting também não é VFA
VFA, ou Vertical Fine Artifacts, costuma aparecer como padrões verticais finos e relativamente regulares em paredes.
Eles podem estar ligados à movimentação dos motores, polias e transmissão e não necessariamente aparecem apenas depois de uma quina.
A distinção é importante porque simplesmente ativar Input Shaping pode não eliminar um padrão cuja origem seja diferente.
Antes de nomear o defeito, observe:
- se ele nasce depois de uma aresta;
- se vai desaparecendo;
- se muda quando a aceleração muda;
- se aparece em toda a parede independentemente da geometria.
O que é Input Shaping?
Input Shaping é uma técnica de controle utilizada para reduzir a excitação de determinadas ressonâncias durante o movimento.
Em termos simples, o firmware modifica a maneira como o comando chega ao sistema mecânico para evitar alimentar fortemente a frequência em que a máquina tende a vibrar.
O Klipper descreve Input Shaping como uma técnica capaz de reduzir ringing e a vibração geral da máquina.
Isso permite, em uma máquina mecanicamente saudável, utilizar acelerações maiores com menos impacto visual do que seria possível sem compensação.
Input Shaping não conserta mecânica frouxa
Este é provavelmente o erro mais importante a evitar.
Não use compensação para esconder:
- correia solta;
- polia frouxa;
- estrutura mal montada;
- rolamento danificado;
- cabeçote com jogo;
- peça balançando;
- parafuso faltando.
Software pode reduzir a resposta de uma estrutura às vibrações dentro de determinadas frequências. Ele não transforma uma montagem defeituosa em uma estrutura saudável.
Minha impressora já tem Input Shaping automático. Preciso calibrar?
Depende do equipamento.
Algumas impressoras modernas executam medições de ressonância automaticamente ou possuem uma rotina própria do fabricante.
Nesse caso, não substitua o procedimento oficial por comandos genéricos encontrados para Klipper.
Klipper, Marlin e firmwares proprietários podem implementar e expor os controles de formas diferentes.
Use a rotina documentada para sua máquina.
Se o equipamento solicita uma nova calibração depois de ser movido ou sofrer alteração significativa no cabeçote, execute-a conforme o manual.
Quando recalibrar a compensação de ressonância?
Considere verificar novamente quando houver mudança relevante no sistema mecânico, como:
- troca de hotend;
- mudança do extrusor;
- novo duto ou fan;
- mudança relevante na tensão das correias;
- troca da mesa por uma de massa diferente;
- alteração estrutural;
- manutenção que modificou rolamentos ou carros;
- ghosting voltando depois de um período de uso.
A documentação do Klipper cita explicitamente mudanças de massa e rigidez como motivos para verificar novamente as frequências de ringing.
Calibração manual ou com acelerômetro?
Em firmwares compatíveis existem duas abordagens gerais.
Teste manual
Uma torre de ringing é impressa em condições específicas. Mede-se a distância entre as ondulações para estimar a frequência.
É um método acessível, mas exige medição cuidadosa e interpretação do resultado.
Acelerômetro
Um sensor compatível mede diretamente a resposta vibracional da máquina.
No ecossistema Klipper, acelerômetros como ADXL345 são usados em rotinas de medição de ressonância.
Não instale sensores ou altere a eletrônica apenas seguindo pinagem genérica. Placas diferentes trabalham com conexões e tensões diferentes.
Se sua máquina possui calibração automática integrada, prefira o procedimento fornecido pelo fabricante.
Mais filtragem também possui desvantagem
Input Shaping não é uma configuração em que “mais é sempre melhor”.
Filtros diferentes oferecem compromissos entre redução de vibração e suavização da geometria.
O Klipper alerta que um ajuste excessivo pode deixar pequenos detalhes mais suavizados.
Isso significa que o objetivo não é eliminar matematicamente toda resposta possível da estrutura.
O objetivo é encontrar um compromisso que reduza o ringing sem destruir a definição necessária para o projeto.
Valide com uma peça real
Depois da calibração, não use apenas a torre de teste para concluir que tudo está perfeito.
Imprima uma pequena peça contendo:
- uma parede longa;
- quinas de 90°;
- um furo;
- texto ou pequeno relevo;
- regiões de velocidade diferentes.
Compare com a peça anterior sob a mesma iluminação.
Observe não só ringing, mas também:
- nitidez das quinas;
- definição do texto;
- dimensões;
- ruído;
- tempo;
- qualquer perda de detalhe.
Input Shaping e Pressure Advance não são a mesma coisa
Os dois aparecem frequentemente juntos em discussões sobre impressão rápida, mas tratam fenômenos diferentes.
Input Shaping: trabalha principalmente na dinâmica mecânica e ressonância.
Pressure Advance: trabalha na pressão do material dentro do sistema de extrusão durante mudanças de velocidade.
Uma peça pode ter ghosting baixo e ainda apresentar cantos com excesso de material por pressão inadequada.
Da mesma forma, calibrar Pressure Advance não corrige uma estrutura vibrando.
Não aumente velocidade logo depois de eliminar o defeito
Um erro comum é conseguir uma peça limpa em determinada aceleração, ativar Input Shaping e imediatamente dobrar velocidade e aceleração.
Faça incrementos controlados.
Em velocidades maiores, outros limites passam a aparecer:
- fluxo volumétrico do hotend;
- resfriamento;
- aderência;
- temperatura;
- movimento da própria peça;
- capacidade dos motores.
Eliminar um gargalo não elimina todos os outros.
Sequência correta para corrigir ghosting
- Confirme que o defeito realmente aparece como eco depois de arestas.
- Salve o perfil e fotografe a peça.
- Verifique apoio e montagem externa.
- Inspecione correias pelo procedimento oficial.
- Confirme polias e folgas mecânicas.
- Teste com velocidade e aceleração mais conservadoras.
- Compare a nova peça.
- Execute a calibração oficial de ressonância quando disponível.
- Valide Input Shaping em uma peça real.
- Aumente desempenho somente depois que a qualidade estiver estável.
Essa ordem evita tentar corrigir por firmware algo que estava simplesmente frouxo.
Quando o ghosting volta depois de meses?
Se a mesma máquina, perfil e peça funcionavam bem e começaram a apresentar ondas, pergunte primeiro o que mudou.
Verifique:
- tensão das correias;
- parafusos;
- rolamentos ou rodas;
- hotend recentemente substituído;
- duto ou câmera adicionados;
- local da impressora;
- atualização de firmware;
- perfil do fatiador.
O Klipper observa que a frequência de ressonância pode mudar com o tempo, por exemplo após alteração da tensão das correias.
Incluir esse tipo de inspeção na manutenção preventiva é mais eficiente do que esperar a qualidade cair.
Checklist de diagnóstico
| Teste | O que observar |
|---|---|
| Quinas | Ondas surgem imediatamente depois delas? |
| Aceleração menor | O padrão diminui? |
| Correias | A tensão corresponde ao método oficial? |
| Polias | Há folga ou desalinhamento? |
| Cabeçote | Existe jogo mecânico? |
| Peça alta | O próprio modelo está oscilando? |
| Input Shaping | A calibração é válida para a configuração atual? |
| Detalhes | A compensação eliminou ondas sem suavizar demais? |
Perguntas frequentes
Diminuir a velocidade elimina ghosting?
Pode reduzir bastante o defeito porque diminui a energia associada aos movimentos, mas isso não substitui a inspeção de correias, polias e folgas. Em muitos casos, aceleração é uma variável particularmente importante.
Ghosting significa que minha impressora está quebrada?
Não necessariamente. Toda estrutura possui comportamento vibracional. O defeito pode simplesmente indicar que a combinação atual de aceleração, massa e rigidez está produzindo uma ressonância visível.
Preciso comprar um ADXL345?
Não obrigatoriamente. Depende do firmware e da impressora. Algumas máquinas já possuem medição integrada; Klipper também permite procedimentos manuais. Siga a documentação do equipamento.
Input Shaping aumenta a velocidade da impressora?
Ele não aumenta sozinho a capacidade do hotend ou dos motores. O recurso pode permitir utilizar acelerações maiores mantendo melhor qualidade, mas outros limites continuam existindo.
Troquei o hotend e apareceu ghosting. Pode ter relação?
Pode. Alterar massa ou rigidez no cabeçote pode mudar as frequências de ressonância. Verifique a montagem e, quando aplicável, refaça a calibração.
Ghosting pode aparecer só em um eixo?
Sim. Os eixos X e Y podem apresentar frequências de ressonância diferentes, porque massa, estrutura e movimento são diferentes.
O que aprender depois?
Se as ondas vierem acompanhadas de barulho ou vibração anormal, consulte como localizar a origem de barulhos na impressora 3D.
Se a peça muda efetivamente de posição, siga o guia de layer shift.
Para manter correias, polias e movimento sob controle ao longo do uso, veja manutenção preventiva da impressora 3D.
E, se você está comparando máquinas rápidas, entenda as diferenças entre CoreXY e impressoras de mesa móvel.