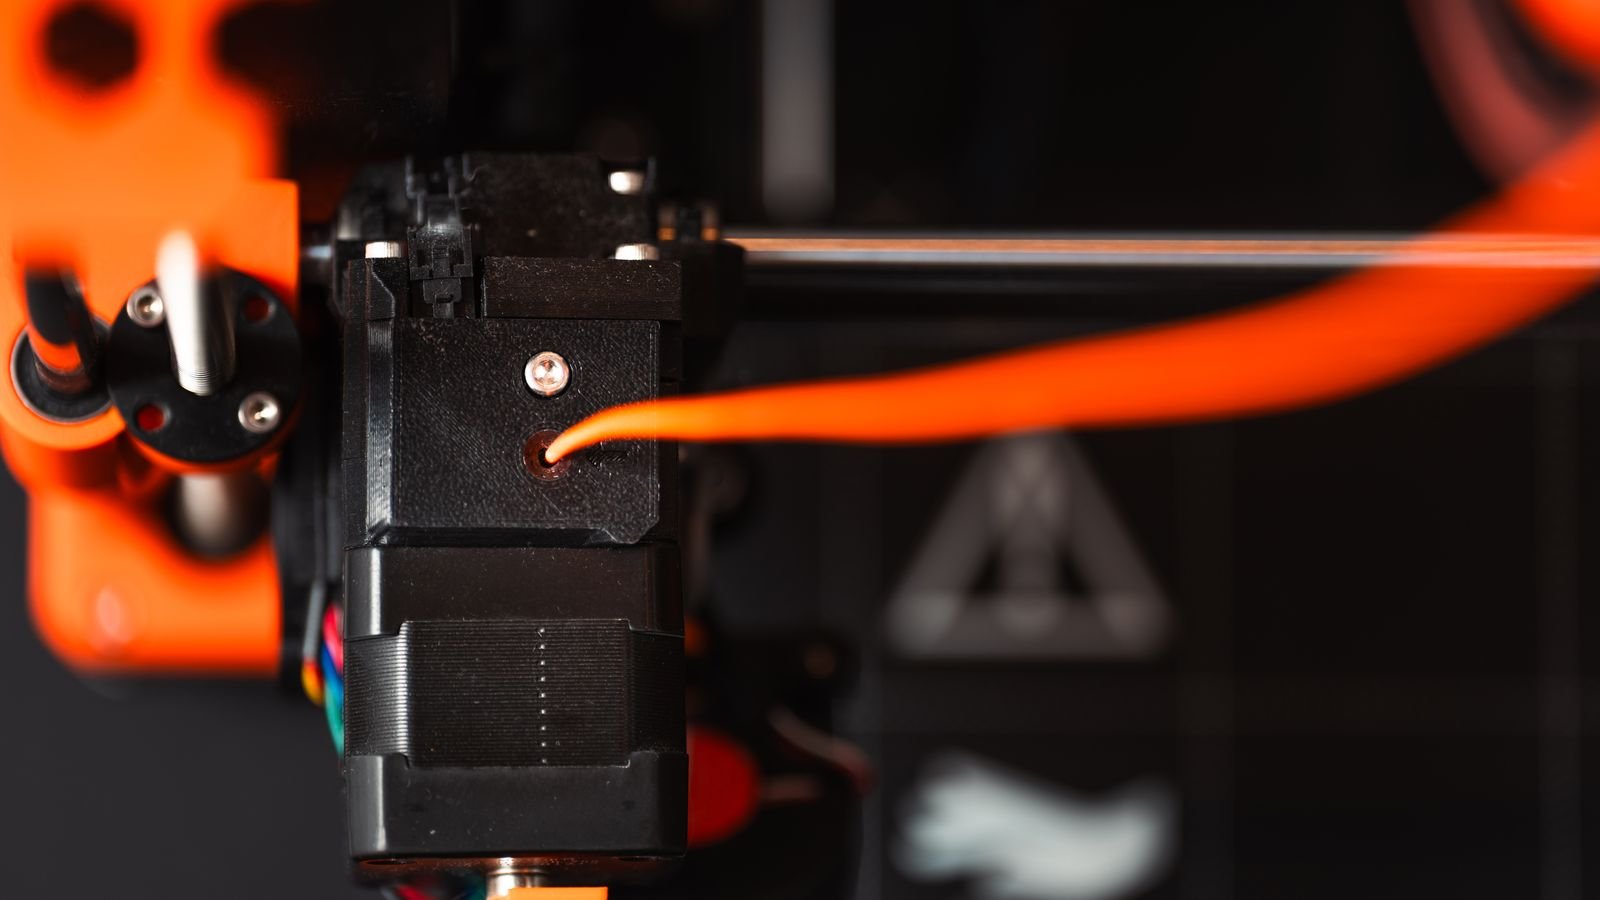
TPU é uma família de poliuretanos termoplásticos usada para peças que dobram, absorvem impacto ou precisam de aderência. Ele não é um “filamento de borracha” único: dureza, elasticidade e aditivos variam. Um TPU 95A pode passar por muitas impressoras bem ajustadas; um material muito macio exige caminho quase sem folga e alimentação lenta.
O desafio principal é empurrar uma linha flexível. Quando encontra resistência, o filamento comprime, dobra ou escapa ao lado da engrenagem em vez de avançar até o bico.
O que significa dureza Shore
A escala Shore indica resistência à penetração em condições padronizadas. Na escala A, valores maiores tendem a ser mais firmes. Isso ajuda a comparar produtos, mas não descreve sozinho a flexibilidade da peça. Espessura de paredes, preenchimento, geometria e orientação mudam muito o resultado.
A Prusa observa que flexíveis comuns aparecem aproximadamente entre 60A e 90A e que quanto mais macio, mais difícil imprimir. Muitos produtos populares rotulados 95A são relativamente firmes. Confirme a escala e a ficha; “95” sem letra é informação incompleta.
Escolha o TPU pela peça
Capas, pés, amortecedores e passadores funcionam com durezas diferentes. Uma roda precisa controlar deformação e desgaste; uma vedação precisa manter contato; uma dobradiça flexível precisa resistir a ciclos. Comece com TPU mais firme quando o objetivo é aprender e só desça a dureza se a função exigir.
TPU não garante peça impermeável, médica, alimentar ou isolante. Aplicações reguladas exigem documentação e processo próprios.
Extrusor direto e Bowden
Extrusor direto mantém o mecanismo de tração perto do hotend e normalmente reduz o trecho em que o filamento pode comprimir. Sistemas Bowden podem imprimir TPU firme, mas o tubo longo aumenta elasticidade do sistema e dificulta retração. A compatibilidade depende do desenho, não apenas do rótulo.
Inspecione a saída da engrenagem: quanto menor a folga até o guia, menor a chance de o material formar um laço. Não improvise peças dentro do extrusor sem verificar o manual e a segurança.
Alimentação sem resistência
O carretel deve girar livremente, sem nó, cruzamento ou ângulo brusco. Um suporte com atrito pode ser tolerável para PLA e interromper TPU. Reduza curvas no tubo e confira se o sensor aceita flexível. Alguns sistemas multimateriais não suportam TPU ou impõem restrições.
Carregue devagar e observe o filamento alcançar o hotend. Se a engrenagem mastigar o material, descarregue e corte a região marcada antes de tentar novamente.
Comece lento
Use o perfil oficial como ponto de partida. A Prusa recomenda velocidades baixas para flexíveis e ressalta que limites variam. Paredes, infill e deslocamentos podem ter velocidades distintas; olhar apenas “velocidade geral” oculta os trechos que excedem o fluxo.
Se surgem lacunas depois de movimentos rápidos, reduza demanda volumétrica e aceleração antes de aumentar a pressão do extrusor. TPU comprimido demora a responder.
Pressão da engrenagem
Pressão insuficiente patina; excesso deforma o filamento e aumenta atrito. Ajuste somente pelo procedimento do fabricante. Marcas profundas e pó indicam problema. A meta é tracionar sem esmagar.
Temperatura, fluxo e umidade
Temperatura baixa eleva pressão; alta demais favorece fios e degrada o material. Use a faixa do carretel e faça teste pequeno. TPU absorve umidade e pode estalar, criar bolhas, fios e superfície áspera. Se o desempenho piorou após ficar aberto, seque pela ficha antes de recalibrar.
Guarde fechado com dessecante. O artigo secagem de filamentos detalha os cuidados para não deformar carretel nem superaquecer polímero.
Retração moderada
A compressibilidade torna a retração menos imediata. Valores altos podem fazer o filamento escapar, aumentar o tempo e criar subextrusão após deslocamento. Comece no perfil validado, use torre curta e altere distância ou velocidade em passos pequenos.
Costura, temperatura e caminho de travel também afetam fios. Aceitar alguns fios removíveis pode ser melhor que tornar o fluxo instável.
Placa e remoção
TPU pode aderir forte a certas superfícies. A ficha da Prusa recomenda agente separador em placas específicas. Confirme o tipo instalado e espere resfriar. Forçar a peça pode rasgar o revestimento ou o próprio modelo.
Não use espátula apontada para a mão. Flexione a placa removível conforme orientação e proteja os olhos ao cortar brim e suporte.
Geometria controla flexibilidade
Mais paredes tornam a peça firme; infill baixo e padrões abertos permitem deformação. Uma parede fina pode dobrar, mas rasga em canto agudo. Use raios, transições suaves e espessura compatível. Imprima cupons com duas ou três combinações antes do objeto final.
Suportes de TPU podem ser difíceis de remover porque a estrutura dobra em vez de quebrar. Oriente para reduzir suporte e aumente folga apenas depois de testar. Veja como planejar suportes.
Sequência de calibração
- seque o material e libere o carretel;
- selecione perfil da impressora e TPU semelhante;
- imprima uma parede simples em velocidade conservadora;
- confirme fluxo contínuo antes de mexer na retração;
- faça teste de fios curto;
- imprima amostras de espessura e infill;
- registre o perfil para aquele produto e dureza.
Sintomas rápidos
- filamento enrola no extrusor: folga, atrito ou velocidade;
- engrenagem mastiga: pressão, bloqueio ou demanda excessiva;
- muitos fios: umidade, temperatura, retração e travel;
- peça ficou rígida: paredes e preenchimento altos ou dureza inadequada;
- suporte não solta: orientação, interface e distância incompatíveis;
- base danificada: adesão excessiva ou remoção prematura.
TPU recompensa uma preparação mecânica simples: caminho curto, carretel livre e fluxo lento. Depois que isso está estável, o fatiador refina o acabamento; ele não consegue empurrar um filamento que já dobrou antes do hotend.