Manutenção preventiva preserva movimento, aquecimento e extrusão antes que a peça revele um defeito. Ela não significa apertar todos os parafusos nem aplicar óleo em tudo. Correias, trilhos, fusos e rolamentos usam métodos diferentes; alguns componentes trabalham secos e podem ser danificados por lubrificante inadequado.
O manual do modelo é a fonte principal. As frequências abaixo organizam observações e servem para criar sua rotina, mas intervalos e produtos devem ser substituídos pelos indicados pelo fabricante.
Crie um registro simples
Anote horas de impressão quando a máquina informa, data da limpeza, produto usado, tensão de correia medida, bico instalado e alterações de firmware. Registre ruído e resultado de uma peça de referência. Sem histórico, é difícil saber se uma polia afrouxou ou sempre teve aquela posição.
Fotos de cabos e conectores ajudam a comparar, mas não publique números de série ou dados da rede.
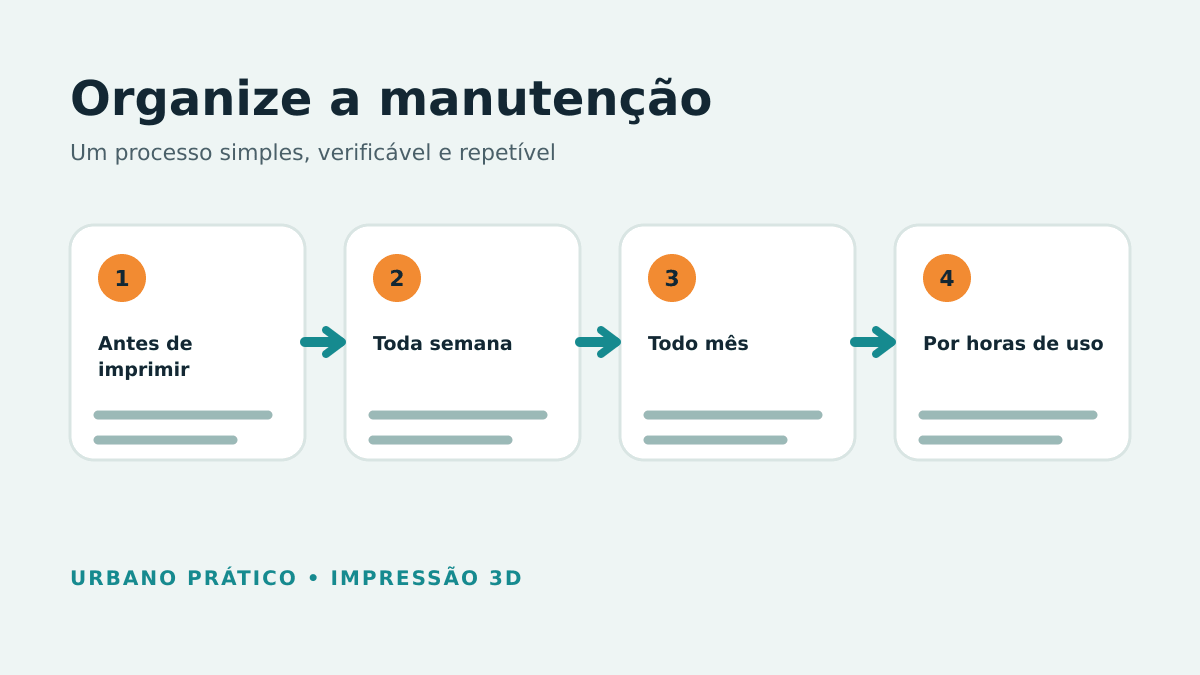
Antes de cada impressão
- retire a peça anterior e resíduos da placa;
- confirme que a placa está assentada e é a selecionada no perfil;
- observe bico, proteção de silicone e cabeçote;
- verifique caminho do filamento e liberdade do carretel;
- afaste cabos e objetos do curso dos eixos;
- confirme material, bico e G-code da máquina correta;
- acompanhe a primeira camada.
Uma gota endurecida no bico altera a medição automática e arrasta plástico. Remova conforme o manual, sem tocar no aquecedor nem no termistor.
Toda semana ou após uso intenso
Limpe poeira e fragmentos da estrutura com a máquina fria e desligada. Inspecione ventiladores sem introduzir ferramenta. Veja se a placa tem bolhas, riscos profundos ou adesivo acumulado. Limpe a superfície pelo método do revestimento.
Mova os eixos manualmente somente se o fabricante permitir. Procure ponto duro, ruído novo e cabo tensionado. Não gire motores rapidamente, pois eles podem gerar tensão para a eletrônica.
Mensalmente
Confirme fixação visível de polias, estrutura e cabeçote de acordo com o torque e procedimento previstos. Examine correias quanto a desgaste, dentes e alinhamento. Correia frouxa pode causar deslocamento e ghosting; apertada demais sobrecarrega motor e rolamento.
Inspecione conectores acessíveis sem abrir fonte ou compartimento energizado. Escurecimento, isolamento quebradiço, cheiro de queimado ou aquecimento anormal são motivos para parar e procurar suporte.
Por horas de impressão
Alguns fabricantes definem intervalos por horas. A documentação da Prusa, por exemplo, traz tarefas específicas a cada 200 horas em determinados modelos e lubrificação de fusos Z por volta de 500 horas no XL. Esses números não devem ser copiados para outra arquitetura.
Use o contador da sua máquina e crie lembretes baseados no manual. Poeira, altas temperaturas e operação contínua podem exigir inspeções mais próximas.
Lubrificação: onde mais ocorrem erros
Hastes lisas, trilhos lineares e fusos podem pedir produtos e métodos diferentes. A Prusa alerta, em modelos com trilho linear, para usar kit dedicado e não aplicar lubrificante genérico. Excesso coleta poeira e alcança correias ou placa.
Nunca lubrifique correia. Não aplique spray perto de mesa, bico, ventiladores ou eletrônica. Limpe o componente e use pequena quantidade apenas nos pontos descritos. Se o manual diz que um rolamento é selado ou não requer manutenção, não o abra.
Mesa e superfície
Retire a chapa flexível antes de lavar quando permitido. Segure pelas bordas e não use solvente incompatível. Adesivos precisam ser removidos periodicamente para não criar relevo. Verifique o lado correto para PLA, PETG e outros materiais.
Uma placa danificada altera adesão e face inferior. Não compense desgaste esmagando a primeira camada. Veja diagnóstico de adesão.
Hotend e bico
Plástico acumulado na face externa muda comportamento térmico e pode formar uma massa ao redor do bloco. Limpe aquecido apenas pelo método previsto, protegendo fios. Cold pull é indicado em alguns sistemas para resíduo interno, mas há bicos em que a técnica não deve ser usada.
Bicos desgastam, especialmente com fibras, brilho e cargas minerais. Sinais incluem linhas mais largas, cantos ruins e extrusão inconsistente. Substitua pela peça compatível e siga o procedimento de aperto. O guia bico entupido separa sujeira de outros defeitos.
Ventiladores e dutos
Poeira reduz fluxo e ruído novo pode indicar rolamento. Verifique se pás giram livres e se o duto não está deformado. Nunca segure a pá de um ventilador energizado nem use ar comprimido de forma que o faça girar excessivamente.
O fan do hotend participa da separação térmica; falha pode causar heat creep. O fan da peça influencia balanços. Troque pelo modelo elétrico e conector corretos.
Correias, polias e rodas
Use medição ou teste recomendado. A Prusa relaciona correia solta a layer shift e qualidade irregular. Polia precisa estar alinhada e fixada no ponto do eixo previsto. Rodas com ajuste excêntrico não devem ser apertadas até criar marca; precisam remover folga sem impedir movimento.
Firmware e perfis
Leia notas de versão, faça backup e não atualize no meio de um trabalho crítico. Depois, execute calibrações solicitadas e confirme tamanho de bico, placa e sensores. Firmware oficial traz correções, mas pode alterar comportamento de recursos.
Salve projetos 3MF importantes e identifique perfis personalizados. Não misture G-code antigo sem revisar compatibilidade.
Peça de referência
Use um modelo curto que contenha círculo, parede, ponte e primeira camada, fatiado com perfil conhecido. Imprima depois de manutenção relevante e compare dimensões, ruído e superfície. Ele não substitui inspeção elétrica, mas revela mudanças de movimento e extrusão.
Quando parar a máquina
- erro de aquecimento ou leitura instável de temperatura;
- fumaça, cheiro de queimado ou conector escurecido;
- cabo encostando em parte móvel ou quente;
- colisão repetida, rolamento travado ou correia rompida;
- vazamento de material acima do bloco aquecedor;
- fonte ou placa molhada.
Proteções não devem ser desativadas para concluir uma peça. A manutenção mais útil é previsível, documentada e compatível com o equipamento; mexer sem referência cria novas variáveis no diagnóstico de falhas.