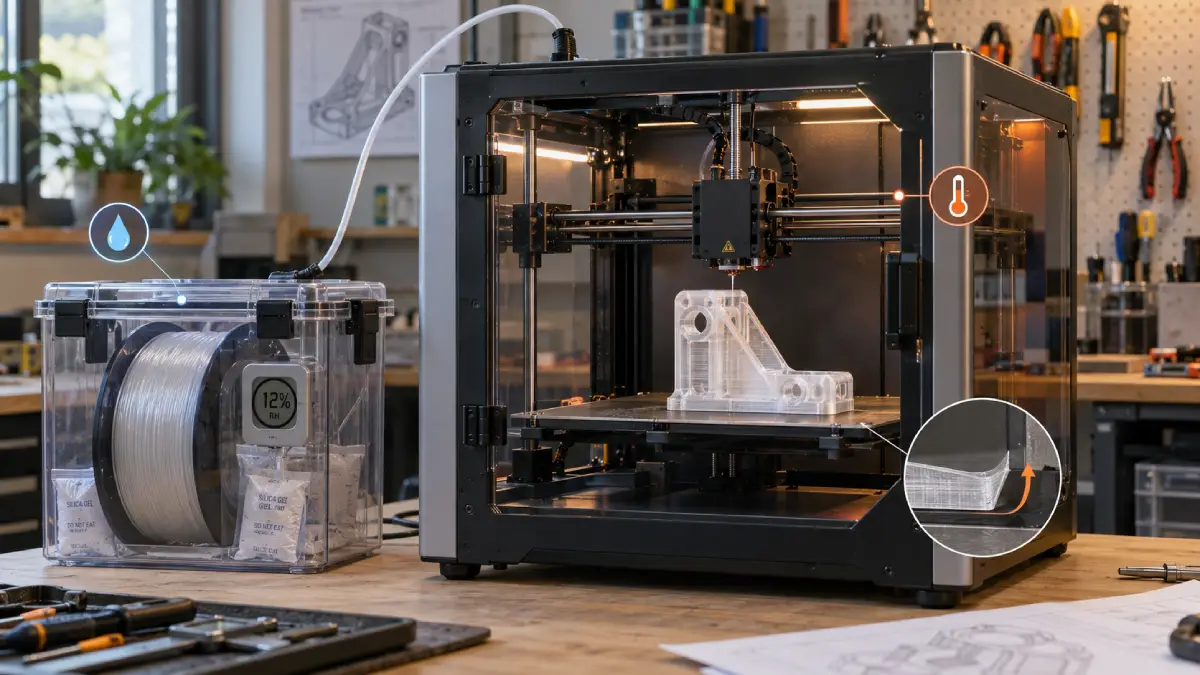
O policarbonato (PC) é um dos filamentos mais interessantes quando uma peça precisa continuar funcional sob impacto, esforço mecânico e temperaturas que já começam a limitar materiais mais simples.
Mas “PC” não descreve um único comportamento. Existem policarbonatos puros, blends formulados para imprimir com menos warping, misturas PC-ABS e versões reforçadas com fibra. Temperatura, secagem, gabinete, superfície e resistência final podem mudar bastante entre elas.
Por isso, a melhor forma de imprimir policarbonato não é copiar um perfil genérico da internet. Primeiro identifique a formulação exata, consulte a ficha técnica do carretel e confirme se sua impressora realmente suporta o processo.
Se você ainda está escolhendo entre famílias de materiais, comece por tipos de filamento 3D e como escolher pelo uso da peça. Este guia aprofunda especificamente o policarbonato.
Quando o policarbonato faz sentido na impressão 3D?
PC costuma entrar em cena quando o projeto exige uma combinação de boa tenacidade, resistência ao impacto, resistência térmica maior que a de muitos filamentos básicos, estabilidade mecânica e uso funcional.
A UltiMaker descreve seu PC como material voltado a moldes, ferramentas, protótipos funcionais e pequenas séries, com estabilidade dimensional em temperaturas de até aproximadamente 110 °C para aquela formulação específica.
A Prusa também destaca tenacidade, resistência à tração e resistência térmica como pontos fortes dos policarbonatos, mas classifica o material como mais exigente para imprimir do que PLA ou PETG.
Isso torna PC interessante para suportes técnicos, gabaritos, carcaças funcionais, peças próximas de motores ou eletrônica que aquece, componentes sujeitos a impacto e peças de reposição que precisam manter forma sob calor.
Vídeo: imprimindo policarbonato na prática
O vídeo abaixo, em português, mostra uma experiência real de impressão com policarbonato e ajuda a visualizar os desafios de temperatura, aderência e preparação da máquina.
Vídeo em português do canal Dr. 3D Print sobre impressão com policarbonato. Use a demonstração para entender o processo; temperatura, secagem e superfície devem seguir a ficha atual do seu próprio filamento.
“Policarbonato” não significa uma única receita
Você pode encontrar no mercado PC convencional, PC Blend, PC-ABS, PC-CF e versões transparentes ou translúcidas. Uma temperatura que funciona perfeitamente em um blend pode ser inadequada para outro produto rotulado apenas como PC.
A própria Prusa explica que o policarbonato puro apresenta forte expansão térmica e problemas de aderência, por isso muitas formulações comerciais usam aditivos para tornar a impressão mais viável.
PC Blend não é “PC inferior”
Blends existem justamente para ajustar propriedades que dificultam a fabricação por FDM. Dependendo da formulação, um blend pode reduzir warping, melhorar aderência, permitir temperatura de processamento mais acessível e alterar impacto ou rigidez.
Isso não significa que todo blend mantenha exatamente as propriedades de um policarbonato puro. Para uma peça técnica, consulte dados como resistência ao impacto, HDT, Tg, resistência à tração e condição de ensaio da formulação específica.
O policarbonato é realmente mais resistente ao calor?
Em várias formulações, sim, mas a pergunta correta é: quanto calor aquela formulação específica suporta nas condições do seu projeto?
A UltiMaker declara resistência térmica próxima de 111 °C para seu PC da linha S. Já a tabela técnica da Polymaker mostra valores diferentes entre PolyLite PC, PolyMax PC e PC-ABS.
Isso demonstra por que não é correto afirmar que “qualquer PC aguenta 130 °C” apenas porque algum produto ou artigo usa esse número.
Também diferencie temperatura de impressão, temperatura de transição vítrea, HDT sob determinada carga e temperatura real de serviço da peça.
PC ou PETG: quando vale subir de material?
Se PETG já atende resistência, temperatura e impacto do projeto, migrar para PC pode adicionar dificuldade sem benefício prático.
PC passa a ser interessante quando PETG amolece no ambiente de uso, a peça precisa absorver mais impacto, o componente trabalha próximo de calor contínuo ou uma ficha técnica de PC atende melhor ao requisito.
Para uso geral, consulte PLA ou PETG: qual filamento usar em cada peça.
PC ou ABS/ASA?
ABS e ASA também são materiais funcionais e suportam temperaturas maiores que PLA comum, mas possuem outro equilíbrio de propriedades e impressão.
ASA ganha destaque em aplicações externas por sua resistência ao ambiente e UV em formulações apropriadas.
Se a peça ficará no sol ou no tempo, não assuma que PC automaticamente substitui ASA. Compare a ficha do produto e veja ABS ou ASA: qual filamento escolher.
PC ou Nylon?
PC e poliamida podem ser usados em peças técnicas, mas não são equivalentes.
Nylons podem oferecer excelente resistência ao desgaste, baixo atrito e tenacidade, enquanto PC tende a ser escolhido quando rigidez, impacto e calor formam uma combinação mais importante para o projeto.
Ambos podem exigir cuidado rigoroso com umidade.
Veja também filamento Nylon na impressão 3D.
O policarbonato absorve umidade?
Sim. Muitas formulações de PC são higroscópicas e precisam ser armazenadas de forma adequada.
Quando o material absorve água, podem surgir estalos durante a extrusão, bolhas, stringing, superfície áspera, fluxo irregular e pior qualidade entre camadas.
A Prusa recomenda armazenar policarbonato em recipiente hermético com dessecante e destaca a necessidade de secagem em materiais que absorveram umidade.
Antes de alterar retração ou fluxo, confirme a condição do filamento.
O processo de armazenamento está detalhado em como armazenar e secar filamento 3D.
Não use uma temperatura universal de secagem
O carretel, a formulação e o próprio secador possuem limites.
Uma temperatura usada para determinado PC pode ser insuficiente para outro, deformar um carretel plástico ou ficar acima da especificação do secador.
Use a ficha técnica do filamento e o manual do equipamento de secagem.
É possível imprimir diretamente de uma dry box?
Sim, quando o sistema foi projetado para isso. Essa estratégia é particularmente útil em impressões longas, porque o carretel não precisa ficar muitas horas exposto ao ambiente.
Uma dry box não necessariamente seca material que já absorveu muita umidade. Ela é especialmente útil para manter o estado seco.
Qual temperatura usar no bico?
Não existe um número correto para todos os PCs.
Como referência de como os produtos variam, a Prusa recomenda cerca de 275 °C para seu PC Blend, enquanto Polymaker e UltiMaker publicam faixas próprias para suas formulações.
Use o perfil oficial do seu material como ponto de partida e valide acabamento, adesão entre camadas, stringing, fluxo e resistência da peça.
Seu hotend realmente suporta a temperatura?
Antes de selecionar temperaturas elevadas no fatiador, confirme a construção do hotend.
Em sistemas onde PTFE chega à região quente, existe um limite diferente de um conjunto all-metal projetado para temperaturas mais elevadas.
Além do heatbreak, também importam sensor de temperatura, cartucho aquecedor, bloco, fiação, limites do firmware e componentes ao redor do hotend.
Veja hotend all-metal ou com PTFE: quando a diferença importa.
Não aumente o limite do firmware para “liberar” PC
Se uma impressora está configurada para uma temperatura máxima menor que a exigida pelo material, isso não significa que basta editar o limite.
O limite pode existir por causa do sensor, hotend, PTFE, cartucho, conector ou projeto térmico da máquina.
Use somente componentes e configurações explicitamente compatíveis.
A mesa também precisa trabalhar quente
Policarbonatos normalmente exigem mesa bem mais quente que PLA.
A Prusa, por exemplo, usa temperaturas próximas de 110 °C em seu PC Blend. Outra marca pode indicar uma faixa diferente.
Antes de comprar o carretel, confirme se a sua mesa alcança a temperatura requerida, consegue mantê-la de forma estável e possui superfície compatível.
Gabinete faz diferença real no PC
PC contrai durante o resfriamento e pode apresentar warping significativo, principalmente em peças grandes.
Uma impressora fechada reduz correntes de ar e mantém o ambiente térmico mais estável.
Isso ajuda a diminuir cantos levantados, trincas entre camadas, deformação e diferenças de contração entre regiões.
A Prusa recomenda considerar enclosure justamente por causa da tendência de warping do policarbonato.
Se sua máquina é aberta, veja impressora 3D fechada ou aberta: quando o gabinete faz diferença.
Gabinete não significa “quanto mais quente melhor”
Eletrônica, motores, correias e outros componentes possuem limites térmicos.
Não transforme uma impressora aberta em câmara de alta temperatura apenas cobrindo-a com material isolante.
Uma enclosure adequada precisa considerar posição da fonte, temperatura permitida para eletrônica, ventilação, materiais da estrutura, risco de incêndio e acesso seguro.
Warping em PC começa no projeto da peça
Configurações do fatiador ajudam, mas geometria também importa.
Peças com grandes áreas planas e cantos agudos concentram tensões durante o resfriamento.
Quando possível, use raios em vez de cantos extremamente agudos, evite grandes placas maciças sem necessidade, divida modelos enormes quando o projeto permitir e pense na orientação antes de aumentar brim e cola.
Mais infill pode aumentar warping
É comum pensar que aumentar preenchimento sempre deixa a impressão “melhor”.
Em PC, mais material dentro da peça também significa mais volume contraindo durante o resfriamento.
A própria Prusa alerta que maior densidade de infill pode aumentar a tendência de warping em grandes peças de policarbonato.
Para resistência, paredes e orientação podem ser mais eficientes que simplesmente subir o preenchimento.
Veja paredes, infill e orientação para peças funcionais.
Brim ajuda, mas tem limite
Brim aumenta a área que mantém as bordas presas à mesa.
Ele pode ser muito útil em peças com base pequena, cantos que começam a levantar, geometrias altas e peças técnicas com pouca área inferior.
Mas um brim enorme não corrige temperatura ambiente inadequada ou uma superfície incompatível.
Use skirt, brim e raft como parte do processo, não como única solução.
Qual superfície usar com policarbonato?
Depende da formulação e da placa.
A Prusa recomenda superfícies powder-coated e, para algumas combinações, cola bastão como camada de separação.
O PC pode aderir muito forte a determinadas superfícies lisas de PEI e danificá-las na remoção.
Portanto, confira se sua chapa exige adesivo para aumentar aderência, camada separadora para reduzir aderência ou uma superfície específica.
O guia PEI liso ou texturizado explica por que cola nem sempre significa “grudar mais”.
Espere a peça esfriar antes de remover
Uma superfície quente pode manter a peça fortemente aderida.
Ao esfriar, chapa e peça contraem e muitas vezes a remoção se torna mais fácil.
Forçar uma peça ainda quente pode deformar a base, danificar o PEI, marcar a superfície ou forçar a chapa.
Ventilador da peça: menos pode ser mais
PC geralmente não deve ser tratado como PLA em relação ao resfriamento.
Ventilação intensa pode esfriar a camada rapidamente e aumentar tensões ou prejudicar a adesão entre camadas.
Isso não significa “fan sempre desligado”. Pequenas pontes, detalhes ou uma formulação específica podem usar ventilação controlada.
Comece pelo perfil do fabricante.
PC transparente fica igual a vidro?
Normalmente não.
Policarbonato natural pode ter boa transmissão de luz, mas FDM introduz linhas de camada, interfaces entre paredes, microvazios e refração.
O resultado pode ser translúcido e visualmente interessante, mas não espere automaticamente transparência óptica de uma chapa moldada.
A UltiMaker descreve seu PC transparente como capaz de produzir peças translúcidas.
PC é seguro para contato com alimentos?
Não conclua isso apenas porque o polímero base é policarbonato.
A UltiMaker declara explicitamente em sua ficha técnica que seu PC não é indicado para aplicações de contato com alimentos.
Além da resina base, entram pigmentos, aditivos, bico, contaminação da máquina, porosidade da impressão e regulamentação aplicável.
Exija certificação específica para a aplicação.
Todo PC é retardante de chama?
Não.
Algumas formulações específicas possuem classificação ou propriedades retardantes de chama, mas isso não deve ser atribuído a qualquer carretel de PC.
Se seu projeto exige UL94 ou outra classificação, use somente um material cuja documentação declare a classificação e respeite espessura e condição do ensaio.
PC com fibra de carbono exige outro cuidado
PC-CF combina uma matriz de policarbonato com fibras curtas.
O reforço pode aumentar rigidez, reduzir parte do warping, melhorar estabilidade dimensional, alterar acabamento e aumentar muito a abrasividade.
Isso significa que um bico de latão comum pode desgastar rapidamente.
Antes de imprimir, veja filamento com fibra de carbono: bico e cuidados.
PC-CF não substitui PC comum em qualquer projeto
Mais rigidez não significa automaticamente mais tenacidade.
A fibra muda a forma como a peça deforma e rompe.
Escolha PC-CF quando a ficha técnica daquela formulação atende ao projeto, e não apenas porque a sigla parece “mais profissional”.
É necessário bico endurecido para PC comum?
PC sem cargas abrasivas não exige automaticamente um bico endurecido.
O que determina desgaste elevado são principalmente fibras e outras partículas duras adicionadas ao material.
Se você usa PC-CF ou PC-GF, consulte a recomendação do fabricante do filamento e do hotend.
Subextrusão em PC pode ser limite de vazão
Em impressoras rápidas, configurar alta velocidade não significa que o hotend consiga derreter PC na vazão correspondente.
A quantidade exigida depende de:
vazão volumétrica = largura da linha × altura da camada × velocidade
Se o hotend chega ao limite, podem surgir linhas finas, paredes frágeis, camadas mal unidas e extrusor clicando.
Não tente compensar automaticamente aumentando Flow Rate.
PC funciona bem com bico 0,6 mm?
Pode funcionar muito bem, especialmente em peças funcionais grandes.
Um bico maior permite linhas mais largas e pode reduzir o número de trajetórias.
Mas ele também exige maior vazão de material se a velocidade continuar alta.
Por isso, bico maior e impressão rápida precisam ser avaliados junto com a capacidade térmica do hotend.
Orientação continua sendo crítica
Mesmo usando um material forte, a impressão FDM continua anisotrópica.
Uma peça pode resistir muito bem no plano XY e falhar mais facilmente ao separar camadas no eixo Z.
Para suportes, braços e componentes carregados, identifique a direção da força, evite colocar a principal tensão tentando abrir as camadas, use paredes suficientes e valide com teste real.
Uma peça bonita não prova resistência térmica
Se o objetivo é trabalhar perto de calor, imprima um corpo de prova e teste em condição representativa.
Verifique carga aplicada, temperatura, tempo de exposição, orientação e deformação aceitável.
Um número de HDT da ficha técnica não representa automaticamente a geometria específica que você imprimiu.
PC é adequado para peças estruturais críticas?
Impressão 3D doméstica não deve ser usada para assumir segurança estrutural crítica apenas pela escolha do material.
Para componentes cuja falha pode causar ferimentos, perda de controle de máquina ou dano importante, use critérios de engenharia, fatores de segurança e processos validados.
Checklist antes da primeira impressão em PC
- Identifique a formulação exata do carretel.
- Leia a ficha técnica.
- Confirme temperatura necessária no hotend.
- Verifique se a máquina suporta essa temperatura de forma contínua.
- Confirme temperatura máxima da mesa.
- Seque o material conforme a documentação.
- Planeje armazenamento em dry box.
- Use enclosure quando recomendado.
- Escolha a superfície correta e a camada separadora quando exigida.
- Comece pelo perfil oficial.
- Faça uma peça curta antes de uma impressão longa.
- Valide dimensional e mecanicamente o resultado.
Erros comuns ao imprimir policarbonato
- Tratar todo PC como igual: blends e formulações variam bastante.
- Ignorar umidade: a calibração vira inconsistente.
- Aumentar temperatura além do limite da máquina: o display não define a capacidade segura do hardware.
- Imprimir peça grande em ambiente frio: aumenta bastante a chance de warping.
- Usar muito fan como se fosse PLA: pode prejudicar adesão entre camadas.
- Colar PC direto em PEI incompatível: a aderência pode danificar a superfície.
- Aumentar infill para resolver tudo: mais material também pode aumentar contração.
- Assumir que PC-CF é sempre mais forte: fibra muda rigidez, tenacidade e modo de falha.
Perguntas frequentes
Policarbonato é mais resistente que PETG?
Em várias formulações, PC oferece maior resistência térmica e excelente tenacidade, mas “mais resistente” depende do tipo de carga e do produto específico. Compare fichas técnicas.
Preciso de impressora fechada para PC?
Para muitas formulações e principalmente peças grandes, gabinete ajuda bastante a reduzir warping e trincas. Alguns blends foram formulados para serem mais fáceis, mas siga a ficha do material.
PC precisa ser seco?
Muitas formulações são higroscópicas e se beneficiam de armazenamento seco e secagem controlada. Use o procedimento publicado pelo fabricante.
Todo PC precisa de hotend all-metal?
Não. Depende da temperatura exigida e da construção do hotend atual. Se o material pede uma faixa acima da capacidade segura do seu sistema, não use o carretel até adequar a máquina com componentes compatíveis.
PC precisa de bico endurecido?
PC comum, sem partículas abrasivas, não necessariamente. PC-CF e outras formulações reforçadas normalmente exigem bico resistente ao desgaste.
Policarbonato transparente fica transparente depois de impresso?
Normalmente a peça FDM fica translúcida por causa de linhas, interfaces e microvazios. É possível melhorar a transmissão de luz, mas não espere automaticamente aparência de vidro.
O que aprender depois?
Para preparar o carretel, consulte como armazenar e secar filamento 3D.
Se sua máquina está perto do limite térmico, leia hotend all-metal ou com PTFE.
Para controlar contração, veja quando o gabinete faz diferença.
Se for usar PC-CF, consulte o guia de filamentos com fibra de carbono.
E para aumentar resistência sem exagerar no preenchimento, veja paredes, infill e orientação.