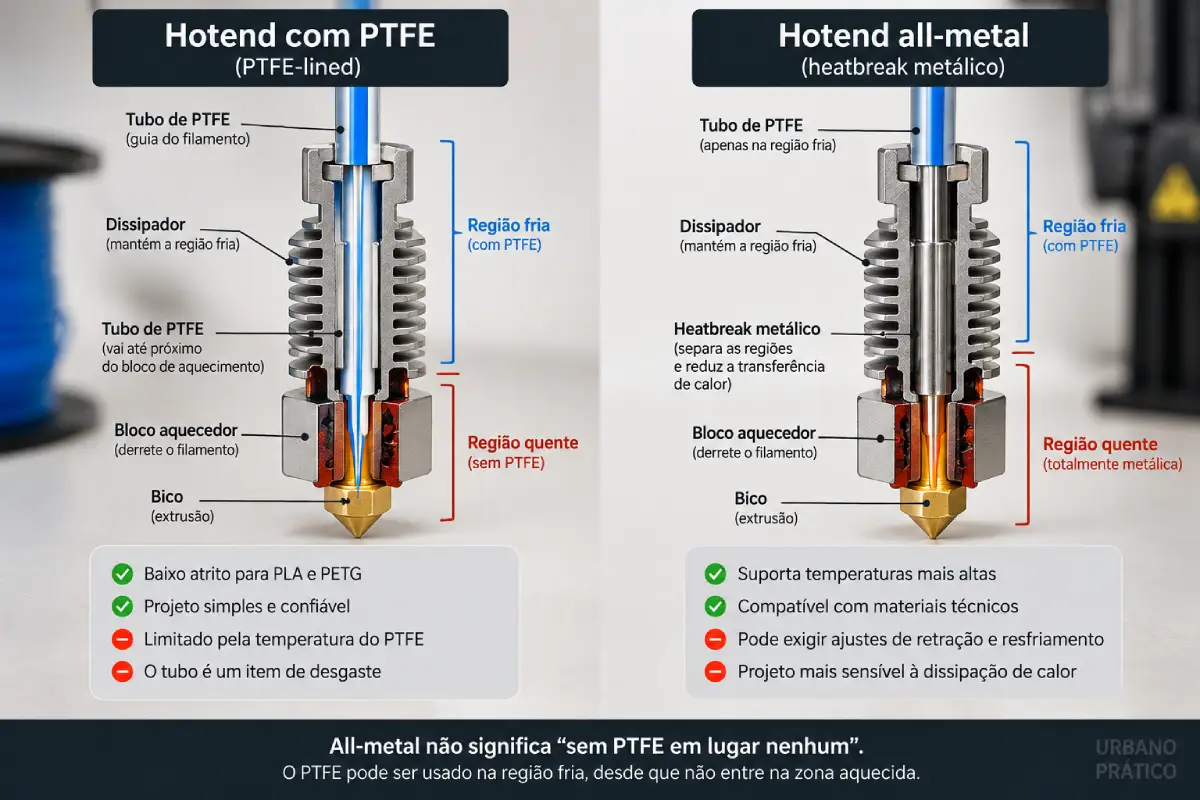
Hotend all-metal e hotend com PTFE podem parecer quase iguais por fora, mas a diferença interna muda a forma como o filamento atravessa a transição entre a região fria e a zona de fusão.
Essa diferença influencia temperatura de trabalho, atrito, manutenção, risco de heat creep e compatibilidade com determinados materiais.
O erro mais comum é acreditar que “all-metal” significa simplesmente que não existe PTFE em nenhuma parte do cabeçote. Não é bem assim. Um hotend pode utilizar PTFE como guia na região fria e ainda ser considerado all-metal desde que esse tubo não entre na zona quente onde o plástico é fundido.
Também não significa que all-metal seja automaticamente melhor para qualquer impressora. Para PLA e temperaturas moderadas, um sistema com PTFE corretamente projetado pode funcionar de forma extremamente confiável.
Se você ainda confunde extrusor com hotend, veja primeiro Direct Drive ou Bowden: qual sistema de extrusão escolher. O extrusor empurra o filamento; o hotend é o conjunto que o aquece e o transforma em material extrudável.
Hotend all-metal ou PTFE: diferença rápida
| Característica | PTFE próximo à zona quente | All-metal |
|---|---|---|
| Caminho interno | PTFE acompanha o filamento até perto do bico ou bloco | Heatbreak metálico separa zona fria e quente |
| Atrito | Normalmente muito baixo | Depende mais do acabamento interno do heatbreak |
| PLA | Pode ser muito confiável | Também funciona, mas exige bom controle térmico |
| Alta temperatura | Limitada pela especificação do PTFE e do conjunto | Pode permitir temperaturas maiores quando todo o hotend é compatível |
| Heat creep | Menor atrito pode ajudar em algumas arquiteturas | Projeto e refrigeração do heatbreak tornam-se especialmente importantes |
| Manutenção | PTFE pode ser item de desgaste | Heatbreak exige montagem e resfriamento adequados |
A E3D descreve seu V6 como um hotend all-metal mesmo utilizando um tubo PTFE acima do heatbreak. A diferença é que esse PTFE permanece fora da região aquecida.
Veja a documentação do fabricante em E3D V6 HotEnd Design and Details.
Vídeo: os diferentes tipos de garganta do hotend
O vídeo abaixo, em português, mostra três construções comuns de garganta/heatbreak e ajuda a visualizar onde o PTFE termina em cada arquitetura.
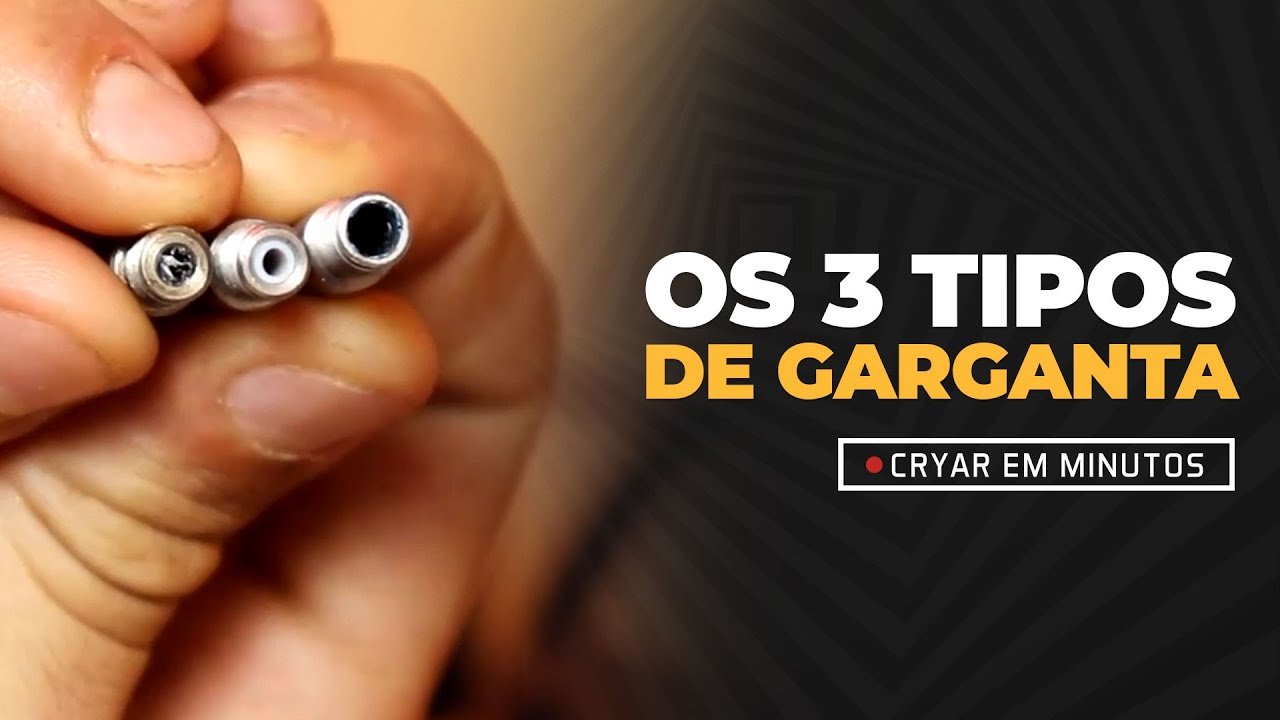
Vídeo em português do canal Cryar 3D mostrando gargantas all-metal, revestidas com PTFE e modelos em que o tubo chega mais próximo da região aquecida.
Quais peças formam o hotend?
O projeto varia entre fabricantes, mas um hotend FDM normalmente combina:
- bico;
- bloco aquecedor;
- cartucho de aquecimento;
- sensor de temperatura;
- heatbreak;
- dissipador;
- ventilador do hotend;
- eventualmente um tubo PTFE.
Esses componentes formam duas regiões com funções opostas.
A zona quente deve derreter o filamento de maneira controlada.
A zona fria deve impedir que esse calor suba demais pelo caminho do material.
Entre elas está o heatbreak, cuja função é criar uma transição térmica curta e previsível.
O que exatamente é o heatbreak?
O heatbreak é a parte estreita que conecta a região aquecida ao dissipador.
Ele possui duas funções simultâneas:
- guiar o filamento até a zona de fusão;
- reduzir a transferência de calor para a região fria.
Um heatbreak eficiente mantém uma transição relativamente curta entre filamento rígido e material amolecido.
Se essa transição sobe demais, o filamento pode começar a amolecer onde ainda deveria permanecer rígido.
Esse fenômeno está relacionado ao heat creep.
O que significa PTFE-lined?
Em um hotend revestido internamente com PTFE, o filamento percorre uma superfície de PTFE até uma região próxima da zona aquecida.
O PTFE possui baixo atrito, o que cria um caminho muito suave para o material.
Essa arquitetura foi muito utilizada — e continua sendo usada — em máquinas voltadas principalmente para PLA e materiais que não exigem temperaturas extremas.
Ela não é uma solução “ruim” por definição.
O problema aparece quando o usuário tenta operar o conjunto fora da temperatura prevista para aquele tubo e aquele hotend.
Existe outro tipo em que o PTFE chega até o bico
Alguns projetos utilizam um tubo que atravessa grande parte do heatbreak e termina praticamente encostado no bico.
Isso produz um caminho extremamente suave para o filamento, mas torna a condição da ponta do tubo especialmente importante.
Com o tempo, montagem inadequada, temperatura excessiva ou desgaste podem provocar:
- deformação da extremidade;
- escurecimento;
- aumento do atrito;
- folga entre tubo e bico;
- acúmulo de material;
- subextrusão ou entupimento.
O vídeo deste artigo mostra visualmente essa diferença.
All-metal não significa “sem PTFE em lugar nenhum”
Esse é um dos conceitos mais importantes.
O E3D V6 all-metal utiliza PTFE para guiar o filamento na região fria, porém o fabricante explica que esse tubo não entra na região aquecida.
Portanto, ao examinar uma impressora, não basta perguntar:
“Tem tubo PTFE?”
A pergunta correta é:
“Até onde esse PTFE chega dentro do hotend?”
O mesmo tubo também pode existir simplesmente como guia externo em sistemas Bowden ou acima de um extrusor Direct Drive.
Esse PTFE não define sozinho se o hotend é all-metal.
Por que all-metal permite trabalhar com materiais mais quentes?
Porque a região diretamente associada ao calor não depende de um liner de PTFE.
Mas existe uma ressalva fundamental:
all-metal não significa que a impressora inteira pode operar em qualquer temperatura.
O limite também depende de:
- cartucho de aquecimento;
- sensor;
- bloco;
- heatbreak;
- fiação;
- firmware;
- peças próximas ao hotend;
- especificação do fabricante.
O V6 all-metal da E3D, por exemplo, possui uma faixa declarada pelo próprio fabricante para sua configuração específica. Isso não autoriza usar o mesmo valor em um hotend parecido visualmente.
Consulte a especificação oficial do E3D V6.
Não escolha temperatura pelo limite máximo do display
O fato de o firmware permitir digitar 300 °C não prova que o hardware instalado seja adequado a essa temperatura.
O limite seguro precisa vir da especificação do conjunto real.
Isso é especialmente importante depois de:
- trocar o hotend;
- usar peças aftermarket;
- trocar o termistor;
- instalar heatbreak diferente;
- comprar uma máquina usada.
Antes de usar materiais de alta temperatura, identifique exatamente os componentes presentes.
Qual é a vantagem do PTFE para PLA?
PLA pode amolecer relativamente cedo quando o calor sobe pela garganta.
Em arquiteturas revestidas, o baixo atrito do PTFE ajuda o filamento a atravessar a transição térmica.
Por isso muitos hotends simples conseguem ser muito confiáveis com PLA.
Um upgrade para all-metal que não possui bom acabamento interno ou resfriamento adequado pode, paradoxalmente, introduzir problemas onde antes não existiam.
Isso não significa que all-metal seja ruim para PLA. Hotends modernos bem projetados imprimem PLA sem dificuldade.
Significa apenas que a arquitetura completa importa mais que a etiqueta “all-metal”.
O que é heat creep?
Heat creep acontece quando calor suficiente sobe para a região que deveria permanecer fria.
O filamento começa a amolecer antes de chegar à zona correta de fusão.
Como consequência, ele pode engrossar, deformar e aumentar o atrito dentro do caminho.
Sintomas comuns incluem:
- extrusão que começa normalmente e para depois de algum tempo;
- extrusor começando a clicar;
- filamento difícil de remover;
- ponta deformada;
- falha que aparece principalmente em impressões longas.
A Prusa inclui dissipador sujo, ventilação insuficiente e PTFE mal instalado entre os pontos a verificar em determinados hotends quando ocorre heat creep.
Veja Extrusion stopped mid-print — Heat creep.
All-metal pode ter mais heat creep?
Não existe uma regra universal, mas o heatbreak all-metal depende bastante de uma transição térmica bem controlada.
Por isso, fatores como:
- qualidade do heatbreak;
- acabamento interno;
- dissipador;
- ventilador;
- fluxo de ar;
- temperatura ambiente
tornam-se importantes.
Um all-metal bem projetado pode ser extremamente confiável. Um upgrade barato e mal acabado pode introduzir atrito e entupimentos.
O ventilador do hotend é diferente do ventilador da peça
Muitas impressoras possuem dois sistemas de ventilação próximos ao cabeçote.
O ventilador do hotend refrigera o dissipador e ajuda a manter a zona fria.
O ventilador da peça resfria o plástico depois que ele sai do bico.
Desligar ou reduzir o fan errado pode causar problemas completamente diferentes.
Se o ventilador do hotend está travando, fazendo ruído ou acumulando poeira, trate isso antes de alterar retração e temperatura.
Para identificar ruídos e falhas, veja impressora 3D fazendo barulho: como localizar a origem.
PTFE é item de desgaste?
Em equipamentos que utilizam PTFE dentro do conjunto de extrusão, sim, ele pode ser considerado um componente de manutenção.
A Prusa, por exemplo, possui procedimentos específicos para substituir o tubo PTFE de seus hotends, e o comprimento varia entre modelos.
Isso mostra por que não é recomendável cortar um pedaço de tubo qualquer apenas “do mesmo tamanho visual”.
Diâmetro interno, chanfro, comprimento e assentamento podem fazer parte do projeto.
Veja MK3 Series Hotend Guide — Prusa.
O PTFE precisa encostar corretamente?
Nos hotends em que ele participa diretamente do caminho até a região quente, o assentamento correto é crítico.
Uma pequena folga entre tubo e bico pode formar uma cavidade onde plástico fundido se acumula.
Com o tempo, isso pode produzir:
- resistência à passagem;
- vazamento interno;
- carregamento difícil;
- entupimento recorrente.
Não improvise o corte nem a montagem. Use o procedimento específico da máquina.
Hotend all-metal elimina entupimento?
Não.
Entupimentos podem ocorrer por:
- heat creep;
- bico contaminado;
- filamento inadequado;
- temperatura errada;
- ventilador com defeito;
- montagem incorreta;
- partículas no material;
- retração excessiva.
Trocar o hotend inteiro sem identificar a causa pode apenas mudar o tipo de problema.
Se sua máquina já está falhando, siga primeiro o diagnóstico de bico entupido na impressora 3D.
Retração pode precisar mudar depois do upgrade
Quando o caminho interno muda, o comportamento da pressão também pode mudar.
Um valor de retração que funcionava perfeitamente no hotend original pode não ser adequado ao novo heatbreak.
Retração excessiva em um all-metal pode puxar material amolecido para uma região mais fria, aumentando a chance de travamento.
Por isso, depois de uma troca:
- volte ao perfil recomendado para o novo conjunto;
- teste uma peça curta;
- avalie stringing;
- altere a retração gradualmente;
- não copie números de outro hotend.
Se o problema são fios entre peças, veja stringing e subextrusão: diagnóstico em ordem correta.
All-metal melhora a qualidade da peça?
Não automaticamente.
A principal vantagem de um all-metal é permitir uma arquitetura térmica adequada a materiais e temperaturas que um liner quente de PTFE pode não suportar.
Isso não torna:
- camadas menores;
- paredes mais precisas;
- superfície mais lisa;
- máquina mais rápida
por si só.
Se o hotend original já trabalha adequadamente com seu material, trocar apenas para obter “mais qualidade” pode não produzir benefício perceptível.
Quando um upgrade all-metal faz sentido?
Ele começa a fazer sentido quando existe uma necessidade objetiva, por exemplo:
- material desejado exige temperatura acima da especificação do sistema atual;
- PTFE interno está se tornando um limite recorrente do processo;
- o fabricante oferece upgrade compatível e documentado;
- você pretende trabalhar regularmente com materiais técnicos compatíveis com a nova configuração.
Antes da compra, confirme também se a impressora oferece:
- mesa adequada;
- gabinete quando necessário;
- sensor de temperatura correto;
- bico compatível;
- perfil no fatiador.
Um hotend quente não transforma sozinho uma impressora aberta em máquina adequada para todo polímero técnico.
Quando eu manteria o hotend original?
Eu manteria o conjunto original quando:
- você imprime principalmente PLA e PETG dentro das especificações;
- a extrusão é consistente;
- não existe limitação real de temperatura;
- o fabricante possui bons perfis para o hardware atual;
- o upgrade exigiria modificar firmware ou cabeçote sem necessidade.
“Melhor componente” não significa necessariamente “melhor sistema”.
Uma máquina original bem calibrada costuma ser mais previsível que uma combinação de upgrades incompatíveis.
E para ABS ou ASA?
Não decida apenas pelo nome do filamento.
Consulte a temperatura requerida pela formulação específica e compare com a temperatura contínua aprovada para o seu hotend.
Além disso, ABS e ASA envolvem estabilidade térmica do ambiente e controle de emissões.
Veja ABS ou ASA: como escolher entre os dois materiais.
E para nylon e policarbonato?
Esses materiais podem trabalhar em faixas mais exigentes, mas o nome da família não define uma única temperatura.
Blends comerciais variam bastante.
Leia a ficha técnica do carretel e confirme compatibilidade de:
- hotend;
- sensor;
- bico;
- mesa;
- gabinete;
- superfície.
O guia de tipos de filamento 3D explica por que a ficha do produto deve prevalecer sobre tabelas genéricas.
All-metal e bico endurecido são coisas diferentes
Outro erro comum é misturar resistência à temperatura com resistência ao desgaste.
Heatbreak all-metal diz respeito principalmente ao caminho térmico do filamento.
Bico endurecido é usado principalmente quando o filamento contém partículas abrasivas.
Instalar um hotend all-metal não protege automaticamente um bico de latão contra fibra de carbono ou vidro.
Se pretende usar compósitos, veja filamento com fibra de carbono: bico e cuidados.
O que é um heatbreak bimetálico?
Heatbreaks bimetálicos combinam materiais diferentes para controlar melhor a transferência de calor.
A ideia é utilizar um material com baixa condução em uma região e outro capaz de conduzir melhor o calor perto do dissipador.
Isso busca criar uma transição térmica mais curta.
Mas novamente a qualidade do projeto importa.
Não substitua um heatbreak original por um modelo genérico apenas porque ele anuncia “bimetal”. Compatibilidade mecânica e térmica precisa ser confirmada.
Trocar somente o heatbreak é suficiente?
Em algumas máquinas existe upgrade oficial ou amplamente documentado apenas do heatbreak.
Em outras, modificar uma peça altera:
- comprimento do bico;
- posição do bloco;
- fluxo de ar;
- offsets;
- montagem do sensor;
- perfil térmico.
Não assuma compatibilidade apenas porque a rosca encaixa.
Depois da troca, o que precisa ser verificado?
Dependendo da modificação realizada:
- montagem mecânica;
- cabos;
- posição dos sensores;
- offsets;
- ventilação;
- temperatura;
- retração;
- fluxo;
- rotina térmica do firmware.
Se cartucho, bloco ou sensor de temperatura foram substituídos, siga o procedimento térmico recomendado pelo fabricante ou firmware.
Não execute comandos de PID ou autotuning encontrados para outra placa sem confirmar que são compatíveis.
Vazamento acima do bloco não significa defeito do all-metal
Plástico acumulado sobre o heater block costuma indicar problema de montagem entre bico, heatbreak e bloco, e não simplesmente escolha errada da arquitetura.
O bico precisa vedar contra a peça correta internamente conforme o projeto do hotend.
A montagem de hotends pode envolver componentes em alta temperatura e risco de queimadura.
Use o procedimento do fabricante, ferramentas adequadas e nunca segure um bloco aquecido com a mão.
Como identificar o tipo instalado na sua impressora?
Comece pela documentação do modelo exato.
Procure termos como:
- all-metal hotend;
- all-metal heatbreak;
- PTFE-lined;
- PTFE tube;
- maximum nozzle temperature;
- continuous operating temperature.
Se a documentação não for clara, consulte o diagrama de peças ou o procedimento de troca do hotend.
Evite desmontar um equipamento funcional apenas para descobrir o tipo.
Uma máquina usada merece atenção extra
Em impressoras usadas, o hotend pode já ter sido alterado.
O anúncio pode dizer “original” enquanto o equipamento possui:
- heatbreak aftermarket;
- bico diferente;
- PTFE genérico;
- termistor substituído;
- bloco de outro modelo.
Antes de usar temperaturas altas, confirme o hardware fisicamente instalado.
Se está avaliando uma máquina de segunda mão, use também o checklist para comprar impressora 3D usada.
Comparação prática por cenário
| Cenário | O que priorizar |
|---|---|
| PLA em impressora original | Confiabilidade e perfil oficial antes de upgrade |
| PETG dentro da especificação | Manter sistema original se já funciona bem |
| Material exige temperatura acima do hotend atual | Avaliar all-metal compatível e conjunto completo |
| PTFE interno degradando repetidamente | Diagnosticar temperatura e considerar arquitetura adequada |
| Entupimento após muitas horas | Investigar heat creep e ventilação antes de trocar peças |
| Fibra de carbono | Além do hotend, verificar bico resistente ao desgaste |
| Quer apenas “mais qualidade” | Não trocar sem identificar uma limitação real |
Checklist antes de comprar um hotend all-metal
- Defina o material que realmente pretende imprimir.
- Confira sua temperatura recomendada na ficha do fabricante.
- Identifique o hotend atualmente instalado.
- Verifique a temperatura contínua aprovada para ele.
- Confirme compatibilidade mecânica do novo conjunto.
- Confirme sensor e cartucho.
- Verifique firmware e limite térmico.
- Confirme se o gabinete e a mesa atendem ao material.
- Pesquise o perfil recomendado para o novo hotend.
- Planeje nova validação de retração e fluxo.
Erros comuns ao comparar all-metal e PTFE
- “All-metal não possui PTFE nenhum”: ele pode possuir PTFE na zona fria.
- “All-metal sempre imprime melhor”: não existe ganho automático de acabamento.
- “Se é all-metal posso imprimir a qualquer temperatura”: sensor, heater, bloco e firmware também têm limites.
- “PTFE é sempre ruim”: pode oferecer caminho de baixo atrito excelente para materiais de temperatura moderada.
- “Trocar o hotend resolve entupimento”: heat creep, fan, material e montagem também causam falhas.
- “Heatbreak bimetálico serve em qualquer máquina”: dimensões e projeto precisam ser compatíveis.
- “Bico endurecido e all-metal são a mesma coisa”: resolvem problemas completamente diferentes.
Perguntas frequentes
All-metal é melhor para PLA?
Não necessariamente melhor ou pior. Um all-metal bem projetado imprime PLA normalmente, enquanto um sistema PTFE bem projetado também pode ser extremamente confiável. Escolha pela necessidade do processo.
Posso imprimir PETG em hotend com PTFE?
Depende da temperatura requerida pelo filamento e da especificação do hotend. Não use uma temperatura genérica; compare a ficha do material com o limite do equipamento.
Hotend all-metal precisa de PTFE?
Pode usar PTFE como guia na zona fria ou no caminho externo. O ponto principal é o tubo não atuar como liner dentro da região quente.
All-metal evita heat creep?
Não. Heat creep está relacionado à transição térmica e à refrigeração da zona fria. Um all-metal mal refrigerado também pode apresentar o problema.
Vale a pena trocar uma Ender ou outra impressora básica por all-metal?
Somente se o upgrade resolver uma limitação real e for compatível com a revisão específica da máquina. Para PLA e PETG dentro das especificações originais, a troca pode não trazer benefício.
Preciso mudar retração depois da troca?
É recomendável revalidar. O caminho térmico mudou e o valor antigo pode não ser ideal. Comece pelo perfil recomendado para o novo conjunto.
O que aprender depois?
Se sua impressora está parando de extrudar, comece por bico entupido e falhas de extrusão.
Se está escolhendo material, veja tipos de filamento e requisitos da impressora.
Para entender a outra parte do caminho do material, consulte Direct Drive ou Bowden.
E, se o objetivo é escolher uma máquina já preparada para os materiais desejados, use o guia de como comparar impressoras 3D.