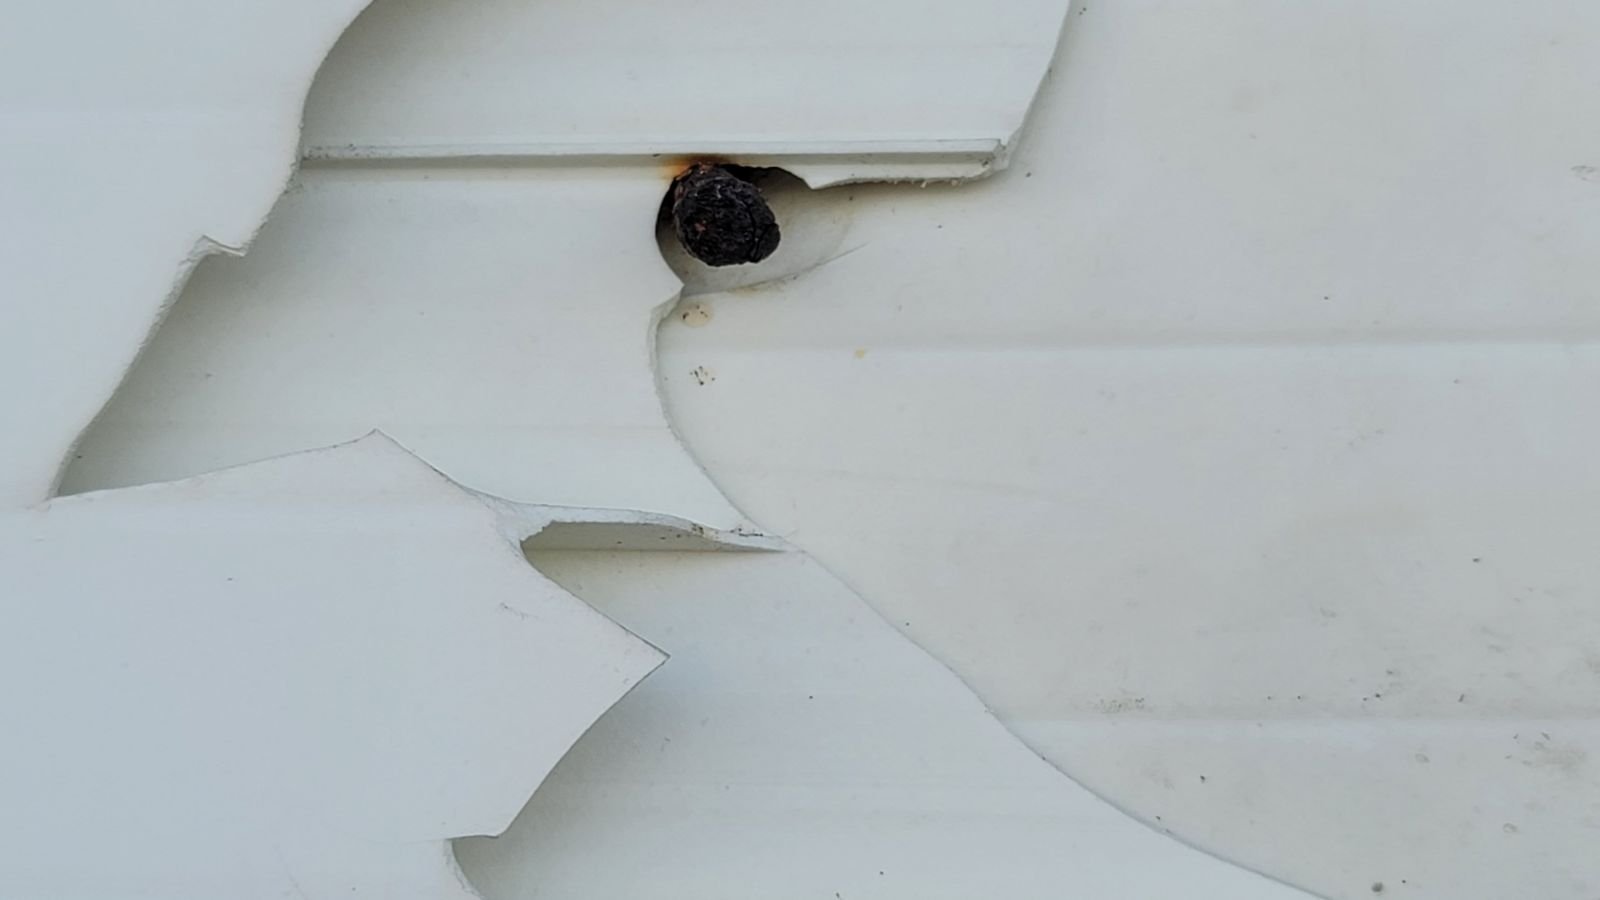
Delaminação é a separação entre camadas que já haviam sido depositadas. A trinca costuma formar uma linha relativamente limpa e pode curvar as bordas. Ela aparece quando a união é menor que as tensões de resfriamento ou a carga. Lacunas por falta de material são outro defeito e pedem diagnóstico de extrusão.
ABS e ASA são sensíveis a correntes e diferença térmica; PLA também pode separar quando impresso frio demais. Material, tamanho e geometria mudam a solução.
Delaminação ou camada ausente
Na delaminação, superfícies dos dois lados da trinca mostram linhas que se soltaram e podem ter leve empenamento. Em subextrusão, a faixa contém falhas, espessura irregular e outros vazios. Observe se o extrusor clicou e se o defeito acompanha toda a altura.
Se faltou fluxo, veja subextrusão antes de aquecer o ambiente.
Temperatura do bico
Material frio demais não funde bem com a camada anterior. Comece no perfil oficial e aumente em pequenos passos dentro da faixa da ficha. A Prusa sugere incrementos de 5 °C em seu diagnóstico de PLA, observando a união.
Temperatura excessiva degrada, cria fios e piora detalhes. Escolha pelo conjunto de união e acabamento.
Ventilação da peça
Fan alto resfria a camada antes de receber a próxima. PLA precisa de ventilação para balanços, mas peças fortes podem usar menos em determinadas regiões. ABS geralmente exige fan baixo ou desligado conforme perfil. Não aplique o valor de um material a outro.
Corrente de ar no ambiente
Janela, ar-condicionado e ventilador criam um lado frio. A peça contrai de maneira desigual e abre. Reposicione a máquina e use gabinete quando a ficha indicar. Uma caixa retém calor, mas não substitui controle de emissões.
Leia o guia de gabinete.
Temperatura da câmara
Materiais técnicos podem exigir ambiente estável. Não aqueça ativamente sem equipamento projetado: motores, fonte e eletrônica têm limites. Espere a peça resfriar gradualmente quando recomendado e evite abrir a porta no meio.
Umidade
Água no polímero vira vapor, altera fluxo e enfraquece união. Estalos, bolhas e superfície áspera reforçam a suspeita. Seque conforme o produto e imprima a partir de drybox quando necessário.
Altura de camada
Camada alta demais para o bico tem pouco esmagamento. A Prusa orienta limite em torno de 80% do diâmetro como referência máxima. Use perfil validado. Camada menor aumenta contatos, mas não corrige material frio ou úmido.
Largura, fluxo e velocidade
Fluxo insuficiente reduz área de contato. Demanda volumétrica acima do hotend também cria linha fria e fina. Confira prévia e limite de fluxo. Não aumente multiplicador indiscriminadamente: excesso altera medidas e acumula no bico.
Paredes e geometria
Parede fina esfria rápido e concentra trinca. Mais perímetros e raios distribuem carga. Mudanças bruscas de seção criam tensão. Em peças grandes, dividir o objeto pode controlar contração.
Orientação da carga
Camadas são planos potenciais de falha. Se a força abre a peça como páginas de um livro, mude a orientação ou redesenhe a junta. Elevar temperatura não transforma anisotropia em material homogêneo.
Use paredes, infill e orientação para decisões estruturais.
Adesão da primeira camada também participa
Warping na base acumula tensão e pode iniciar rachaduras superiores. Corrija limpeza, mesa, brim e ambiente. A trinca em altura não é resolvida apenas com cola na placa, mas uma base levantada agrava.
Teste em ordem
- seque o material se houver sinais;
- volte ao perfil oficial;
- elimine corrente de ar;
- confirme gabinete quando necessário;
- teste temperatura em pequenos passos;
- reduza fan conforme a ficha;
- revise fluxo e camada;
- imprima cupom na orientação de carga.
Como avaliar a amostra
Não tente quebrar com as mãos uma peça que pode lançar fragmentos. Use método controlado e proteção. Compare amostras idênticas e registre onde a falha começou. Para aplicação crítica, use ensaio e norma adequados.
Quando trocar de material
Se o ambiente não suporta gabinete e exaustão, insistir em ABS pode ser inadequado. PETG tem menor tendência a separar em peças grandes, enquanto ASA continua dependente de estabilidade. A matriz precisa atender calor, UV e carga, não apenas imprimir fácil.
Sinais para interromper
- erro térmico ou leitura instável;
- ventilador do hotend parado;
- cheiro de queimado;
- peça levantando e colidindo;
- extrusor clicando continuamente;
- câmara excedendo limite da máquina.
Delaminação é resolvida pela combinação de fusão, ambiente e projeto. Mude uma variável por vez para saber qual controle preservou a união.
Troca de cor e lote do material
Uma trinca que coincide com troca manual pode resultar de pausa longa, temperatura alterada, contaminação ou materiais incompatíveis. Confirme se os dois carretéis são da mesma família e se o perfil retomou o aquecimento. Cores e aditivos diferentes também podem mudar a união.
Depois de corrigir
Imprima duas amostras e compare com a peça defeituosa. Registre temperatura, fan, ambiente, orientação e lote. Não reutilize uma peça delaminada em aplicação de carga apenas porque a abertura foi colada; a falha revela que o processo ou o projeto precisa ser validado novamente.